E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Die Wahl einer Kabelextrusionsmaschine ist eine Entscheidung, die auf ein paar harten Wahrheiten beruht: Die Maschine muss zu Ihrem Materialsatz, Ihrer Liniengeschwindigkeit und Ihrem Toleranzbudget passen. Die erste Schlussfolgerung ist, dass ein generischer Extruder eine Belastung und keinen Vermögenswert darstellt. Eine Maschine, die PVC gut verarbeitet, hat möglicherweise Probleme mit FEP, und eine Hochgeschwindigkeitsleitung für Netzwerkkabel bietet möglicherweise nicht die erforderliche Durchmesserkontrolle für Datenkabel im Automobilbereich. Bevor Sie sich also Kataloge ansehen, müssen Sie genau definieren, welche Kabelfamilie Sie herstellen möchten und welche Mängel Sie absolut nicht tolerieren können. Dieser einzelne Schritt spart mehr Geld als jeder Rabatt auf die Maschine selbst.
Draht- und Kabelhersteller fragen oft, ob sich die Investition in das neueste Extrudermodell lohnt. Die praktische Antwort lautet: Ja, wenn Sie engere Toleranzen, höhere Geschwindigkeit oder weniger Ausschuss benötigen. Nein, wenn Sie bereits innerhalb der Spezifikation liegen und Ihr Engpass nachgelagert ist. Der wahre Wert einer modernen Kabelextrusionsmaschine liegt darin, wie konstant sie den Durchmesser und die Konzentrizität der Isolierung oder des Mantels über eine Acht-Stunden-Schicht hinweg beibehält, und nicht in der in der Broschüre angegebenen Höchstgeschwindigkeit.
Was eine Kabelextrusionsmaschine tatsächlich in Ihrer Produktionslinie leistet
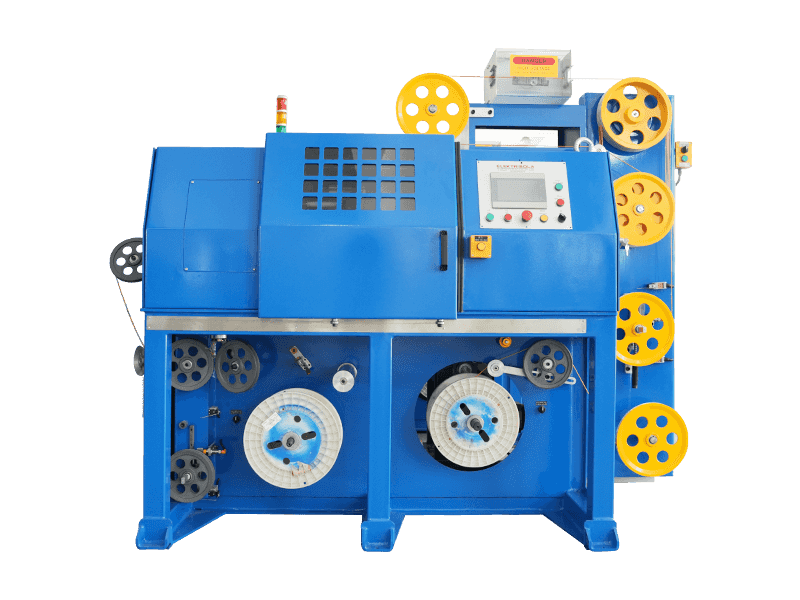
Eine Kabelextrusionsmaschine ist das Herzstück der Draht- und Kabelfertigungslinie. Es führt Polymerpellets durch ein beheiztes Fass, schmilzt sie und drückt das geschmolzene Material um einen einzelnen Leiter, um die Isolationsschicht zu bilden. In einer separaten Linie gilt das gleiche Prinzip für den Außenmantel, der das Kabel vor Hitze, Abrieb und Feuchtigkeit schützt.
Die Hauptkomponenten sind auf den meisten Maschinen gleich: a Trichter das die Pellets dosiert, a Schraube das übernimmt das Schmelzen und die Druckerzeugung, a Fass mit Heizzonen, a Kreuzkopf wo der Leiter hindurchgeht und die Schmelze aufnimmt, a Kühlwanne das das Polymer aushärtet, und a Winde das das Kabel mit kontrollierter Geschwindigkeit zieht. Die Abstimmung zwischen Schneckengeschwindigkeit und Spillgeschwindigkeit bestimmt die Wandstärke und den Enddurchmesser.
Für einen tieferen Einblick in das Zusammenspiel dieser Teile können Sie die technische Aufschlüsselung der Extruderkomponenten lesen aus unserem Artikel über die Zusammensetzung von Extrusionsmaschinen . In diesem Artikel wird erläutert, wie Verschleiß im Schneckensteg oder ein verschlissener Kreuzkopf die Durchmesserkontrolle auf eine Weise verringert, die leicht zu übersehen, aber teuer zu ignorieren ist.
So wählen Sie zwischen Isolierungs- und Mantelextrusionsmaschinen
Die erste Entscheidung ist normalerweise, ob Sie einen Isolationsextruder, einen Mantelextruder oder beides benötigen. Die beiden Maschinentypen haben die gleiche Grundarchitektur, unterscheiden sich jedoch im Schneckendesign, im Trommeltemperaturbereich und in der Art und Weise, wie das Kabel gehandhabt wird.
Isolationsextruder verarbeiten typischerweise feinere Drähte und erfordern eine viel präzisere Wandstärke, da die Isolationsschicht dünn ist und die Kapazität des Kabels vom Abstand zwischen Leiter und Abschirmung abhängt. Mantelextruder hingegen drücken eine dickere Materialschicht über einen Kabelkern, der bereits mehrere Leiter enthält. Die Toleranz ist verzeihender, dafür ist der Durchsatz meist höher.
| Parameter | Isolierungsextrusion | Mantelextrusion |
|---|---|---|
| Wandstärkenbereich | 0,05 bis 1,5 mm | 0,5 bis 5 mm |
| Typische Liniengeschwindigkeit | 50 bis 400 m/min | 20 bis 200 m/min |
| Gängige Materialien | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, Silikon |
| Schlüsseltoleranz | Durchmesserabweichung ±0,02 mm | Durchmesserabweichung ±0,15 mm |
 PVC/PE/PP/PU-Mantel-Extrusionslinie Die PVC/PE/PP/PU-Mantel-Extrusionsmaschine ist eine nicht standardisierte Ausrüstung mit individueller Anpassung. Das Hauptmaschinenmodell ist im Allgemeinen 70-150 mm groß und wird üblicherweise in der Drahtindustrie verwendet ... Produkt anzeigen →
Wenn Sie Netzwerkkabel oder Kfz-Datenkabel herstellen, benötigen Sie mit ziemlicher Sicherheit zuerst die Isolationsleitung und dann eine separate Mantelleitung. Wenn Sie einen einfachen Anschlussdraht herstellen, kann ein Extruder mit doppeltem Verwendungszweck ausreichen, aber die Umstellung dauert mehrere Stunden und zwingt Sie, die Produktion zu stoppen.
Technische Spezifikationen, die die tatsächliche Leistung bestimmen
Ein Blick auf das Datenblatt reicht nicht aus; Sie müssen wissen, welche Zahlen sich tatsächlich auf Ihr Produkt auswirken. Der Schneckendurchmesser und das L/D-Verhältnis steuern den Durchsatz und die Schmelzequalität. Bei mittelgroßen Isolierleitungen ist eine 60-mm-Schraube mit einem L/D-Verhältnis von 25:1 üblich. Die Extruderleistung in kg/h ist ein Ausgangspunkt, aber die eigentliche Einschränkung ist die Liniengeschwindigkeit, die Sie erreichen können, während Sie die Zielwandstärke beibehalten.
Ein weiterer entscheidender Faktor ist die Temperaturzonenkontrolle. Ein Standardextruder für PVC benötigt ein Zylindertemperaturprofil von etwa 140 °C bis 180 °C. FEP erfordert 300 °C bis 360 °C und Silikon erfordert ein spezielles Schraubendesign. Wenn Ihre Maschine 350 °C nicht mit einer Genauigkeit von ±5 °C erreichen und halten kann, kommt es zu schlechter Schmelzqualität und häufigen Abschaltungen.
Die Durchmesser- und Konzentrizitätskontrolle hängt vom Messsystem ab. Moderne Maschinen verwenden Lasermessgeräte mit einer Auflösung von 0,001 mm und einer Schleifenreaktionszeit von 50 ms oder schneller. A Abweichung von ±0,02 mm bei einer 0,4 mm Dämmschicht bedeutet den Unterschied zwischen einem Pass und einem Ausschuss. Bei Hochfrequenz- oder Datenkabelanwendungen ist die Exzentrizität noch wichtiger. Die Traverse muss so verstellbar sein, dass eine minimale Exzentrizität von weniger als 2 % erreicht werden kann.
Wenn die Anwendung eine Vollkernisolationslinie mit PVC, PE, PP oder PU erfordert, sollte der Extruder von Anfang an für diese Materialien konfiguriert werden. Gemwell bietet einen speziellen Vollkern-Draht- und Kabelisolierungsextruder für diese Polymere an, der die Kompromisse einer Universalmaschine vermeidet.
Extrusionslinie für PVC/PE/PP/PU-Kerndrahtisolierung Extrusionslinie für PVC/PE/PP/PU-Kerndrahtisolierung is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Produkt anzeigen → Wie sich die Materialauswahl auf Extrusionsparameter auswirkt
Das von Ihnen gewählte Polymer bestimmt die Zylindertemperatur, das Schneckendesign und die Abkühlgeschwindigkeit. Es handelt sich nicht um ein einfaches „Eine Maschine für alles“-Szenario.
PVC ist tolerant und läuft bei moderaten Temperaturen. PE und PP sind schonender für die Schraube, erfordern jedoch eine sorgfältige Kühlung, um ein Schrumpfen zu verhindern. PU erhöht die Abriebfestigkeit, ist jedoch feuchtigkeitsempfindlich. FEP und PFA sind Hochtemperatur-Thermoplaste, die für Rennleitungen, Luft- und Raumfahrt- und Hochgeschwindigkeitsdatenkabel verwendet werden. Sie erfordern einen Zylinder und eine Schnecke aus einer korrosionsbeständigen Legierung sowie eine erhebliche Investition in die Temperaturkontrolle. LSZH-Verbindungen werden in raucharmen, halogenfreien Kabeln verwendet, sind jedoch hochviskos und erfordern eine Schnecke mit einem größeren Kompressionsverhältnis.
Zum Beispiel ein FEP/PFA-Hochtemperatur-Kerndraht-Isolierungsextruder Der Betrieb erfolgt typischerweise bei einer Hauptzonentemperatur von 330 °C und einer Schneckengeschwindigkeit von 30 bis 80 U/min. Die Liniengeschwindigkeit ist oft geringer als bei PVC, da der Polymerfluss anders ist, aber die resultierende Isolierung weist hervorragende dielektrische Eigenschaften auf.
Wenn Ihr Produktplan Hochtemperatur- oder Hochfrequenzkabel umfasst, benötigen Sie eine Maschine, die den gesamten Temperaturbereich bewältigen kann. Der FEP/PFA-isolierte Drahtextruder von Gemwell wurde speziell für diese Materialien gebaut und verfügt über Legierungskomponenten und eine spezielle Schneckengeometrie.
FEP/PFA/ETFE/PEEK/PA Hochtemperatur-Kerndraht-Isolierungs-Extrusionslinie Die FEP/PFA/ETFE/PEEK/PA-Extrusionslinie für die Hochtemperatur-Kerndrahtisolierung ist eine nicht standardisierte Ausrüstung mit individueller Anpassung. Das Hauptmodell ist im Allgemeinen 20–50 mm groß. Es ist... Produkt anzeigen → Häufige Kabelextrusionsfehler und ihre Ursachen
Wenn eine Linie anfängt, schlechte Kabel zu produzieren, liegt das Problem selten allein an der Maschine. Die folgende Liste zeigt die häufigsten Extrusionsfehler und wo Sie zuerst suchen sollten.
- Durchmesserschwankung – Dies deutet auf ein Geschwindigkeitsungleichgewicht zwischen der Winde und dem Extruder oder auf einen verschlissenen Schneckengang hin, der Druckimpulse ermöglicht.
- Blasen oder Porosität – Feuchtigkeit in den Pellets ist die übliche Ursache. Überprüfen Sie die Trichtertrockner und die Vakuumentlüftung.
- Exzentrizität oder außermittige Isolierung – Der Leiter ist nicht in der Traverse zentriert. Die Ursache dafür ist häufig eine verschlissene Führung oder eine beschädigte Matrize.
- Schlechte Haftung am Leiter – Der Leiter ist zu kalt oder das Polymer ist nicht ausreichend geschmolzen. Es kann auch von einer Verunreinigung des Kupfers herrühren.
- Schnecken- und Zylinderverschleiß – Wenn der Innendurchmesser des Zylinders um mehr als 0,25 mm zunimmt, sinkt der Durchsatz und die Schmelze wird ungleichmäßig. Dies ist ein Wartungsproblem, kein Tuning-Problem.
Die Verfolgung der Fehlerrate im Laufe der Zeit ist der beste Weg, um zu wissen, wann Teile ausgetauscht werden müssen. Eine konservative Regel in der Branche besteht darin, bei Arbeiten mit feuchtigkeitsempfindlichen Materialien alle 500.000 Produktionsmeter die Schneckenspitze und den Kreuzkopf zu überprüfen. Bei Hochgeschwindigkeits-Netzwerkkabelleitungen sollte das Prüfintervall kürzer sein.
Best Practices für Wartung und Betrieb von Extrudern
Ein Extruder, der regelmäßig gewartet wird, behält seine Genauigkeit über viele Jahre hinweg. Der am meisten übersehene Teil sind die Heizzonen. Wenn Sie die Thermoelemente nie kalibrieren, kann Ihre tatsächliche Fasstemperatur um mehr als 20 °C vom Sollwert abweichen. Das allein erklärt einen Großteil der Qualitätsbeschwerden.
Legen Sie einen wöchentlichen Zeitplan fest, um die Siebpakete und die Brecherplatte zu überprüfen. Ersetzen Sie das Siebpaket, wenn der Differenzdruck darüber um mehr als 10 % ansteigt. Reinigen Sie die Matrize und das Querhaupt nur mit Kupferdrahtbürsten, niemals mit Stahlbürsten, um Kratzer zu vermeiden, die zu Ablagerungsstellen werden. Überprüfen Sie den Zufuhrbereich für Silikon oder Gummi, wenn Sie Silikonmantelmaterialien verarbeiten. Diese Verbindungen erfordern eine kühlende Pellet-Zufuhrzone, um eine Brückenbildung zu verhindern.
Für eine typische Linie sind folgende vorbeugende Wartungsintervalle sinnvoll:
- Täglich: Ölstand im Getriebe und Luftdruck für den pneumatischen Spanner prüfen.
- Wöchentlich: Reinigen Sie den Trichter und prüfen Sie die Saugöffnung auf Pelletstaub.
- Monatlich: Schnecken- und Zylinderverschleiß messen; Überprüfen Sie den Spillriemen und die Fußbremse.
- Vierteljährlich: Kalibrieren Sie alle Temperaturregler und das Lasermessgerät.
Bei einer neuen Maschine sind die ersten 200 Stunden die wichtigsten. Notieren Sie jeden Parameter zu Beginn und vergleichen Sie ihn mit den Werten nach der Einlaufzeit. Wenn der Extruder mehr als 10 % zusätzliches Schneckendrehmoment benötigt, um den gleichen Durchsatz aufrechtzuerhalten, verschleißt etwas zu schnell.
Häufig gestellte Fragen zu Kabelextrusionsmaschinen
Was ist der Unterschied zwischen einer Kabelextrusionsmaschine und einer Drahtziehmaschine?
Eine Drahtziehmaschine verändert die Größe des Leiters; Eine Kabelextrusionsmaschine fügt die Polymerisolierung oder den Polymermantel hinzu. Die Extrusionsmaschine verändert den Leiterdurchmesser nicht. Es bedeckt es nur.
Was ist das beste Schneckendesign für eine Multimaterial-Kabelextrusionslinie?
Es gibt kein einzelnes bestes Design. Eine Barriereschraube eignet sich gut für PE und PVC. Für LSZH und XLPE ist eine breitere Schnecke mit einem höheren Kompressionsverhältnis erforderlich. Wenn Sie viele Materialien verarbeiten müssen, wählen Sie eine Schnecke, die einen Kompromiss darstellt, und nehmen Sie bei den schwierigeren Verbindungen einen etwas geringeren Durchsatz in Kauf.
Wie berechne ich die Produktionsrate einer Kabelextrusionsmaschine?
Der Durchsatz in kg/h entspricht der Schneckensteigungsfläche multipliziert mit der Schneckengeschwindigkeit, der Schmelzdichte und der Pumpeneffizienz. Eine praktische Abkürzung ist die Verwendung eines Leitungsgeschwindigkeitstests: Führen Sie eine bekannte Kabellänge durch, wiegen Sie das verwendete Polymer und dividieren Sie es durch die Zeit. Die meisten Hersteller geben eine theoretische Kapazität an, aber die tatsächliche Kapazität beträgt aufgrund von Absenkung und Luftspalten oft 70 bis 90 % dieses Wertes.
Kann ein Extruder sowohl Isolierung als auch Mantel herstellen?
Sie können dieselbe Maschine mit einem anderen Kreuzkopf und einer anderen Schraube verwenden, es gibt jedoch Kompromisse. Die für eine 1-mm-Isolierwand konzipierte Schraube optimiert eine 3-mm-Mantelwand nicht. Die Umrüstzeit beträgt oft zwei bis vier Stunden. Wenn Sie also fünfmal pro Woche zwei separate Produkte produzieren, ist eine eigene Maschine für jede Linie auf lange Sicht in der Regel günstiger.
Was ist Exzentrizität und warum ist sie bei der Kabelextrusion wichtig?
Die Exzentrizität ist der Versatz der Leitermitte von der Mitte der Isolierung. Bei Daten- und Audiokabeln verändert eine hohe Exzentrizität die Kapazität und führt zu Signalreflexionen. Eine allgemeine Fertigungsgrenze liegt bei weniger als 3 % für Netzwerkkabel und bei weniger als 1,5 % für Hochgeschwindigkeits-Automobildatenkabel. Wenn Ihre Exzentrizität darüber liegt, überprüfen Sie die Zentrierschrauben des Kreuzkopfes und die Führungsspitzen.
Wie oft sollte ich die Schnecke in einem Extruder austauschen?
Bei einer Linie, die 8.000 Stunden pro Jahr mit abrasiven Materialien wie PVC läuft, müssen Sie damit rechnen, dass die Schraube alle 3 bis 5 Jahre ausgetauscht wird. Bei sauberen Hochtemperaturpolymeren kann die Lebensdauer 8 bis 10 Jahre betragen. Messen Sie den Außendurchmesser der Schnecke und den Innendurchmesser des Zylinders am selben Punkt. Wenn das Spiel 0,3 mm überschreitet, ersetzen Sie die Schraube oder den Zylinder.
Wie wirkt sich die Amortisationszeit auf die Wahl des Extruders aus?
Wenn Sie einen kostengünstigen Extruder mit einem höherpreisigen vergleichen, ist die Amortisationszeit ein klarerer Maßstab als der Aufkleberpreis. Mit einer Maschine, die 10 % schneller läuft, können Sie möglicherweise weitere 500.000 Meter pro Jahr produzieren. Wenn Ihre Gewinnspanne pro Kabelkilometer 50 US-Dollar beträgt, sind das zusätzliche 25.000 US-Dollar pro Jahr. Die zusätzliche Investition von 50.000 US-Dollar amortisiert sich in zwei Jahren.
Noch wichtiger ist, dass eine stabilere Maschine den Ausschuss reduziert. Angenommen, Sie verlieren 2 % der Produktion aufgrund von Maßabweichungen auf einer billigen Linie. Bei einer Produktionsmenge von 1.000.000 Metern sind das 20.000 Meter Schrott. Bei Materialkosten von 0,03 US-Dollar pro Meter beträgt der jährliche Abfall 600 US-Dollar. Das allein scheint nicht riesig zu sein, aber wenn man die Arbeitskosten für Nacharbeiten und das Risiko, einen Kunden aufgrund verspäteter Lieferungen zu verlieren, hinzurechnet, werden die Gesamtkosten erheblich.
Verwenden Sie diese einfache Formel, um zwei Maschinen zu vergleichen:
- Jährlicher Produktionswert – Liniengeschwindigkeit in m/min × verfügbare Stunden × 60 × Ausschussfaktor.
- Jährliche Schrottkosten – Ausschussanteil × Materialkosten für Nacharbeit.
- Amortisationszeit – Preisunterschied ÷ (Einsparungen durch Geschwindigkeitseinsparungen durch Ausschuss).
Für einen Hersteller, der in den Automobil- oder Netzwerkkabelmarkt einsteigt, sollte die Amortisationszeit unter 18 Monaten liegen. Wenn es länger dauert, ist es wahrscheinlich, dass Sie zu viel kaufen oder die Produktlinie nicht für Ihr Produktionsvolumen geeignet ist.
Was Sie beim Kauf einer gebrauchten oder generalüberholten Kabelextrusionsmaschine beachten sollten
Viele Fabriken kaufen gebrauchte Extruder, um die Kapitalkosten zu senken. Der häufigste Fehler besteht darin, Schnecke und Zylinder zu spät zu messen. Führen Sie vor der Vertragsunterzeichnung eine einfache Kontrolle in der Werkstatt durch: Setzen Sie eine neue Schraube in den Zylinder ein und prüfen Sie, wie viel Radialspiel vorhanden ist. Ein Abstand über 0,3 mm bedeutet, dass die Maschine die Toleranz für dünne Isolierungen nicht einhält.
Überprüfen Sie auch die Zentrierschrauben des Querhauptes. Wenn sie festsitzen, kann die Exzentrizität nicht korrigiert werden. Fragen Sie nach den tatsächlichen Produktionsaufzeichnungen der letzten 200 Stunden, nicht nur nach den Gesamtbetriebsstunden. Eine Maschine, die 30.000 Stunden bei geringer Belastung läuft, ist oft besser als eine, die 15.000 Stunden bei Volllast mit abrasivem PVC läuft.
Überprüfen Sie abschließend die Verfügbarkeit von Ersatzteilen für die spezifische Schnecken- und Zylindergeometrie. Wenn der ursprüngliche Hersteller nicht mehr im Geschäft ist, können Sie möglicherweise ein Äquivalent von einem spezialisierten Lieferanten beziehen, aber die Zusatzteile wie die Führungsbuchsen des Querhaupts sind schwieriger zu finden. Eine Maschine mit branchenüblichen Größen lässt sich viel einfacher unterstützen.
Abschließende Empfehlung für Ihre Investition in eine Kabelextrusionsmaschine
Die beste Kabelextrusionsmaschine ist diejenige, die zu Ihrer dreijährigen Produkt-Roadmap passt. Kaufen Sie für die Materialien, die Sie tatsächlich verarbeiten werden, nicht für die, die Sie verarbeiten möchten. Wenn Sie bei der Wandstärke innerhalb von ±0,02 mm bleiben müssen, investieren Sie in ein Lasermessgerät und eine stabile Winde. Wenn Sie Hochtemperatur-FEP/PFA benötigen, kaufen Sie eine Maschine mit korrosionsbeständiger Schnecke und präziser Zonensteuerung.
Beginnen Sie die Bewertung, indem Sie Ihre fünf besten Kabelkonstruktionen und deren Wandstärketoleranzen auflisten. Anschließend berechnen Sie anhand Ihrer jährlichen Produktionsmenge die erforderliche Liniengeschwindigkeit. Vergleichen Sie abschließend die Spezifikation mit dem tatsächlichen Betriebsfenster. Eine Maschine, die mit 300 m/min läuft, aber bei 150 m/min keinen Durchmesser von ±0,03 mm halten kann, ist weniger wertvoll als eine Maschine, die mit 150 m/min läuft und ±0,01 mm halten kann.
Gemwell hat sowohl Isolationsextruder für PVC/PE/PP/PU als auch Mantelextruder für LSZH/XLPE/TPE/TPU sowie Silikon gebaut. Die richtige Wahl hängt von Ihren Materialien und Ihrem Toleranzbudget ab. Aus diesem Grund empfehlen wir immer, die vollständige Kabelliste mit dem Maschinenhersteller zu besprechen, bevor Sie eine Bestellung aufgeben, anstatt sie von der Stange zu kaufen.
 Verwandt Produkte