English
 中文简体
 Product Category
Das Center Rotary Wrapping ist ein Schlüsselverfahren im Kabelherstellungsprozess für Datenübe
Read More + E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Das Center Rotary Wrapping ist ein Schlüsselverfahren im Kabelherstellungsprozess für Datenübe
Read More +
Product Category
Die Militärindustrie ist das Hauptanwendungsgebiet für phasenstabile Kabel, wie beispielsweise
Read More +
Product Category
In den letzten Jahren wurden Fahrzeuge mit neuer Energie stark weiterentwickelt, was auf einen de
Read More +
Product Category
Ultrafeine Drähte werden in verschiedenen Bereichen eingesetzt, beispielsweise in Mobiltelefonen
Read More +
Product Category
Mit der Popularisierung von 5G, dem Internet der Dinge, KI, mobilen Geräten für neue Energie, V
Read More +
Product Category
Ultrafeine Drähte werden in verschiedenen Bereichen eingesetzt, beispielsweise in Mobiltelefonen
Read More +
Product Category
Glimmer weist die Eigenschaften Säure- und Alkalibeständigkeit, Koronabeständigkeit und Strahl
Read More +
Product Category
Das Wort „Litz“ kommt vom deutschen „Litzendraht“. Hochfrequenzlitzen bestehen aus mehrer
Read More +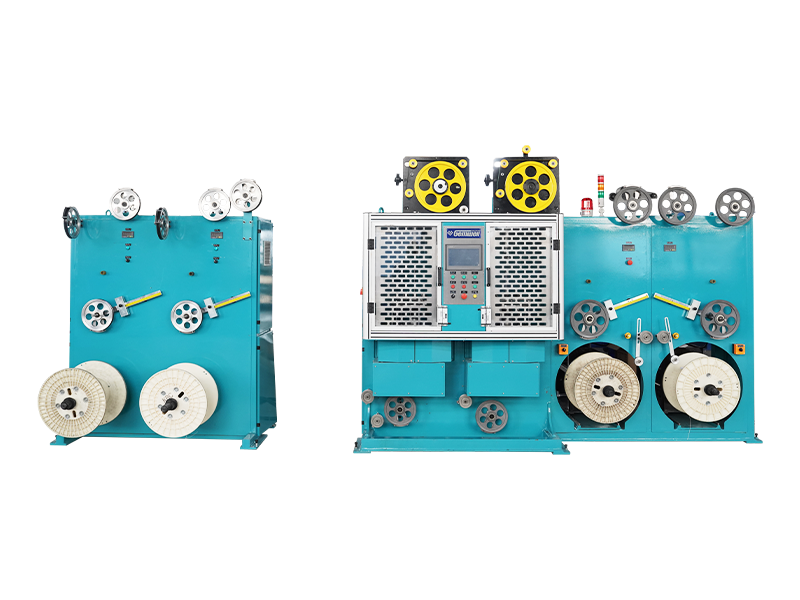
Product Category
Hochfrequenzkabel werden hauptsächlich zur Übertragung von Datensignalen verwendet. Die Übertr
Read More + Das Bedecken der Oberfläche von Drähten und Kabeln mit Bandmaterialien ist einer der wichtigen Prozesse in der Drahtproduktionslinie, der die Funktionen Isolierung, Abschirmung, Isolierung, Feuerbeständigkeit und Temperaturbeständigkeit hat. Zu den Wickelmethoden gehören die Spiralwickelung, die ziehende (Seiten-)Wicklung und die Längswickelung.
Spiralwickeln bedeutet, dass sich der Kerndraht nicht dreht, während sich der Spinn- und Wickelkopf konzentrisch um den Kerndraht dreht. Das Bandmaterial wird durch die kreisförmige Drehbewegung des Bandwickelkopfes und die lineare Zugbewegung der Winde spiralförmig um den Kerndraht gewickelt. Der Umschlingungswinkel beträgt im Allgemeinen etwa 30–60 Grad und das Überlappungsverhältnis kann im Bereich von 0–80 % eingestellt werden.
Unter Drag (seitlicher) Wicklung versteht man die Drehung des Kerndrahtes. Das Bandmaterial wird mit dem rotierenden Kerndraht seitlich eingezogen (eingerollt). Der Umschlingungswinkel beträgt im Allgemeinen etwa 30–60 Grad und das Überlappungsverhältnis kann nur durch den Austausch von Streifenmaterialien unterschiedlicher Breite erreicht werden.
Durch die Längsumwicklung kommt es weder zu einer Rotation des Kerndrahtes noch des Bandmaterials. Der Kerndraht und die Bandmaterialien werden gleichzeitig linear von der Winde gezogen und wandeln das Bandmaterial durch die Längswickelform nach und nach in ein Formpaket um. Der Umschlingungswinkel beträgt 90 Grad und das Überlappungsverhältnis (im Allgemeinen etwa 5–10 %) wird durch den Austausch von Streifenmaterialien unterschiedlicher Breite erreicht.
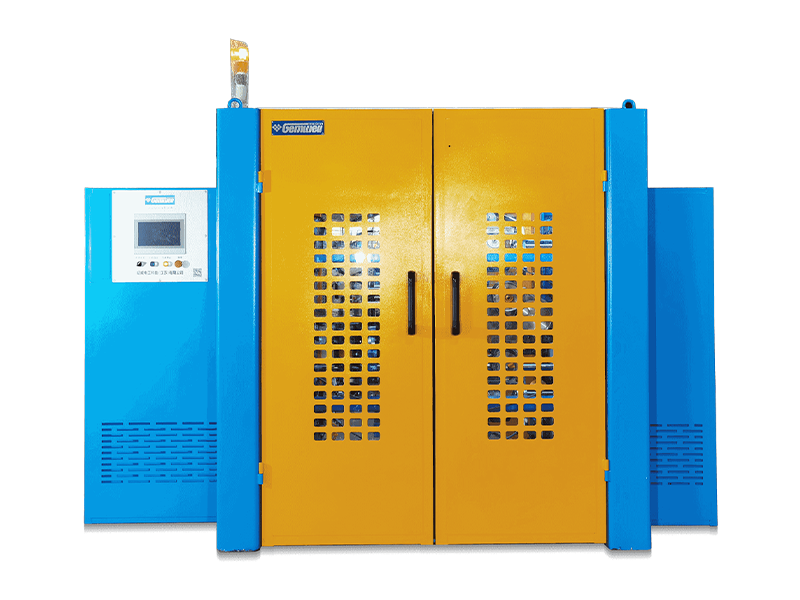
Zu den häufig verwendeten Bandmaterialien gehören Aluminiumfolienband, Mylarband, Kupferfolienband, Polytetrafluorethylenband, Glimmerband, Polyimidband, Polyesterband usw. Eine allgemeine Produktionslinie zum Umwickeln von Drahtbändern besteht hauptsächlich aus Abwickler, Bandwickelkopf, Winde und Aufwickelvorrichtung. Abhängig von der Art des Bandmaterials und den detaillierten Spezifikationen für den fertigen Draht sind für den oben genannten Prozess einige zusätzliche Geräte erforderlich. Die Drahtbandiermaschine ist für den vertikalen oder horizontalen Aufbau erhältlich. Die vertikale Struktur eignet sich für kleine Kabel und die horizontale Wickelmaschine ist sowohl für große als auch für kleine Kabel kompakter.
Zu den Wickelmethoden gehören Lückenwickeln, Stoßnahtwickeln und überlappendes Wickeln. Lückenwickeln bedeutet, dass zwischen der vorherigen und der nächsten Spiralbandkante eine gewisse Lücke besteht. Beim Stoßnahtwickeln werden die Kanten benachbarter Spiralwickelbänder eng miteinander verbunden. Überlappendes Wickeln bedeutet, dass beim Wickeln von Bandmaterialien die vorherige spiralförmige Bandkante durch die nächste abgedeckt wird. Die überlappende Verpackung ist die in der Draht- und Kabelindustrie am häufigsten verwendete Methode. Im Allgemeinen beträgt das Überlappungsverhältnis mehr als 67 % bei einlagiger Verpackung und mehr als 40 % bei doppellagiger Verpackung. Wenn eine Doppel- oder Mehrschichtschicht verwendet wird, sollten die Wickelrichtungen für jede benachbarte Schicht entgegengesetzt sein.
Zu den technischen Parametern des Wickelvorgangs gehören Wickelrichtung, Steigung, Winkel, Capstan-Geschwindigkeit, Drehgeschwindigkeit des Wickelkopfs, Wickelspannung usw. Die Wickelsteigung bezieht sich auf die Strecke, die der Drahtkern nach einer Drehung durch den Wickelkopf in axialer Richtung vorrückt. Die Rotationsgeschwindigkeit des Wickelvorgangs bezieht sich auf die Rotationsgeschwindigkeit des Bandagierkopfes. Der Bandwickelwinkel bezieht sich auf den Winkel zwischen der senkrechten Achse der Drahtbewegungslinie und dem Wickelband vom Bandwickelkopf. Unter der Bandspannung versteht man die Zugkraft, die an der Bandstelle auf das Wickelband ausgeübt wird, das durch das Führungsrad läuft. Die Bandrichtung, die Steigung, die Spannung und der fertige Außendurchmesser sind die Hauptparameter während des Drahtwickelprozesses, und der Bandwickelwinkel ist der Hauptparameter für die Konstruktion und Herstellung der Bandwickelmaschine. Die Dicke und das Überlappungsverhältnis des Bandes werden anhand des Außendurchmessers des Drahtkerns und des fertigen Drahts bestimmt. Die Breite des Bandes kann auch anhand des Leiteraußendurchmessers, des Überlappungsverhältnisses und des Bandwickelwinkels bestimmt werden. Bei bekannter Bandbreite kann ein geeigneter Bandabstand gewählt werden, um den Überlappungsanforderungen gerecht zu werden.
Die Stabilität der Wickelspannung bestimmt die Qualität und Leistung des Endprodukts. Eine ungleichmäßige Wickelspannung oder unangemessene Wickelspannungseinstellungen führen zu Fehlern wie ungleichmäßiger Farbe, Falten und „Schlangen“ auf der Oberfläche des Drahtes. Die Einstellung der Bandspannung hängt von der Zugfestigkeit des Umhüllungsmaterials und der Spannung der Drahtseele ab. Materialart, Breite und Dicke des Hüllmaterials bestimmen dessen Zugfestigkeit. Daher unterscheiden sich die Einstellungen der Bandspannung für unterschiedliche Wickelmaterial- oder Drahtkernspezifikationen.
Die Bandspannung umfasst einen passiven elektromagnetischen Spannungstyp und einen aktiven Servospannungstyp. Der passive Typ verwendet eine Magnetpulverkupplung oder eine Hysteresekupplung als Spannungselement, die den Verbrauch des Außendurchmessers des Gewindeschneidmaterialpolsters oder der Spule durch Zähler oder Umdrehungszählung verfolgt. Die elektrische Steuerung simuliert, dass die aktuelle Ausgangsspannung des Zugelements abnimmt. Mit dieser Spannungskontrollmethode ist die Spannung relativ stabil und kann grundsätzlich den Anforderungen der gewöhnlichen Drahtwickelproduktion in der Kabelindustrie gerecht werden. Es hat eine einfache Struktur und einen wirtschaftlichen und erschwinglichen Preis. Der aktive Typ ist in den Typ mit drei Servotänzern und den Typ mit Spillwalzenspieß unterteilt. Das Hauptmerkmal des Typs mit drei Servotänzern ist der Spannungstänzer. Der Servomotor sorgt für Bewegung und Spannung für den Spannungstänzer und erzeugt eine dynamische PID-Rückmeldung, um den Abwickelvorgang auf einer konstanten Geschwindigkeit zu halten. Die Spannung bleibt während des Taping-Vorgangs konstant und wird durch den Verbrauch des Außendurchmessers der Materialschale nicht beeinflusst. Der Typ mit Spillwalzenspieß verfügt über keinen Spannungstänzer. Nachdem das Bandmaterial durch das Spillrad aus der Materialschale herausgezogen wurde, wird es sofort um den Drahtkern gewickelt. Die Bandspannung wird entsprechend dem gewünschten Außendurchmesser des fertigen Drahtes eingestellt. Der Außendurchmesser des fertigen Drahtes wird im Bedienfeld als Konstante eingestellt, so dass die Bandspannung während des gesamten Vorgangs konstant bleibt. Die mechanischen Strukturen dieser beiden aktiven Bandagiermaschinen sind unterschiedlich, aber beide Typen sind von hervorragender Qualität. Aufgrund der komplexen mechanischen Struktur und der fortschrittlichen Hardware- und Softwarekonfiguration des Steuerungssystems sind die Produktionskosten der aktiven Bandagiermaschine hoch. Aber es kann die strengen Anforderungen an die Verpackungsqualität in der Draht- und Kabelindustrie erfüllen, mit einer effektiven Rate nahe bei hoher Kostenleistung. Es eignet sich besonders für Draht- und Kabelprodukte, die umfassende elektrische Tests erfordern.
Mit dem Fortschritt von Wissenschaft und Technologie müssen sich Bandwickelmaschinen in Richtung hoher Leistung, hoher Effizienz, hoher Zuverlässigkeit und hoher Intelligenz weiterentwickeln. Als Erforscher neuer Technologien zur Verpackung von Bandmaterialien im globalen Draht- und Kabelbereich konzentriert sich Gemwell Technology weiterhin auf technologische Innovation und Weiterentwicklung. Gemwell Technology wird für Sie weitere hochwertige Drahtbandiermaschinen entwickeln.

Gründungszeit

Gebäudefläche (m²)

Anzahl der Mitarbeiter

Geistiges Eigentum
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A Hochleistungs-Drahtextruder ist das Rückgrat jeder Kabelanlage, die Drähte mit großem Durchmesser oder hohem Durchsatz produzier
Read More +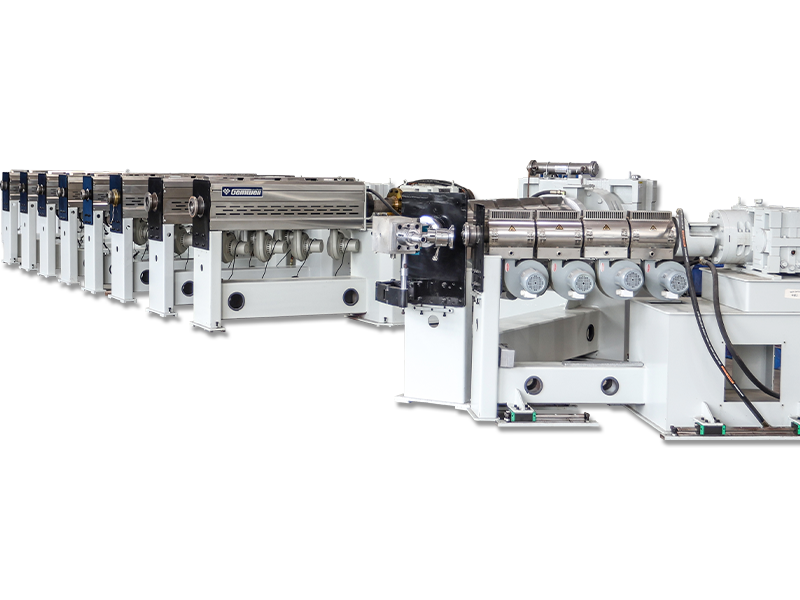
2026-09-07
Webmaster
Was Bündelstrandung bedeutet Bei der Bündelverseilung handelt es sich um eine Leiterkonstruktionsmethode, bei der zwei oder mehr blanke
Read More +
2026-09-04
Webmaster
Über GEMWELL Wir freuen uns sehr, Sie bei uns begrüßen zu dürfen, Halle E2, Stand Nr. A41 und wird unsere neuesten LÃ
Read More +
2026-08-31
Webmaster
Wo die Qualität der Kabelwand tatsächlich entschieden wird Aus der Kühlwanne kommt ein 0,5 mm² PVC-isolierter Baudraht mit einem Unter
Read More +
2026-08-27
Webmaster
Bei Twinax-Kabeln in AI-Servern ist die Verringerung des effektiven Dk der Isolierung (Luft ≈1, FEP ≈2,1) der Schlüssel zur Rotuzierung von Ho
Read More +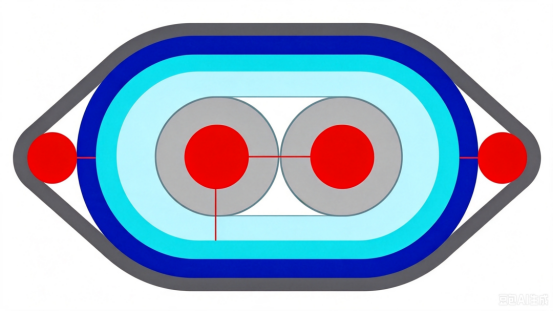 FAQ
CAT7- und CAT8-Netzwerkkabel unterscheiden sich hauptsächlich in der Übertragungsgeschwindigkeit und -frequenz.
CAT7 unterstützt Übertragungsgeschwindigkeiten von bis zu 10 Gbit/s bei einer Frequenz von 600 MHz, während CAT8 Geschwindigkeiten von bis zu 25 Gbit/s oder 40 Gbit/s bei einer Frequenz von 2000 MHz unterstützt.
Bei der Produktion sollten hochwertige Leitermaterialien verwendet werden, der Abstand zwischen den Paaren und die Isolationsdicke sollten streng kontrolliert werden, und wirksame Abschirmtechniken wie eine Doppelschichtabschirmung sollten eingesetzt werden, um Übersprechen und externe Störungen zu reduzieren und die Signalintegrität sicherzustellen.
Es sollten zweischichtige Abschirmstrukturen mit einer inneren Schicht aus Aluminiumfolie und einer äußeren Schicht aus geflochtenem Netz verwendet werden, um die Entstörungsfähigkeit des Kabels zu verbessern; Gleichzeitig sollte die Anordnung der Paare optimiert und der Abstand zwischen den Paaren vergrößert werden, um Übersprechen zu reduzieren.
Durch die Optimierung der Paargeometrie, die präzise Steuerung der Impedanzanpassung, die Verwendung hochwertiger Isoliermaterialien und den Einsatz wirksamer Abschirmtechniken kann die Rückflussdämpfung minimiert werden, um die Signalintegrität sicherzustellen.
Die automatische Spannschiene und -steuerung trägt dazu bei, während des gesamten Wickelvorgangs eine gleichmäßige Spannung aufrechtzuerhalten, eine gleichmäßige Abdeckung sicherzustellen, Spannungsschwankungen während des Bandverbrauchs zu vermeiden und die Ausfallrate zu verringern.
PCIe 6.0- und PCIe 7.0-Kabel unterscheiden sich in den Anforderungen an Übertragungsgeschwindigkeit und Signalintegrität. PCIe 6.0 nutzt die PAM4-Modulationstechnologie mit einer Übertragungsgeschwindigkeit von bis zu 64 GT/s, während PCIe 7.0 die Übertragungsgeschwindigkeit weiter erhöht, fortschrittlichere Modulationstechnologien verwendet und eine höhere Signalintegrität und geringere Latenz erfordert.
Es sollten verlustarme Leitermaterialien ausgewählt, die geometrische Struktur der Paare optimiert, das Übersprechen zwischen den Paaren reduziert, hochwertige Isolationsmaterialien verwendet und die Produktionsprozesse streng kontrolliert werden, um Signalverzögerung und -dämpfung zu reduzieren.
Durch die präzise Steuerung des Leiterdurchmessers, der Isolationsdicke und des Abstands zwischen Paaren und die Verwendung von Impedanzanalysatoren zur Echtzeitüberwachung wird sichergestellt, dass die Kabelimpedanz innerhalb des angegebenen Bereichs liegt, um Signalreflexion und -verlust zu vermeiden.
Der Einsatz effektiver Abschirmungstechnologie, wie z. B. eine doppelschichtige Abschirmung, die Verwendung von Leitermaterialien mit geringem Widerstand, optimiert die Geometrie des Aderpaars, reduziert elektromagnetische Streuung und kontrolliert den EMI-Pegel des Aders.
Hohe Übertragungsgeschwindigkeiten erfordern eine strengere Kontrolle der Signalintegrität, was die Verwendung verlustarmer Leitermaterialien, eine präzise Kontrolle der Paargeometrie und die Reduzierung von Übersprechen und Verzögerungen erfordert, um den Anforderungen an Hochgeschwindigkeitsübertragungen gerecht zu werden.
Um die Signaldämpfung und -verzögerung zu reduzieren, sollten Isoliermaterialien mit niedriger Dielektrizitätskonstante und niedrigem Verlustfaktor wie PTFE oder PI gewählt werden.
Mithilfe der Time Domain Reflectometry (TDR) und anderen Testgeräten kann die Verzögerung der Kabelübertragung in Echtzeit überwacht werden, um sicherzustellen, dass sie innerhalb des angegebenen Bereichs liegt, wodurch Probleme bei der Signalübertragungsqualität vermieden werden.
Durch die präzise Steuerung des Leiterdurchmessers und der Isolationsdicke, die Optimierung der Paaranordnung, die Reduzierung des Übersprechens zwischen Paaren und die Verwendung von Leitermaterialien mit niedrigem Widerstand können Kabelwiderstand und -induktivität effektiv gesteuert werden.
Mit Spektrumanalysatoren und anderen Testgeräten kann die Kabelübertragungsgeschwindigkeit in Echtzeit überwacht werden, um sicherzustellen, dass sie den Designanforderungen entspricht, und so Problemen mit der Signalübertragungsqualität vorgebeugt werden.
Die Temperaturführung des Extruders hat direkten Einfluss auf die Qualität der Isolations- bzw. Mantelschicht. Eine zu hohe oder zu niedrige Temperatur führt zu instabilen Materialeigenschaften und beeinträchtigt die Gesamtqualität des Kabels.
Die Steigung einer Verseilmaschine bestimmt die Flexibilität und Zugfestigkeit der Litze. Eine kürzere Teilung erhöht die Flexibilität, während eine längere Teilung die Zugfestigkeit erhöht.
F1: Was ist das grundlegende Funktionsprinzip einer Drahtbandiermaschine? Wie verbessert es die Effizienz in industriellen Anwendungen?
A1: Der Kern eines Drahtbandiermaschine besteht darin, Isolierband (z. B. PVC- oder Polyesterband) automatisch und präzise um Drähte oder Kabel zu wickeln, um die elektrische Isolierung und den mechanischen Schutz zu verbessern. Sein Betrieb basiert auf einem synchronen Steuersystem, bei dem der Drahtvorschubmechanismus die Drahtvorschubgeschwindigkeit präzise steuert, während der Bandwickelmechanismus mithilfe eines Servomotors die Spannung anpasst, um eine gleichmäßige Bandwicklung zu gewährleisten. In der Praxis hat diese Maschine bei Gemwell Electrical Technology (Jiangsu) Co., Ltd. die Produktionseffizienz durch die Optimierung von Geschwindigkeits- und Spannungsparametern um 20–30 % verbessert, insbesondere bei Hochfrequenzanwendungen wie Kabelbäumen für Kraftfahrzeuge und der Kabelproduktion für Haushaltsgeräte, wodurch manuelle Fehler und Verschwendung vermieden wurden. Gemwell betont, dass durch Gespräche mit den Kundenbedürfnissen die Gerätegröße an den Durchsatz der Produktionslinie angepasst werden kann. Beispielsweise eignet sich eine kleine Maschine für kundenspezifische Kabel in kleinen Chargen, während eine große Maschine für industrielle Großanwendungen konzipiert ist und einen mannlosen, kontinuierlichen Betrieb ermöglicht.
F2: Warum ist die Phase der Anforderungsanalyse bei der Entwicklung und Bereitstellung einer Drahtanbohrmaschine so wichtig? Wie stellt Gemwell durch diesen Prozess die Geräteleistung sicher? A2: Die Anforderungsanalyse ist von grundlegender Bedeutung, da die Leistung einer Anbohrmaschine direkt von einem tiefen Verständnis des spezifischen Szenarios des Kunden abhängt. Diese Phase umfasst die Bewertung des Kabelausrüstungstyps (z. B. einadrig oder mehradrig), des Produktionsmaßstabs (z. B. Tausende oder Zehntausend Meter pro Tag), des Prozessablaufs (z. B. Pre-Taping oder Post-Process-Integration) und der angestrebten Produktionseffizienz (z. B. die Anzahl der umwickelten Drähte pro Minute). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) führt zu Beginn eines Projekts mehrere technische Dialoge mit Kunden und konzentriert sich dabei auf diese Schlüsseldimensionen. Sie diskutieren beispielsweise, ob der Kabeldurchmesserbereich die Bandgenauigkeit beeinflusst oder wie Produktionseffizienzziele die Maschinenauswahl beeinflussen. Diese detaillierte Analyse ermöglicht es Gemwell, potenzielle Engpässe zu identifizieren, beispielsweise die Notwendigkeit einer verbesserten Feuchtigkeitsbeständigkeit in Umgebungen mit hoher Luftfeuchtigkeit. Dies gewährleistet einen stabilen Betrieb in realen Anwendungen, reduziert Ausfallraten und verlängert die Maschinenlebensdauer.
F3: Welche wichtigen technischen Entscheidungen sind basierend auf den Ergebnissen der Anforderungsanalyse in der Systemdesignphase erforderlich? Was sind die einzigartigen Vorteile von Gemwell im Bereich Automatisierung und Steuerung?
A3: Der Kern der Systementwurfsphase ist die Integration fortschrittlicher Technologien, um einen effizienten und zuverlässigen Betrieb zu erreichen. Dazu gehört die Auswahl des geeigneten Automatisierungssteuerungssystems (z. B. einer SPS oder eines Bewegungscontrollers), des Sensortyps (z. B. fotoelektrisch oder Encoder) und des Aktors (z. B. eines Servoantriebs). Das Workflow-Design erfordert eine optimierte Pfadlogik, wie z. B. die Synchronisierung des Timings von Drahtvorschub und Bandaufwicklung, um Materialdehnungen oder -brüche zu vermeiden. Für die Datenkommunikation werden Industrial-Ethernet- oder Modbus-Protokolle verwendet, um einen Echtzeit-Datenaustausch zwischen der Maschine und einem übergeordneten System (z. B. einem MES) zur Überwachung von Parametern wie Spannungsabweichung und Produktionsstatistiken zu ermöglichen. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) legt in diesem Zusammenhang Wert auf modularen Aufbau: Durch die Analyse der Kundenbedürfnisse können sie sich für ein Hochleistungs-Servosystem entscheiden, das hochpräzise Bandwickelaufgaben erfüllt, oder vorausschauende Wartungsalgorithmen integrieren, um Ausfallzeiten zu reduzieren. Bei der Systemintegration konzentriert sich Gemwell auf Kompatibilität, um sicherzustellen, dass sich die Maschine nahtlos in die Produktionslinie integriert, und um die Gesamt-OEE (Overall Equipment Effectiveness) zu verbessern.
F4: Wie wirkt sich der Prozessablauf einer Anbohrmaschine auf die Qualität des Endprodukts aus? Wie verbessert Gemwell die Zuverlässigkeit und Konsistenz durch Prozessoptimierung?
A4: Der Prozessablauf ist ein Schlüsselfaktor bei der Bestimmung der Qualität der Drahtisolierung, einschließlich der Vormontage des Bandes, der Spannungskontrolle, der Kalibrierung des Wickelwinkels und der Endbehandlung. Jede Abweichung, beispielsweise eine ungleichmäßige Spannung, kann dazu führen, dass sich das Band löst oder überlappt, was möglicherweise zu einem elektrischen Kurzschluss führen kann. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) bewertet die Produktspezifikationen der Kunden während der Nachfragegespräche sorgfältig. Beispielsweise erfordern dünnwandige Kabel niedrige Spannungseinstellungen, um Verformungen zu verhindern, während Hochtemperaturanwendungen hitzebeständiges Klebeband erfordern. Durch das Systemdesign integriert Gemwell einen Feedback-Mechanismus mit geschlossenem Regelkreis: Die Echtzeitüberwachung der Spannungssensordaten passt die Servomotorgeschwindigkeit automatisch an, um eine gleichmäßige Wicklung innerhalb von ±0,1 mm sicherzustellen. Darüber hinaus wird die Produktionseffizienz durch optimierte Prozesse optimiert, beispielsweise durch die Integration eines automatischen Bandwechselsystems, das manuelle Eingriffe reduziert und es der Maschine ermöglicht, im 24/7-Betrieb eine Produktkonsistenz von über 99 % aufrechtzuerhalten, was die Nacharbeitsraten erheblich reduziert.
F5: Warum sind Datenkommunikation und Systemintegration für Abzweigmaschinen in modernen Produktionslinien von entscheidender Bedeutung? Wie demonstriert Gemwell diesen Vorteil in bestimmten Praktiken?
A5: Datenkommunikation und Systemintegration sind der Kern der intelligenten Fertigung. Sie sorgen dafür, dass sich Maschinen an Umweltveränderungen anpassen und mit der gesamten Produktionslinie zusammenarbeiten können. Mithilfe der Protokolle des Industrial Internet of Things (IIoT) können Abhörmaschinen beispielsweise Echtzeit-Betriebsdaten (z. B. Energieverbrauch oder Fehlercodes) hochladen und so die Ferndiagnose und vorbeugende Wartung unterstützen. Die Systemintegration umfasst die Verbindung mit vorgelagerten (z. B. Extrudern) und nachgelagerten (z. B. Prüfgeräten) Daten, um den Datenaustausch (z. B. Informationen zur Drahtgröße) zu ermöglichen und Produktionslücken zu vermeiden. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) entwirft maßgeschneiderte Integrationslösungen basierend auf der Größe des Kunden. Bei Großanlagen wird OPC UA eingesetzt, um eine systemübergreifende Kommunikation zu ermöglichen und die Datentransparenz zu verbessern; Bei kleineren Anwendungen werden die Schnittstellen vereinfacht, um die Kosten zu senken. Die Erfahrung von Gemwell hat gezeigt, dass diese Integration die Maschineneffizienz um 15 % steigern kann. Durch die Datenanalyse können auch Wartungspläne optimiert werden, z. B. durch die Vorhersage der Banderschöpfungszeit und die Reduzierung ungeplanter Ausfallzeiten.
F6: Was sind Gemwells wichtigste Innovationsprioritäten für Drahtanbohrmaschinen angesichts der unterschiedlichen Branchenanforderungen? Wie gehen diese mit den Herausforderungen der realen Benutzer um?
A6: Innovation konzentriert sich auf Anpassungsfähigkeit und Nachhaltigkeit, um Kundenprobleme in Bezug auf Effizienz, Kosten und Compliance anzugehen. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identifizierte Trends wie eine umweltfreundliche Fertigung durch Nachfrageanalysen, trieb die Entwicklung energiesparender Antriebssysteme (z. B. variable Frequenzsteuerung) voran und senkte den Energieverbrauch um 30 %. Um der Prozesskomplexität entgegenzuwirken, wurde außerdem das modulare Design gestärkt, was einen schnellen Austausch von Komponenten (z. B. Spulen mit unterschiedlichen Streifenbreiten) ermöglicht und die Flexibilität der Ausrüstung erhöht. Bei der Systemintegration priorisiert Gemwell die KI-gestützte Entscheidungsfindung (und vermeidet gleichzeitig eine übermäßige Automatisierung), beispielsweise die Optimierung von Wickelparametern auf der Grundlage historischer Daten, um Schwankungen der Losgröße zu bewältigen. Diese Initiativen, die auf ausführlichen Kundengesprächen basieren, stellen sicher, dass die Maschinen von Gemwell nicht nur technologisch fortschrittlich sind, sondern auch reale Probleme direkt angehen, wie z. B. die Reduzierung von Rohstoffverschwendung und die Verkürzung der Modellwechselzeit, und letztendlich die Benutzer dabei unterstützen, schlanke Produktionsziele zu erreichen.

 Custom Wire Taping Machine Manufacturers