English
 中文简体
 Product Category
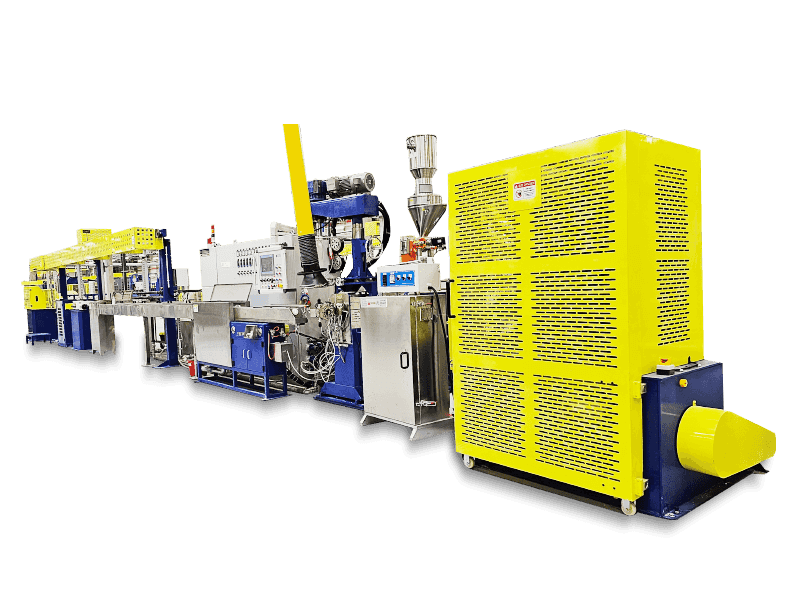
Die FEP/PFA/ETFE/PEEK/PA-Extrusionslinie für die Hochtemperatur-Kerndrahtisolierung ist eine nic
Read More + E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Heim / Produkt / Drahtisolierungs-Extrusionsmaschine / Extrusionslinie für Hochtemperatur-Drahtisolierung

Product Category
Die FEP/PFA/ETFE/PEEK/PA-Extrusionslinie für die Hochtemperatur-Kerndrahtisolierung ist eine nic
Read More +
Gründungszeit

Gebäudefläche (m²)

Anzahl der Mitarbeiter

Geistiges Eigentum
A Mature Factory You Can Count On
Related Products







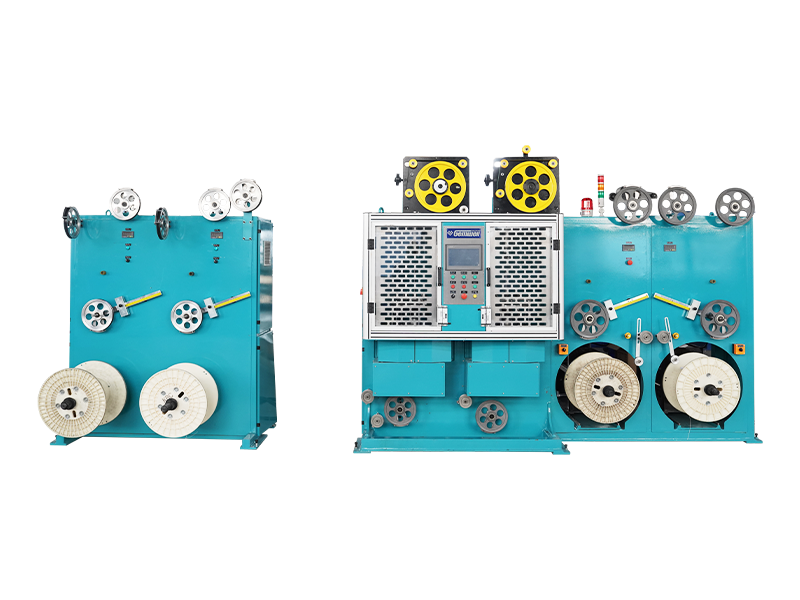
 2026-09-14
 Webmaster
A Hochleistungs-Drahtextruder ist das Rückgrat jeder Kabelanlage, die Drähte mit großem Durchmesser oder hohem Durchsatz produzier
Read More +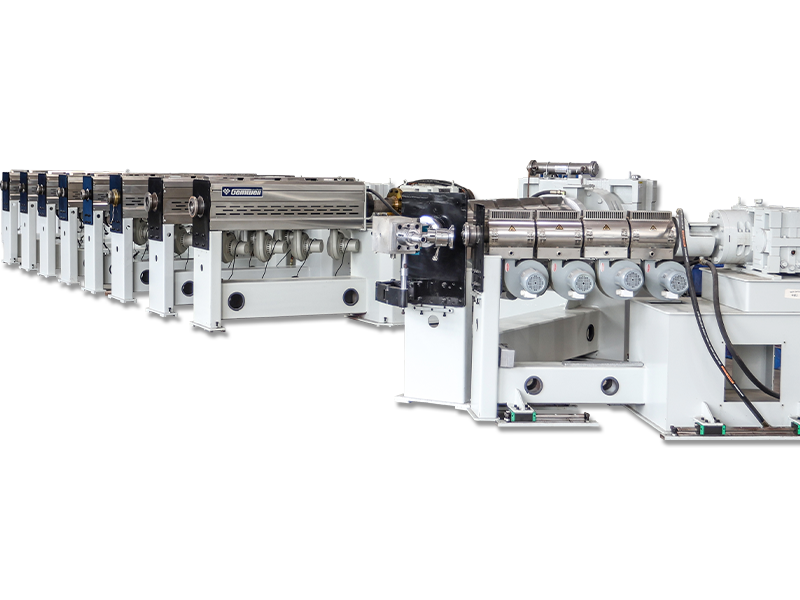
2026-09-07
Webmaster
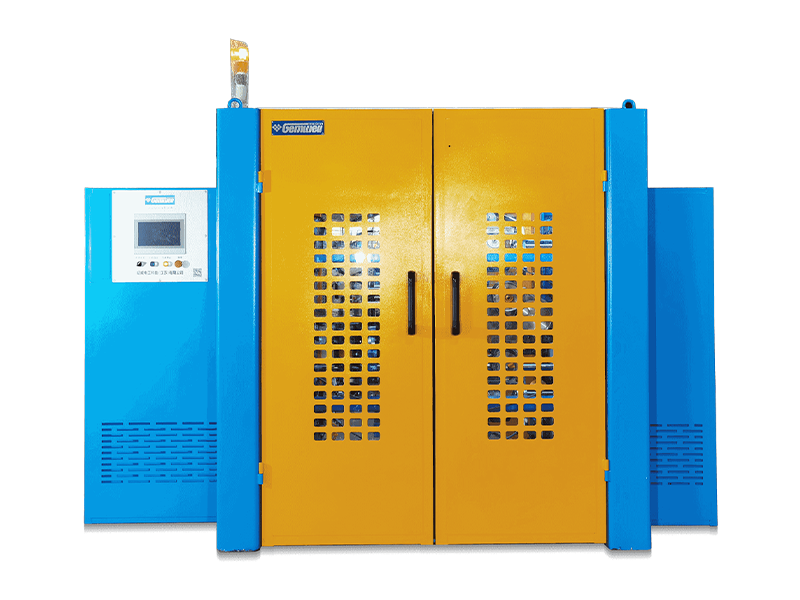
Was Bündelstrandung bedeutet Bei der Bündelverseilung handelt es sich um eine Leiterkonstruktionsmethode, bei der zwei oder mehr blanke
Read More +
2026-09-04
Webmaster
Über GEMWELL Wir freuen uns sehr, Sie bei uns begrüßen zu dürfen, Halle E2, Stand Nr. A41 und wird unsere neuesten LÃ
Read More +
2026-08-31
Webmaster
Wo die Qualität der Kabelwand tatsächlich entschieden wird Aus der Kühlwanne kommt ein 0,5 mm² PVC-isolierter Baudraht mit einem Unter
Read More +
2026-08-27
Webmaster
Bei Twinax-Kabeln in AI-Servern ist die Verringerung des effektiven Dk der Isolierung (Luft ≈1, FEP ≈2,1) der Schlüssel zur Rotuzierung von Ho
Read More +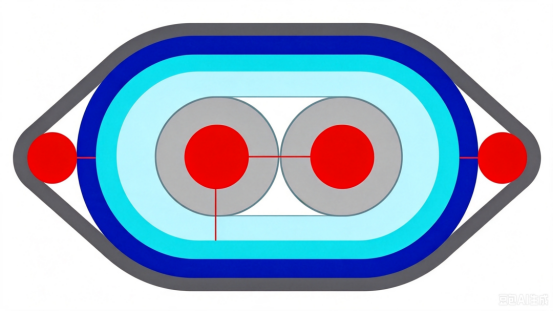 FAQ
CAT7- und CAT8-Netzwerkkabel unterscheiden sich hauptsächlich in der Übertragungsgeschwindigkeit und -frequenz.
CAT7 unterstützt Übertragungsgeschwindigkeiten von bis zu 10 Gbit/s bei einer Frequenz von 600 MHz, während CAT8 Geschwindigkeiten von bis zu 25 Gbit/s oder 40 Gbit/s bei einer Frequenz von 2000 MHz unterstützt.
Bei der Produktion sollten hochwertige Leitermaterialien verwendet werden, der Abstand zwischen den Paaren und die Isolationsdicke sollten streng kontrolliert werden, und wirksame Abschirmtechniken wie eine Doppelschichtabschirmung sollten eingesetzt werden, um Übersprechen und externe Störungen zu reduzieren und die Signalintegrität sicherzustellen.
Es sollten zweischichtige Abschirmstrukturen mit einer inneren Schicht aus Aluminiumfolie und einer äußeren Schicht aus geflochtenem Netz verwendet werden, um die Entstörungsfähigkeit des Kabels zu verbessern; Gleichzeitig sollte die Anordnung der Paare optimiert und der Abstand zwischen den Paaren vergrößert werden, um Übersprechen zu reduzieren.
Durch die Optimierung der Paargeometrie, die präzise Steuerung der Impedanzanpassung, die Verwendung hochwertiger Isoliermaterialien und den Einsatz wirksamer Abschirmtechniken kann die Rückflussdämpfung minimiert werden, um die Signalintegrität sicherzustellen.
Die automatische Spannschiene und -steuerung trägt dazu bei, während des gesamten Wickelvorgangs eine gleichmäßige Spannung aufrechtzuerhalten, eine gleichmäßige Abdeckung sicherzustellen, Spannungsschwankungen während des Bandverbrauchs zu vermeiden und die Ausfallrate zu verringern.
PCIe 6.0- und PCIe 7.0-Kabel unterscheiden sich in den Anforderungen an Übertragungsgeschwindigkeit und Signalintegrität. PCIe 6.0 nutzt die PAM4-Modulationstechnologie mit einer Übertragungsgeschwindigkeit von bis zu 64 GT/s, während PCIe 7.0 die Übertragungsgeschwindigkeit weiter erhöht, fortschrittlichere Modulationstechnologien verwendet und eine höhere Signalintegrität und geringere Latenz erfordert.
Es sollten verlustarme Leitermaterialien ausgewählt, die geometrische Struktur der Paare optimiert, das Übersprechen zwischen den Paaren reduziert, hochwertige Isolationsmaterialien verwendet und die Produktionsprozesse streng kontrolliert werden, um Signalverzögerung und -dämpfung zu reduzieren.
Durch die präzise Steuerung des Leiterdurchmessers, der Isolationsdicke und des Abstands zwischen Paaren und die Verwendung von Impedanzanalysatoren zur Echtzeitüberwachung wird sichergestellt, dass die Kabelimpedanz innerhalb des angegebenen Bereichs liegt, um Signalreflexion und -verlust zu vermeiden.
Der Einsatz effektiver Abschirmungstechnologie, wie z. B. eine doppelschichtige Abschirmung, die Verwendung von Leitermaterialien mit geringem Widerstand, optimiert die Geometrie des Aderpaars, reduziert elektromagnetische Streuung und kontrolliert den EMI-Pegel des Aders.
Hohe Übertragungsgeschwindigkeiten erfordern eine strengere Kontrolle der Signalintegrität, was die Verwendung verlustarmer Leitermaterialien, eine präzise Kontrolle der Paargeometrie und die Reduzierung von Übersprechen und Verzögerungen erfordert, um den Anforderungen an Hochgeschwindigkeitsübertragungen gerecht zu werden.
Um die Signaldämpfung und -verzögerung zu reduzieren, sollten Isoliermaterialien mit niedriger Dielektrizitätskonstante und niedrigem Verlustfaktor wie PTFE oder PI gewählt werden.
Mithilfe der Time Domain Reflectometry (TDR) und anderen Testgeräten kann die Verzögerung der Kabelübertragung in Echtzeit überwacht werden, um sicherzustellen, dass sie innerhalb des angegebenen Bereichs liegt, wodurch Probleme bei der Signalübertragungsqualität vermieden werden.
Durch die präzise Steuerung des Leiterdurchmessers und der Isolationsdicke, die Optimierung der Paaranordnung, die Reduzierung des Übersprechens zwischen Paaren und die Verwendung von Leitermaterialien mit niedrigem Widerstand können Kabelwiderstand und -induktivität effektiv gesteuert werden.
Mit Spektrumanalysatoren und anderen Testgeräten kann die Kabelübertragungsgeschwindigkeit in Echtzeit überwacht werden, um sicherzustellen, dass sie den Designanforderungen entspricht, und so Problemen mit der Signalübertragungsqualität vorgebeugt werden.
Die Temperaturführung des Extruders hat direkten Einfluss auf die Qualität der Isolations- bzw. Mantelschicht. Eine zu hohe oder zu niedrige Temperatur führt zu instabilen Materialeigenschaften und beeinträchtigt die Gesamtqualität des Kabels.
Die Steigung einer Verseilmaschine bestimmt die Flexibilität und Zugfestigkeit der Litze. Eine kürzere Teilung erhöht die Flexibilität, während eine längere Teilung die Zugfestigkeit erhöht.
F: Was ist das zentrale funktionale Ziel von a Extrusionslinie für Hochtemperatur-Drahtisolierung ?
A: Sein Hauptziel besteht darin, ein präzises Umspritzen spezieller technischer Polymere (wie vernetztes Polyethylen (XLPE), Polytetrafluorethylen (PTFE), Polyetheretherketon (PEEK) und Silikonkautschuk) unter Hochtemperaturbedingungen (typischerweise 200 °C bis 400 °C und mehr) zu ermöglichen. Die Leitung muss eine gleichmäßige Dicke der Isolationsschicht, eine fehlerfreie, dichte Struktur, stabile dielektrische Eigenschaften und eine langfristige thermische Alterungsbeständigkeit gewährleisten. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) bedient High-End-Kunden in Sektoren wie neue Energie und Luft- und Raumfahrt und legt besonderen Wert auf die Fähigkeit dieser Linie, die extreme Leistungsfähigkeit von Materialien zu nutzen.
F: Was sind die besonderen technischen Herausforderungen der Hochtemperaturextrusion?
A: Die größten Herausforderungen konzentrieren sich auf die Steuerung des rheologischen Verhaltens des Materials, die Steuerung des thermischen Verlaufs und der Grenzflächenbindungsstärke:
Kontrolle der Schmelzrheologie bei hohen Temperaturen: Bei Spezialpolymeren kommt es bei hohen Temperaturen zu einem starken Abfall der Schmelzfestigkeit, wodurch sie anfällig für Durchhängen oder Risse werden. Die Aufrechterhaltung der Stabilität der Schmelze erfordert eine präzise Konstruktion der Schneckenkonfiguration (z. B. Barriereschnecken und optimierte Scherelemente) und eine koordinierte Steuerung mehrerer Temperaturzonen (Genauigkeit ±1 °C). Das Extrusionssystem von Gemwell nutzt eine modulare Temperaturkontrollstrategie, um sich gezielt an die Viskositäts-Temperatur-Empfindlichkeit verschiedener Materialien anzupassen.
Verringerung des Risikos einer thermischen Zersetzung: Hohe Temperaturen verstärken die Oxidation/Zersetzung des Materials. Zu den Lösungen gehören ein Stickstoffschutzsystem im Schmelzekanal, ein Design mit extrem kurzen Schmelzverweilzeiten und eine hocheffiziente Vakuumentgasungsvorrichtung. Die Gemwell-Produktionslinie optimiert Strömungskanäle durch Simulation der Strömungsdynamik und reduziert so die Bildung von Abbaunebenprodukten erheblich.
Zuverlässigkeit der Verbindung zwischen Leiter und Isolierung: Hochtemperaturanwendungen (z. B. Motorwicklungsdraht) erfordern, dass die Isolierung und der Leiter trotz unterschiedlicher Wärmeausdehnungskoeffizienten eine Verbindung aufrechterhalten. Inline-Plasma-/Flammenbehandlungssysteme und eine spezielle Klebstoffschicht-Coextrusionstechnologie sind Kerntechnologiemodule der integrierten Lösung von Gemwell.
F: Wie gewährleistet die Produktionslinie die langfristige Zuverlässigkeit von hochtemperaturisolierten Kabeln?
A: Zuverlässigkeit entsteht durch eine lückenlose Qualitätskontrolle während des gesamten Prozesses:
Online-Mess- und Steuerungssysteme: Laser-Außendurchmessermessgeräte und Röntgen-Exzentrizitätsdetektoren liefern Echtzeit-Feedback zu Dickenabweichungen, und die verbundene Extrudergeschwindigkeitssteuerung ermöglicht eine Regelung im µ-Bereich. Infrarot-Wärmebildkameras überwachen Abkühlungsgradienten, um interne Spannungskonzentrationen zu vermeiden.
Vernetzungsprozessintegration: Für Materialien wie XLPE müssen Produktionslinien Hochdruck-Silanvernetzungseinheiten (Sioplas) oder Elektronenbestrahlungseinheiten (E-Beam) integrieren, um den Vernetzungsgrad präzise zu steuern und die Wärmeformbeständigkeitstemperatur (HDT) zu erhöhen. Das Tandem-Vernetzungssystem von Gemwell ermöglicht eine kontinuierliche Produktion und vermeidet sekundäre Verarbeitungsschäden.
Optimierung des Kühlprozesses: Die Hochtemperatur-Isolierschichtkühlung erfordert Kühlwassertanks mit mehrstufigem Gradienten (Wassertemperaturzonen können auf ±0,5 °C eingestellt werden). In Kombination mit dem turbulenten Strömungsdesign unterdrückt dieses System die Bildung von Mikroporen und sorgt für eine gleichmäßige Kristallstruktur. Das Kühlsystem von Gemwell verbraucht 30 % weniger Energie als herkömmliche Designs und steht damit im Einklang mit seinen Nachhaltigkeitszielen.
F: Wie erfüllt die Extrusion von Hochtemperaturisolierungen die Nachfrage der Branche nach nachhaltiger Entwicklung?
A: Nachhaltigkeit spiegelt sich in verbesserter Energieeffizienz, reduziertem Materialverbrauch und umweltfreundlicheren Prozessen wider:
Hocheffiziente Antriebslösungen: Permanentmagnet-Synchronmotoren (PMSMs) und Servosteuerungssysteme ersetzen Asynchronmotoren und erzielen Energieeinsparungen von 25–40 %. Die Produktionslinien von Gemwell sind standardmäßig mit Energierückgewinnungsmodulen ausgestattet, die Bremsenergie in das Netz zurückspeisen.
Mikroextrusionstechnologie: Durch hochpräzise Zahnradpumpendosierung und Optimierung des Düsenflusses wird die Exzentrizität der Isolierschicht auf ≤3 % kontrolliert, wodurch die Materialausnutzung auf über 99,2 % erhöht und Polymerabfall reduziert wird.
Ungiftige Prozesssubstitution: Bei der Fluorpolymerverarbeitung werden Perfluoroctansäure (PFOA)-Additive eliminiert und es werden umweltfreundliche Schmiersysteme eingesetzt. Das Forschungs- und Entwicklungszentrum von Gemwell hat die industriellen Extrusionsparameter für mehrere biobasierte Hochtemperaturpolymere überprüft und so die Emissionsreduzierung an der Quelle gefördert.
F: Was sind die differenzierten Fähigkeiten von Gemwell Electrical Technology im Bereich der High-End-Extrusionsproduktionslinien?
A: Seine zentrale Wettbewerbsfähigkeit liegt in seiner Fähigkeit, Technologie basierend auf einem tiefen Verständnis der Endanwendungsszenarien anzupassen:
Datenbank für Spezialmaterialien: Wir haben rheologische Prozesskartierungsmodelle für über 100 Hochtemperaturpolymere (einschließlich feuerfester Keramikmaterialien und Polyimidverbindungen) zusammengestellt, die eine präzise Vorhersage von Verarbeitungsfenstern ermöglichen.
Digitales Zwillingssystem: Durch die Simulation des Extrusionsprozesses können wir Prozessparameter virtuell debuggen und so die Einführungszyklen neuer Formulierungen für Kunden um über 50 % verkürzen.
Umfassender Lifecycle-Service: Von der Steuerung der Abwickelspannung des Leiters bis hin zu Antihaftlösungen für das Aufwickeln fertiger Produkte bietet Gemwell ein geschlossenes Technologieangebot, einschließlich Koronabeständigkeitstests und Fehleranalysen, und unterstützt Kunden bei der Erlangung strenger Zertifizierungen wie UL 758 und IEC 60811.
F: Wie passt die Entwicklung der Extrusionsproduktionslinien für Hochtemperaturisolierungen zum industriellen Wandel?
A: Gemwell Electric Technology (Jiangsu) Co., Ltd. treibt diese Technologie in Richtung ultrahoher Geschwindigkeiten (>2000 m/min), ultradünner Isolierung (<50 µm) und Multimaterial-Coextrusion voran und vertieft gleichzeitig die Überwachung der Kohlenstoffemissionen (ISO 14067) und umweltfreundliche Fabrikpraktiken. Seine Produktionslinie hat saubere Energieszenarien wie torsionsbeständige Windkraftkabel, Hochspannungskabelbäume für Fahrzeuge mit neuer Energie und hitzebeständige Kabel für die solarthermische Stromerzeugung ermöglicht und damit die umfassende Kompatibilität von High-End-Geräteherstellung und nachhaltigen Entwicklungszielen demonstriert.

 Custom Teflon Extruder Suppliers