English
 中文简体
 Product Category
Die freitragende Einzelzwirnmaschine mit Geschwindigkeitsdifferenzial und Aufwickelvorrichtung (o
Read More + E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
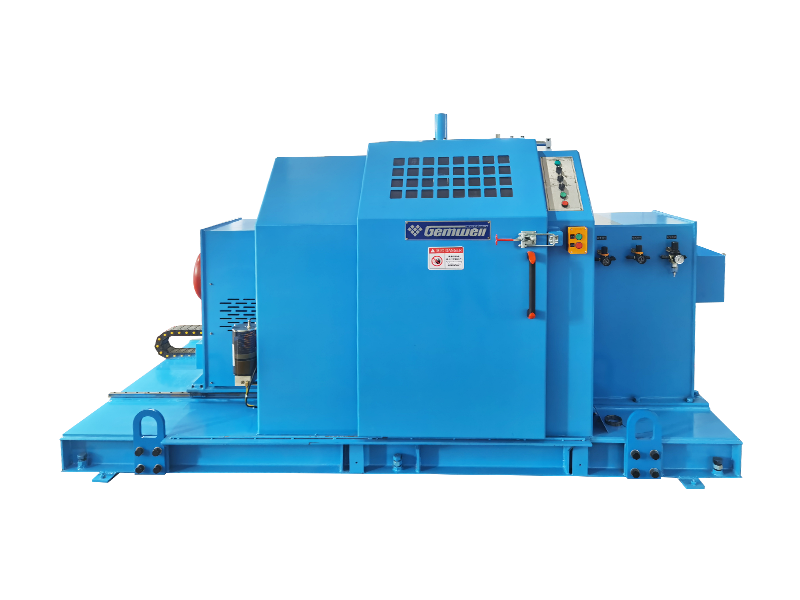
Die freitragende Einzelzwirnmaschine mit Geschwindigkeitsdifferenzial und Aufwickelvorrichtung (o
Read More +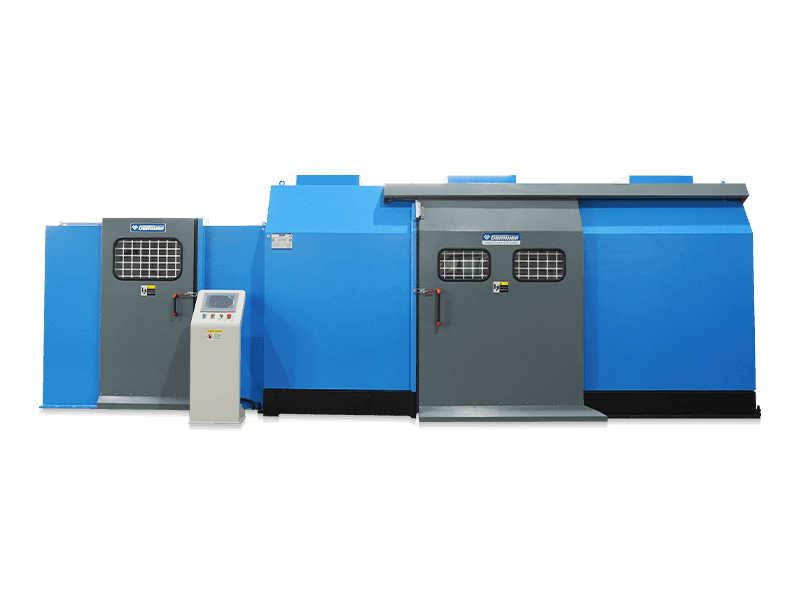
Product Category
Der Verseilausleger und die externe Winde sind einstückig miteinander verbunden und drehen sich
Read More +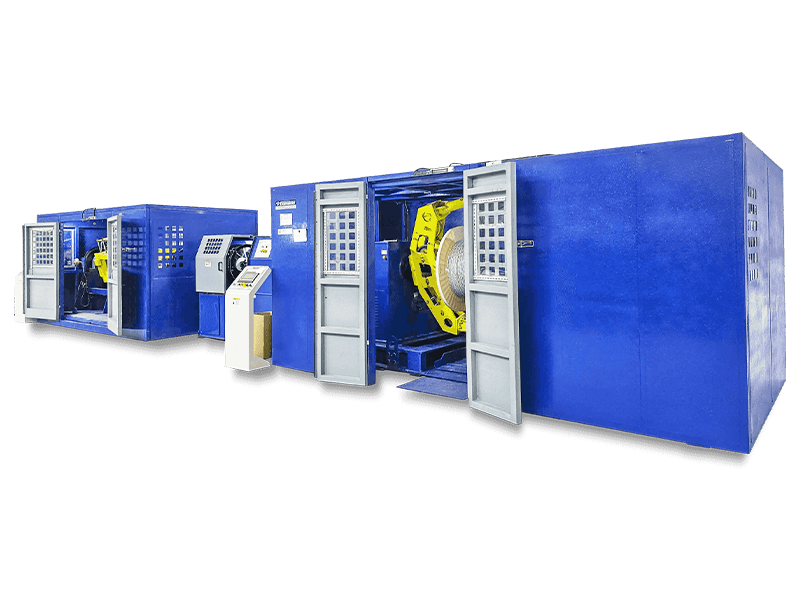
Product Category
Der Verseilausleger ist von der externen Winde der Hochleistungs-Split-Cantilever-Einzelzwirnmasc
Read More +Die Cantilever Single Twisting Machine ist eine Kabelformungsanlage, die mehrere Adern mit hoher Geschwindigkeit durch einen Cantilever verdrillt und diese synchron und konzentrisch aufwickelt. Da jede Drehung des Auslegers eine Tonhöhe erzeugt, spricht man von einer Cantilever-Einfachzwirnmaschine. Je nach Strukturtyp wird es unterteilt in Cantilever-Einzelzwirnmaschine mit Differentialgeschwindigkeitsaufnahme (ohne Aufnahmerolle), leichte einteilige Cantilever-Einzelzwirnmaschine (äußere Riemenscheibe und Kraftaufnahme), schwere, getrennte Cantilever-Einzelzwirnmaschine (äußere Riemenscheibe und Kraftaufnahme), schwere, getrennte Cantilever-Einzelzwirnmaschine (äußere Riemenscheibe und Drehmomentaufnahme) usw. Aufgrund der unterschiedlichen Außendurchmesser Aufgrund der unterschiedlichen Anforderungen an die elektrische Leistung und der unterschiedlichen Kosteneffizienz eignen sich die oben genannten Modelle für verschiedene Bereiche der Drahtverseilung und Kabelproduktion und können vom Benutzer selbst ausgewählt und gekauft werden.

Gründungszeit

Gebäudefläche (m²)

Anzahl der Mitarbeiter

Geistiges Eigentum
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A Hochleistungs-Drahtextruder ist das Rückgrat jeder Kabelanlage, die Drähte mit großem Durchmesser oder hohem Durchsatz produzier
Read More +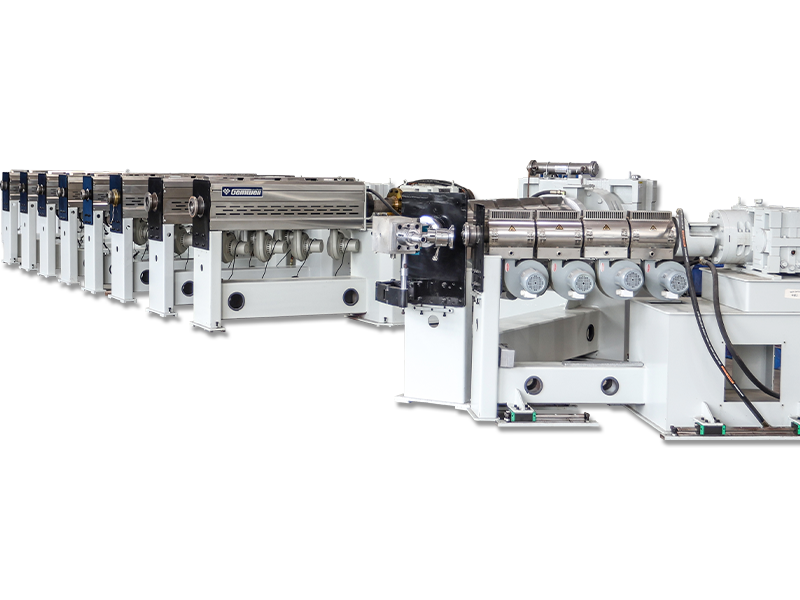
2026-09-07
Webmaster
Was Bündelstrandung bedeutet Bei der Bündelverseilung handelt es sich um eine Leiterkonstruktionsmethode, bei der zwei oder mehr blanke
Read More +
2026-09-04
Webmaster
Über GEMWELL Wir freuen uns sehr, Sie bei uns begrüßen zu dürfen, Halle E2, Stand Nr. A41 und wird unsere neuesten LÃ
Read More +
2026-08-31
Webmaster
Wo die Qualität der Kabelwand tatsächlich entschieden wird Aus der Kühlwanne kommt ein 0,5 mm² PVC-isolierter Baudraht mit einem Unter
Read More +
2026-08-27
Webmaster
Bei Twinax-Kabeln in AI-Servern ist die Verringerung des effektiven Dk der Isolierung (Luft ≈1, FEP ≈2,1) der Schlüssel zur Rotuzierung von Ho
Read More +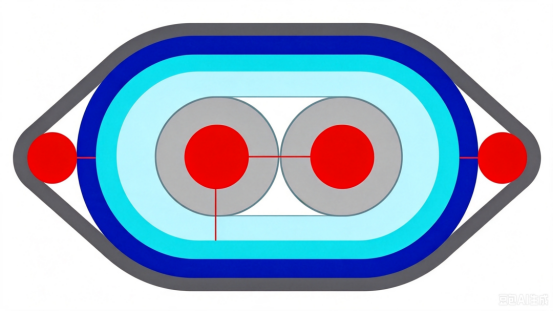 FAQ
CAT7- und CAT8-Netzwerkkabel unterscheiden sich hauptsächlich in der Übertragungsgeschwindigkeit und -frequenz.
CAT7 unterstützt Übertragungsgeschwindigkeiten von bis zu 10 Gbit/s bei einer Frequenz von 600 MHz, während CAT8 Geschwindigkeiten von bis zu 25 Gbit/s oder 40 Gbit/s bei einer Frequenz von 2000 MHz unterstützt.
Bei der Produktion sollten hochwertige Leitermaterialien verwendet werden, der Abstand zwischen den Paaren und die Isolationsdicke sollten streng kontrolliert werden, und wirksame Abschirmtechniken wie eine Doppelschichtabschirmung sollten eingesetzt werden, um Übersprechen und externe Störungen zu reduzieren und die Signalintegrität sicherzustellen.
Es sollten zweischichtige Abschirmstrukturen mit einer inneren Schicht aus Aluminiumfolie und einer äußeren Schicht aus geflochtenem Netz verwendet werden, um die Entstörungsfähigkeit des Kabels zu verbessern; Gleichzeitig sollte die Anordnung der Paare optimiert und der Abstand zwischen den Paaren vergrößert werden, um Übersprechen zu reduzieren.
Durch die Optimierung der Paargeometrie, die präzise Steuerung der Impedanzanpassung, die Verwendung hochwertiger Isoliermaterialien und den Einsatz wirksamer Abschirmtechniken kann die Rückflussdämpfung minimiert werden, um die Signalintegrität sicherzustellen.
Die automatische Spannschiene und -steuerung trägt dazu bei, während des gesamten Wickelvorgangs eine gleichmäßige Spannung aufrechtzuerhalten, eine gleichmäßige Abdeckung sicherzustellen, Spannungsschwankungen während des Bandverbrauchs zu vermeiden und die Ausfallrate zu verringern.
PCIe 6.0- und PCIe 7.0-Kabel unterscheiden sich in den Anforderungen an Übertragungsgeschwindigkeit und Signalintegrität. PCIe 6.0 nutzt die PAM4-Modulationstechnologie mit einer Übertragungsgeschwindigkeit von bis zu 64 GT/s, während PCIe 7.0 die Übertragungsgeschwindigkeit weiter erhöht, fortschrittlichere Modulationstechnologien verwendet und eine höhere Signalintegrität und geringere Latenz erfordert.
Es sollten verlustarme Leitermaterialien ausgewählt, die geometrische Struktur der Paare optimiert, das Übersprechen zwischen den Paaren reduziert, hochwertige Isolationsmaterialien verwendet und die Produktionsprozesse streng kontrolliert werden, um Signalverzögerung und -dämpfung zu reduzieren.
Durch die präzise Steuerung des Leiterdurchmessers, der Isolationsdicke und des Abstands zwischen Paaren und die Verwendung von Impedanzanalysatoren zur Echtzeitüberwachung wird sichergestellt, dass die Kabelimpedanz innerhalb des angegebenen Bereichs liegt, um Signalreflexion und -verlust zu vermeiden.
Der Einsatz effektiver Abschirmungstechnologie, wie z. B. eine doppelschichtige Abschirmung, die Verwendung von Leitermaterialien mit geringem Widerstand, optimiert die Geometrie des Aderpaars, reduziert elektromagnetische Streuung und kontrolliert den EMI-Pegel des Aders.
Hohe Übertragungsgeschwindigkeiten erfordern eine strengere Kontrolle der Signalintegrität, was die Verwendung verlustarmer Leitermaterialien, eine präzise Kontrolle der Paargeometrie und die Reduzierung von Übersprechen und Verzögerungen erfordert, um den Anforderungen an Hochgeschwindigkeitsübertragungen gerecht zu werden.
Um die Signaldämpfung und -verzögerung zu reduzieren, sollten Isoliermaterialien mit niedriger Dielektrizitätskonstante und niedrigem Verlustfaktor wie PTFE oder PI gewählt werden.
Mithilfe der Time Domain Reflectometry (TDR) und anderen Testgeräten kann die Verzögerung der Kabelübertragung in Echtzeit überwacht werden, um sicherzustellen, dass sie innerhalb des angegebenen Bereichs liegt, wodurch Probleme bei der Signalübertragungsqualität vermieden werden.
Durch die präzise Steuerung des Leiterdurchmessers und der Isolationsdicke, die Optimierung der Paaranordnung, die Reduzierung des Übersprechens zwischen Paaren und die Verwendung von Leitermaterialien mit niedrigem Widerstand können Kabelwiderstand und -induktivität effektiv gesteuert werden.
Mit Spektrumanalysatoren und anderen Testgeräten kann die Kabelübertragungsgeschwindigkeit in Echtzeit überwacht werden, um sicherzustellen, dass sie den Designanforderungen entspricht, und so Problemen mit der Signalübertragungsqualität vorgebeugt werden.
Die Temperaturführung des Extruders hat direkten Einfluss auf die Qualität der Isolations- bzw. Mantelschicht. Eine zu hohe oder zu niedrige Temperatur führt zu instabilen Materialeigenschaften und beeinträchtigt die Gesamtqualität des Kabels.
Die Steigung einer Verseilmaschine bestimmt die Flexibilität und Zugfestigkeit der Litze. Eine kürzere Teilung erhöht die Flexibilität, während eine längere Teilung die Zugfestigkeit erhöht.
ICH. Zwirnmaschine Technische Prinzipien und Branchenanwendungen
F1: Wie erreicht eine Verdrillmaschine eine präzise Verseilung mehrerer Leiter?
Ein rotierender Ausgaberahmen sorgt in Verbindung mit einem Konstantspannungskontrollsystem dafür, dass die einzelnen Drähte in einer voreingestellten Steigung spiralförmig um eine Mittelachse gewickelt werden. Die Lösung von Gemwell Electric nutzt eine modulare Antriebstechnologie mit geteiltem Motor, um die Spannung jeder Abwickeleinheit unabhängig anzupassen und sicherzustellen, dass die Kupfer-/Aluminiumleiter während des Verseilvorgangs nicht gedehnt und verformt werden. Die größte Herausforderung besteht darin, Lücken zwischen den einzelnen Drähten zu beseitigen. Ihr auf 26 Jahren Erfahrung basierendes Closed-Loop-Feedbacksystem gleicht Spannungsschwankungen in Echtzeit aus und sorgt so für einen festen Sitz über den gesamten Leiterquerschnitt.
F2: Warum wird die Schlaglänge bei der Leiterverseilung so streng kontrolliert?
Die Teilungslänge wirkt sich direkt auf die Flexibilität und elektrische Leistung des Leiters aus. Eine zu kurze Steigung erhöht die Biegesteifigkeit des Leiters und erschwert die Verlegung; Eine zu lange Steigung verringert die Kriechfestigkeit. Gemwell integriert einen hochpräzisen Encoder (Auflösung bis zu 0,1°) in seine Geräte. In Kombination mit dem unabhängig entwickelten S-förmigen Pitch-Kurven-Algorithmus gewährleistet dies eine stabile Steuerung der Pitch-Abweichung innerhalb von ±0,5 mm/1000 m und erfüllt damit die strengen Anforderungen von Luft- und Raumfahrtkabeln.
II. Technische Durchbrüche bei Hochgeschwindigkeitszwirnmaschinen
F3: Welche dynamischen Herausforderungen entstehen, wenn die Maschinengeschwindigkeit 2000 U/min überschreitet?
Hochgeschwindigkeitsrotation führt zu zwei Kernproblemen:
① Ungleichgewicht der Zentrifugalkraft: Die schnelle Drehung der Abwickelspule führt dazu, dass der Draht peitscht. Gemwell verwendet ein zweistufiges vibrationsdämpfendes Basisdesign, das über 80 % der radialen Vibrationen durch hydraulische Dämpfer absorbiert.
② Temperaturstau: Reibungswärme verringert die Schmierstoffviskosität. Sein patentiertes Kühlsystem erzeugt einen kreisförmigen Ölkreislauf innerhalb der Spindel und hält in Kombination mit einem externen Wärmetauscher den Anstieg der Lagertemperatur auf ΔT ≤ 15 °C (ISO 6804-Standard).
F4: Wie kann das Problem der Drahtbrucherkennung unter Hochgeschwindigkeitsbedingungen gelöst werden?
Herkömmliche fotoelektrische Sensoren weisen bei einer Liniengeschwindigkeit von 500 m/min eine Fehlalarmrate von 3 % auf. Gemwell hat eine Multispektrum-Analyselösung entwickelt:
Millimeterwellenradar überwacht Änderungen des Drahtdurchmessers in Echtzeit (Genauigkeit 0,02 mm).
Hochfrequenz-Wirbelstromsonden erkennen den Leiterdurchgang. Die redundante Beurteilung des Dualsystems reduziert die Fehlalarmrate auf 0,1‰, mit einer Abschaltreaktionszeit von <50 ms.
III. Eingehende Analyse des Draht- und Kabelverseilungsprozesses
F5: Warum ist der Rückdrehwinkel für die Leiterverseilung wichtig?
Eine unverdrillte Verseilung erzeugt innere Spannungen in den einzelnen Drähten, was zu einer Rückfederung des Leiters führt (typischer Wert: Rückfederungswinkel ≥12° für Φ2,5-mm-Kupferleiter). Die Lösung von Gemwell besteht darin, einen Servo-Backtwist-Mechanismus in den Verseilkäfig einzubauen. Dadurch wird der Kompensationswinkel dynamisch basierend auf der Drahtgeschwindigkeit berechnet (Formel: θ = arctan(v/ωR)), wobei ein Resttorsionswinkel von ≤0,5°/m aufrechterhalten wird, wodurch die Biegelebensdauer von Stromkabeln mit großem Querschnitt sichergestellt wird.
F6: Wie kann die Leitfähigkeitsgleichmäßigkeit für mehrschichtige Litzenleiter optimiert werden?
Am Beispiel einer 7×19-Struktur beträgt die Schwankung des Außendurchmessers bei herkömmlichen Verfahren ±0,15 mm. Gemwell verbessert die Einheitlichkeit durch zwei Innovationen:
① Topologieoptimierung: Die innere Schicht verwendet eine konzentrische Lage von 10°, während die äußere Schicht eine Bündellage von 20° verwendet, um Lücken zwischen den Schichten zu reduzieren;
② Online-Querschnittsüberwachung: Mithilfe von Röntgenstrahlen wird in Echtzeit eine Rückmeldung über die Ovalität des Querschnitts gegeben (98 % Genauigkeit), der Verseildruck wird dynamisch angepasst.
Diese Technologie gewährleistet eine DC-Widerstandsunsymmetrie von flammhemmenden 240-mm²-Kabeln von ≤0,5 % (IEC 60228 erfordert ≤2 %).
IV. Ingenieurspraktiken: Der Grundstein der Qualitätssicherung
F7: Warum sind 168 Stunden kontinuierlicher Tests und Kalibrierung erforderlich?
Die Stabilität von Verseilgeräten muss unter extremen Betriebsbedingungen überprüft werden:
48-Stunden-Volllasttest: Überwachen Sie die Temperaturanstiegskurve der Spindel bei 150 % der Nenndrehzahl (Standard: ≤65 °C);
72-Stunden-Test mit variabler Belastung: Simulieren Sie 2000 Belastungszyklen von 0–100 % innerhalb von 10 Sekunden, um die Reaktionsverzögerung des Steuerungssystems zu überprüfen (gemessen an Gemwell-Geräten: ≤0,8 s);
48-Stunden-EMV-Test: Stellen Sie sicher, dass die vom Wechselrichter abgestrahlte Störung <55 dBμV beträgt (Norm EN 55011 Klasse A);
F8: Wie lassen sich 26 Jahre Erfahrung in Fertigungspräzision umsetzen?
Das technische Team von Gemwell hat eine Verseilprozessdatenbank erstellt, die 387 Materialparameter abdeckt (z. B. ein Matching-Modell zwischen Kupferstabdehnung δ und Verseilkompressionsverhältnis η). Ein typisches Beispiel: Bei ultraflexiblen Silikonkautschukdrähten, die in Fahrzeugen mit neuer Energie verwendet werden, erhöhte die Optimierung des Ablaufspannungsgradienten (0,8 N/mm² in der Innenschicht → 0,3 N/mm² in der Außenschicht) die Bruchdehnung des Leiters auf 35 % (im Vergleich zum Branchendurchschnitt von 28 %).
Technologische Evolutionstrends und Branchenbeiträge
F9: Wie passt sich die Verseilausrüstung an die technologischen Veränderungen bei neuen Energiekabeln an?
Die 800-V-Hochspannungsplattform erfordert eine Reduzierung der Isolationsdicke um 20 % und eine Leiterovalität von ≤0,03. Die neueste Gerätegeneration von Gemwell integriert:
Laser-Durchmessermessgerät (Abtastrate 1 kHz)
Das Vorhersagesystem für maschinelles Lernen (trainiert anhand von 2 Millionen historischen Datensätzen) ermöglicht eine dynamische Ovalitätskontrolle und hilft Kunden, die ISO 6722-3 Klasse 5-Zertifizierung zu erreichen.
F10: Wie verbessert der Strandungsprozess die Ressourcennutzung?
Durch eine präzise Spannungsregelung reduzieren die Geräte von Gemwell die Kupferausschussrate von 1,2 % auf 0,35 %. Basierend auf einer jährlichen Produktionskapazität von 100.000 Tonnen Kupferleiter bedeutet dies eine jährliche Einsparung von 650 Tonnen Kupfer (ca. 4.600 Tonnen CO₂-Emissionen) und entspricht damit den Richtlinien für nachhaltige Herstellung nach IEC TR 62837.

 Custom Cantilever Single High Speed Twisting Machine Manufacturers