English
 中文简体
 Product Category
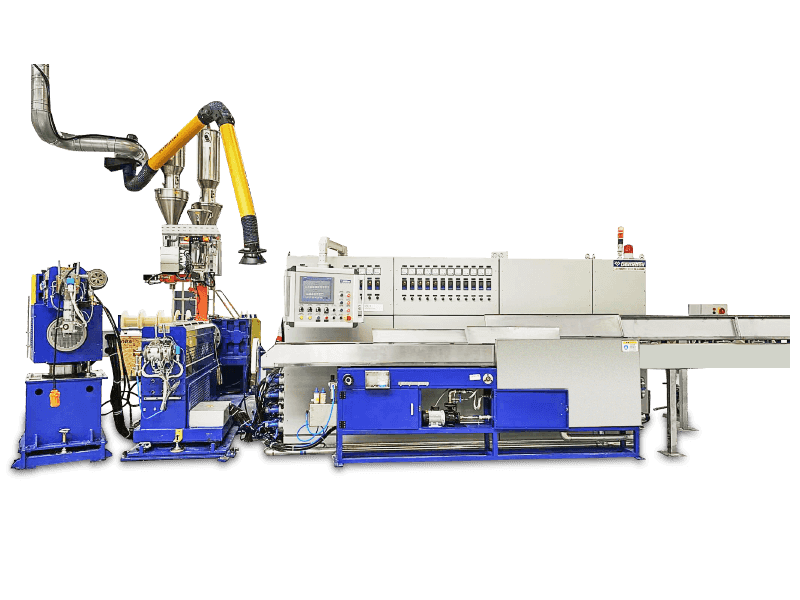
Die Extrusionslinie für die PVC/PE/PP/PU-Kerndrahtisolierung ist eine nicht standardisierte Ausr
Read More + E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Heim / Produkt / Drahtisolierungs-Extrusionsmaschine / Extrusionslinie für die Isolierung von Vollkerndrähten

Product Category
Die Extrusionslinie für die PVC/PE/PP/PU-Kerndrahtisolierung ist eine nicht standardisierte Ausr
Read More +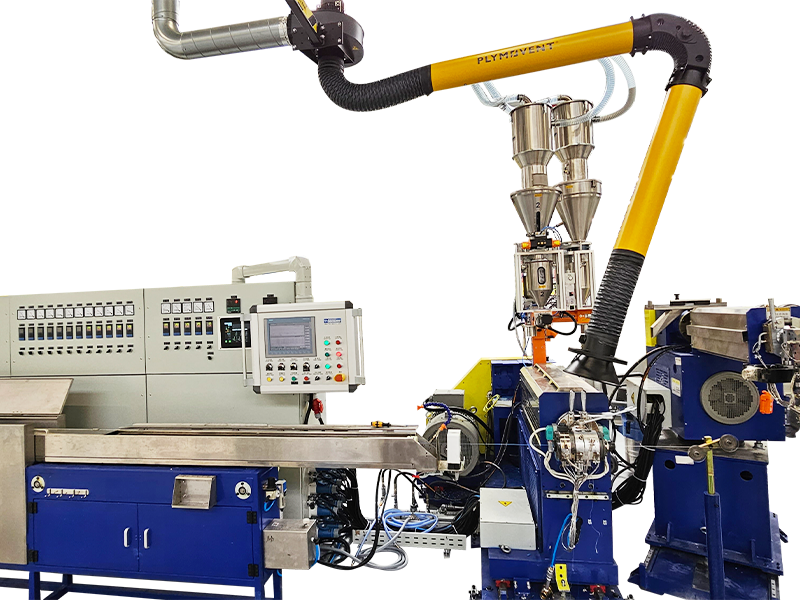
Product Category
Die Extrusionslinie für die LSZH/XLPE/TPE/TPU-Kerndrahtisolierung ist eine nicht standardisierte
Read More +
Gründungszeit

Gebäudefläche (m²)

Anzahl der Mitarbeiter

Geistiges Eigentum
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A Hochleistungs-Drahtextruder ist das Rückgrat jeder Kabelanlage, die Drähte mit großem Durchmesser oder hohem Durchsatz produzier
Read More +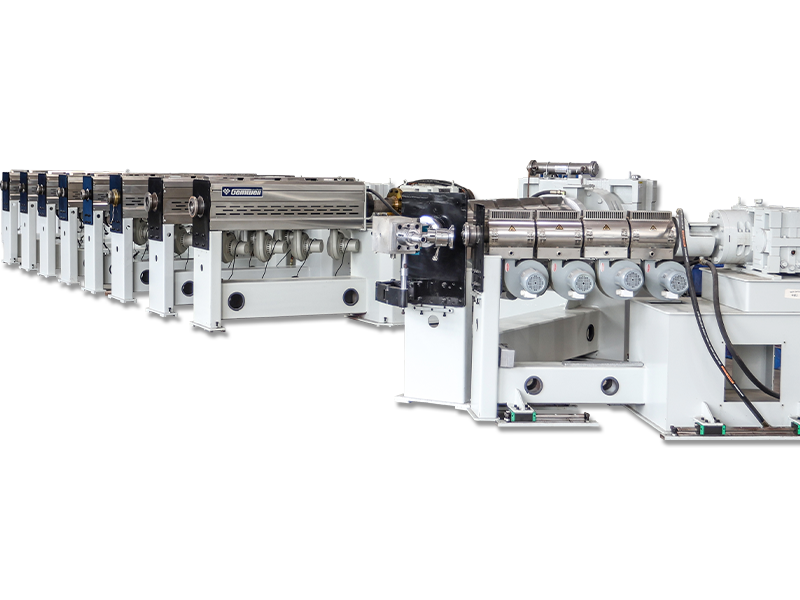
2026-09-07
Webmaster
Was Bündelstrandung bedeutet Bei der Bündelverseilung handelt es sich um eine Leiterkonstruktionsmethode, bei der zwei oder mehr blanke
Read More +
2026-09-04
Webmaster
Über GEMWELL Wir freuen uns sehr, Sie bei uns begrüßen zu dürfen, Halle E2, Stand Nr. A41 und wird unsere neuesten LÃ
Read More +
2026-08-31
Webmaster
Wo die Qualität der Kabelwand tatsächlich entschieden wird Aus der Kühlwanne kommt ein 0,5 mm² PVC-isolierter Baudraht mit einem Unter
Read More +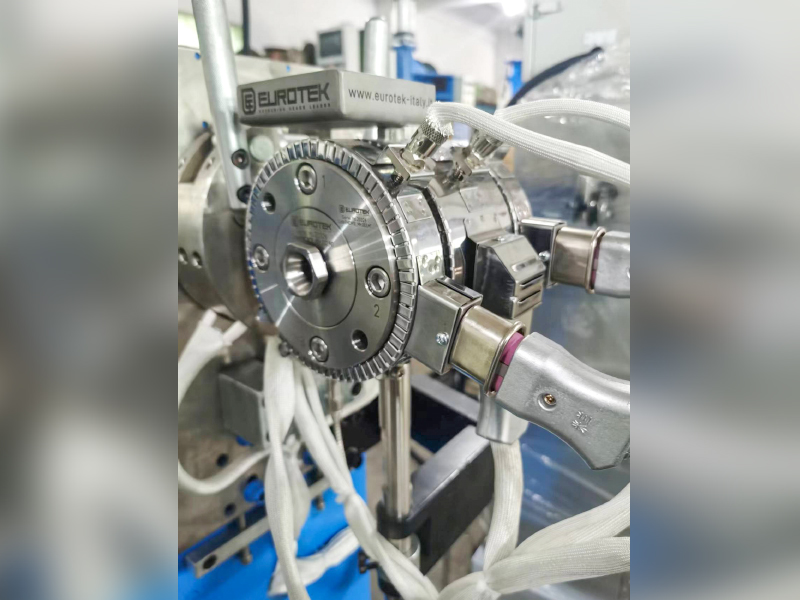
2026-08-27
Webmaster
Bei Twinax-Kabeln in AI-Servern ist die Verringerung des effektiven Dk der Isolierung (Luft ≈1, FEP ≈2,1) der Schlüssel zur Rotuzierung von Ho
Read More +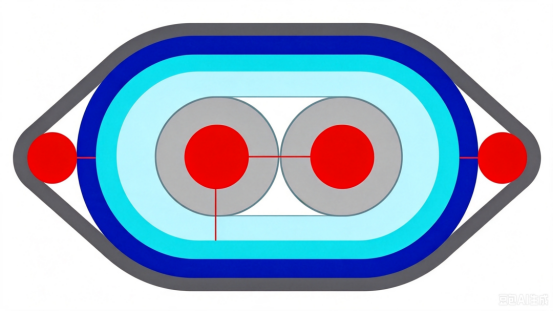 FAQ
CAT7- und CAT8-Netzwerkkabel unterscheiden sich hauptsächlich in der Übertragungsgeschwindigkeit und -frequenz.
CAT7 unterstützt Übertragungsgeschwindigkeiten von bis zu 10 Gbit/s bei einer Frequenz von 600 MHz, während CAT8 Geschwindigkeiten von bis zu 25 Gbit/s oder 40 Gbit/s bei einer Frequenz von 2000 MHz unterstützt.
Bei der Produktion sollten hochwertige Leitermaterialien verwendet werden, der Abstand zwischen den Paaren und die Isolationsdicke sollten streng kontrolliert werden, und wirksame Abschirmtechniken wie eine Doppelschichtabschirmung sollten eingesetzt werden, um Übersprechen und externe Störungen zu reduzieren und die Signalintegrität sicherzustellen.
Es sollten zweischichtige Abschirmstrukturen mit einer inneren Schicht aus Aluminiumfolie und einer äußeren Schicht aus geflochtenem Netz verwendet werden, um die Entstörungsfähigkeit des Kabels zu verbessern; Gleichzeitig sollte die Anordnung der Paare optimiert und der Abstand zwischen den Paaren vergrößert werden, um Übersprechen zu reduzieren.
Durch die Optimierung der Paargeometrie, die präzise Steuerung der Impedanzanpassung, die Verwendung hochwertiger Isoliermaterialien und den Einsatz wirksamer Abschirmtechniken kann die Rückflussdämpfung minimiert werden, um die Signalintegrität sicherzustellen.
Die automatische Spannschiene und -steuerung trägt dazu bei, während des gesamten Wickelvorgangs eine gleichmäßige Spannung aufrechtzuerhalten, eine gleichmäßige Abdeckung sicherzustellen, Spannungsschwankungen während des Bandverbrauchs zu vermeiden und die Ausfallrate zu verringern.
PCIe 6.0- und PCIe 7.0-Kabel unterscheiden sich in den Anforderungen an Übertragungsgeschwindigkeit und Signalintegrität. PCIe 6.0 nutzt die PAM4-Modulationstechnologie mit einer Übertragungsgeschwindigkeit von bis zu 64 GT/s, während PCIe 7.0 die Übertragungsgeschwindigkeit weiter erhöht, fortschrittlichere Modulationstechnologien verwendet und eine höhere Signalintegrität und geringere Latenz erfordert.
Es sollten verlustarme Leitermaterialien ausgewählt, die geometrische Struktur der Paare optimiert, das Übersprechen zwischen den Paaren reduziert, hochwertige Isolationsmaterialien verwendet und die Produktionsprozesse streng kontrolliert werden, um Signalverzögerung und -dämpfung zu reduzieren.
Durch die präzise Steuerung des Leiterdurchmessers, der Isolationsdicke und des Abstands zwischen Paaren und die Verwendung von Impedanzanalysatoren zur Echtzeitüberwachung wird sichergestellt, dass die Kabelimpedanz innerhalb des angegebenen Bereichs liegt, um Signalreflexion und -verlust zu vermeiden.
Der Einsatz effektiver Abschirmungstechnologie, wie z. B. eine doppelschichtige Abschirmung, die Verwendung von Leitermaterialien mit geringem Widerstand, optimiert die Geometrie des Aderpaars, reduziert elektromagnetische Streuung und kontrolliert den EMI-Pegel des Aders.
Hohe Übertragungsgeschwindigkeiten erfordern eine strengere Kontrolle der Signalintegrität, was die Verwendung verlustarmer Leitermaterialien, eine präzise Kontrolle der Paargeometrie und die Reduzierung von Übersprechen und Verzögerungen erfordert, um den Anforderungen an Hochgeschwindigkeitsübertragungen gerecht zu werden.
Um die Signaldämpfung und -verzögerung zu reduzieren, sollten Isoliermaterialien mit niedriger Dielektrizitätskonstante und niedrigem Verlustfaktor wie PTFE oder PI gewählt werden.
Mithilfe der Time Domain Reflectometry (TDR) und anderen Testgeräten kann die Verzögerung der Kabelübertragung in Echtzeit überwacht werden, um sicherzustellen, dass sie innerhalb des angegebenen Bereichs liegt, wodurch Probleme bei der Signalübertragungsqualität vermieden werden.
Durch die präzise Steuerung des Leiterdurchmessers und der Isolationsdicke, die Optimierung der Paaranordnung, die Reduzierung des Übersprechens zwischen Paaren und die Verwendung von Leitermaterialien mit niedrigem Widerstand können Kabelwiderstand und -induktivität effektiv gesteuert werden.
Mit Spektrumanalysatoren und anderen Testgeräten kann die Kabelübertragungsgeschwindigkeit in Echtzeit überwacht werden, um sicherzustellen, dass sie den Designanforderungen entspricht, und so Problemen mit der Signalübertragungsqualität vorgebeugt werden.
Die Temperaturführung des Extruders hat direkten Einfluss auf die Qualität der Isolations- bzw. Mantelschicht. Eine zu hohe oder zu niedrige Temperatur führt zu instabilen Materialeigenschaften und beeinträchtigt die Gesamtqualität des Kabels.
Die Steigung einer Verseilmaschine bestimmt die Flexibilität und Zugfestigkeit der Litze. Eine kürzere Teilung erhöht die Flexibilität, während eine längere Teilung die Zugfestigkeit erhöht.
F1: Was definiert den Kernwert des? Extrusionslinie für die Isolierung von Vollkerndrähten ?
A: Diese Leitung verwendet geschmolzenes Polymer, um eine kontinuierliche, gleichmäßige Isolationsschicht auf der Leiteroberfläche zu bilden. Seine Kerntechnologie besteht darin, ein dynamisches Gleichgewicht zwischen dielektrischen Eigenschaften, mechanischer Festigkeit und Produktionsrate zu erreichen. Nehmen wir die industrielle Praxis von Gemwell als Beispiel: Die Produktionslinie integriert Technologie zur Steuerung der Materialrheologie, um eine stabile Dickentoleranz der Isolierschicht innerhalb von ±0,02 mm zu gewährleisten, was die Anforderungen der Norm IEC 60227 deutlich übertrifft.
F2: Wie wirkt sich die Konfiguration der Extruderschnecke auf die Isolationsqualität aus?
A: Eine Barriereschnecke in Kombination mit einer zweistufigen Mischstrecke ermöglicht eine präzise Steuerung des Schmelzetemperaturprofils. Bei der Verarbeitung von XLPE (vernetztes Polyethylen) verwendet Gemwell ein Design mit einem Seitenverhältnis von 30:1 in Verbindung mit einem System zur Scherwärmeoptimierung, um eine Schmelzetemperaturschwankung von ≤ ±1,5 °C zu erreichen und so das durch die Vorvernetzung verursachte Oberflächen-Haifischhaut-Phänomen wirksam zu verhindern.
F3: Warum ist die Vorbehandlung des Leiters entscheidend für die Qualität?
A: Die Oxidschicht auf der Oberfläche von Kupferleitern kann elektrische Dendriten an der Isolationsgrenzfläche verursachen. Die Produktionslinien von Gemwell sind mit einer elektrolytischen Online-Reinigung und einem Schutzgassystem ausgestattet, um den Sauerstoffgehalt des Leiters unter 5 ppm zu halten. Die Messung des Laserdurchmessers liefert Echtzeit-Feedback über die Ovalität des Leiters und gewährleistet so eine Konzentrizität der Isolierung von >98 %.
F4: Was ist das Geheimnis hinter dem ergonomischen Design der Kühlwanne?
A: Entscheidend ist die Gradientenkühlungstechnologie. Am Beispiel der PVC-Isolierung verwendet Gemwell ein dreistufiges Kühlsystem: eine erste Stufe mit Wasserfilmkühlung bei 70 °C, um innere Spannungen zu beseitigen, eine zweite Stufe mit turbulenter Kühlung bei 25 °C, um die Form festzulegen, und eine letzte Stufe mit konstanter Temperatur bei 15 °C, um die Kristallinität zu stabilisieren und die thermische Schrumpfung der Isolierung unter 2 % zu halten.
F5: Wie erreicht das Online-Inspektionssystem eine Null-Fehler-Kontrolle?
A: Es kombiniert Betastrahlen-Dickenmessung (Genauigkeit 0,001 mm) mit Netzfrequenz-Funkenprüfung (9 kV/mm) und CCD-Sichtprüfung (50 μm Auflösung). In der intelligenten Produktionslinie von Gemwell werden diese Daten in Echtzeit mit dem MES-System verbunden und ermöglichen so die Rückverfolgbarkeit der Prozessparameter für jeden Meter Draht.
F6: Welche technologischen Fortschritte gab es beim Vernetzungsprozess?
A: Die derzeit gängigsten Methoden sind die Silan-Warmwasservernetzung (Sioplas) und die Elektronenbestrahlungsvernetzung. Gemwells Sioplas erreicht eine Liniengeschwindigkeit von 300 m/min. Sein Katalysatorinjektionssystem auf Quantenebene stabilisiert den Vernetzungsgrad bei 75–85 % bei einer Durchschlagsfestigkeit von 25 kV/mm.
F7: Welche Herausforderungen stellt der Einsatz neuer Materialien für Produktionslinien dar?
A: Beispielsweise erfordert TPE (thermoplastisches Elastomer) ein Schneckenkompressionsverhältnis von 2,5:1 und eine präzise Steuerung der Schmelzetemperatur bei 170 ± 3 °C. Das modulare Extrusionssystem von Gemwell ermöglicht den vollständigen Wechsel zwischen PP/PE/TPE-Materialien innerhalb von 2 Stunden bei einer Ausschussrate von weniger als 0,8 %.
F8: Wie werden energiesparende Technologien in moderne Produktionslinien integriert?
A: Der Schwerpunkt liegt auf der Energierückgewinnung. Die Produktionslinien von Gemwell nutzen Permanentmagnet-Synchronmotoren (IE4-Wirkungsgrad) und ein Extruderzylinder-Abwärmerückgewinnungssystem, wodurch der Energieverbrauch pro Tonne Draht auf 280 kWh gesenkt wird, was einer Energieeinsparung von 35 % im Vergleich zu herkömmlichen Geräten entspricht.
F9: Wie wird die Spannungskontrolle während der Hochgeschwindigkeitsproduktion erreicht?
A: Wir nutzen ein vollständig geschlossenes Servo-Traktionssystem mit Echtzeit-Drehmomentanpassung über einen Algorithmus zur Anpassung des Spulendurchmessers. Bei der 0,5-mm²-Kabelproduktion von Gemwell werden Spannungsschwankungen auf ±0,2 N bei einer Liniengeschwindigkeit von 1200 m/min kontrolliert, wodurch sichergestellt wird, dass es zu keiner Verformung der Isolierschicht kommt.
F10: Wo werden zukünftige technologische Durchbrüche liegen?
A: Wir konzentrieren uns auf die Online-Modifikationstechnologie für Nanokomposit-Dämmstoffe. Gemwell entwickelt ein In-situ-Nano-Al₂O₃-Dispersionssystem, das während des Extrusionsprozesses eine Füllstoffdispersion von >95 % erreichen und so die Temperaturbeständigkeit des Isoliermaterials auf 150 °C erhöhen kann.
Eine Verschmelzung von Industriepraxis und Technologiephilosophie
Die Ingenieure von Gemwell halten sich bei der Inbetriebnahme der Produktionslinie an das Prinzip der „thermischen Homogenisierung“: Von der Materialplastifizierung bis zur Kühlung und Erstarrung muss jeder thermodynamische Parameter dem Zeit-Temperatur-Äquivalenzprinzip entsprechen. Dank dieser sorgfältigen Prozesskontrolle haben die bei 105 °C flammhemmenden Kabel den 2000-Stunden-Alterungstest UL 758 bestanden.
Während die Branche noch über die traditionelle dreischichtige Coextrusionstechnologie diskutiert, hat Gemwell bereits die Massenproduktion einer fünfschichtigen Nanobarriere-Isolierstruktur erreicht. Diese Technologie unterdrückt Teilentladungen auf unter 1 pC. Dies ist der technische Ausdruck des „Enterprise and Exploration“-Geistes des Unternehmens, der Durchbrüche in der Materialwissenschaft in exponentielle Verbesserungen der Kabelleistung umsetzt.
Im zentralen Kontrollraum der Produktionsbasis in Jiangsu werden jede Mikrosekunde 200 Sätze von Prozessparametern erfasst. Dabei handelt es sich nicht nur um Produktionsdaten, sondern auch um eine digitale Widerspiegelung der Molekülkettenanordnung im Isoliermedium. Diese präzise Kontrolle der mikroskopischen Welt ermöglicht es den isolierten Kabeln von Gemwell, in Umgebungen, die vom feuchten brasilianischen Regenwald bis zu den glühend heißen Wüsten des Nahen Ostens reichen, eine erstaunliche Leistungskonstanz zu demonstrieren und den technologischen Sprung von „Made in China“ zu „Made in China with Precision“ zu demonstrieren

 Custom Extrusionslinie für die Isolierung von Vollkerndrähten Suppliers