English
 中文简体
 Product Category
Mit der starken Entwicklung von Fahrzeugen mit neuer Energie in den letzten Jahren ist die elektr
Read More + E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


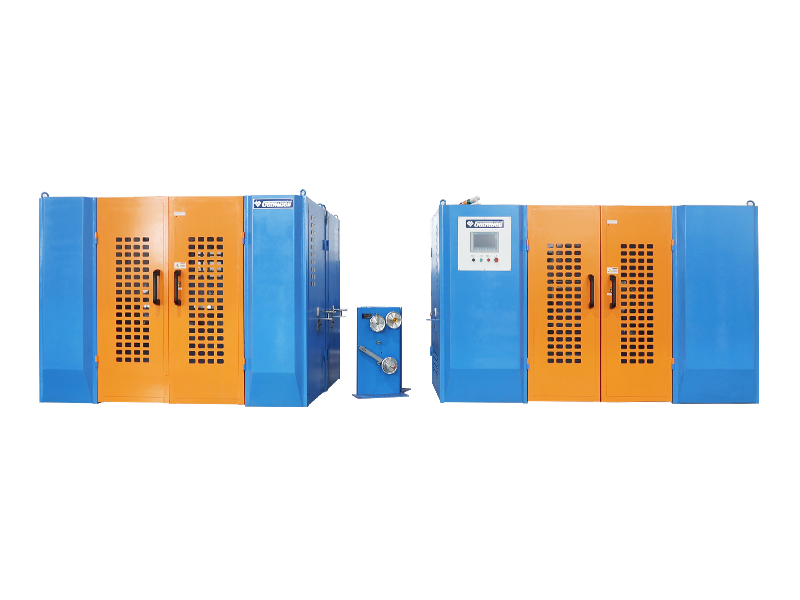
 Heim / Produkt / Drahtpaar-Verdrillungsmaschine / Back-Twist-Pair-Verdrillmaschine für Kfz-Datenkabel

Product Category
Mit der starken Entwicklung von Fahrzeugen mit neuer Energie in den letzten Jahren ist die elektr
Read More +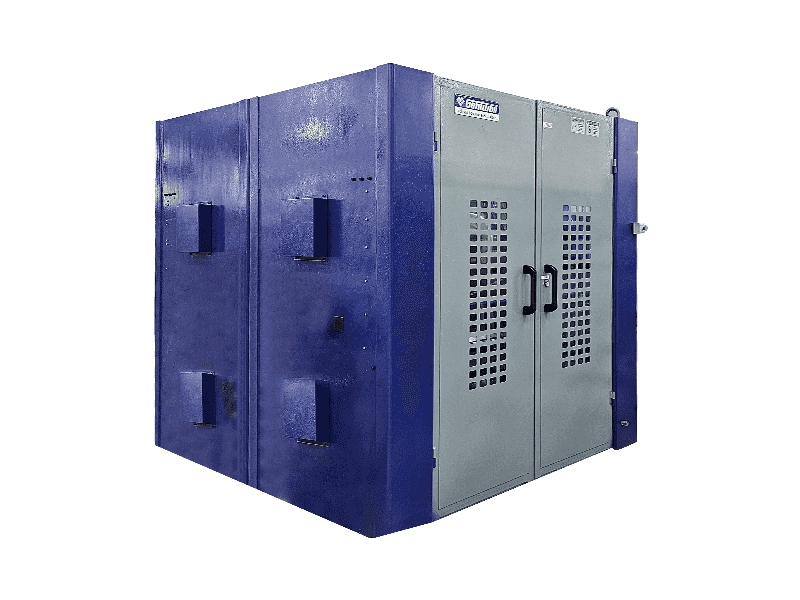
Product Category
Mit der starken Entwicklung von Fahrzeugen mit neuer Energie in den letzten Jahren ist die elektr
Read More +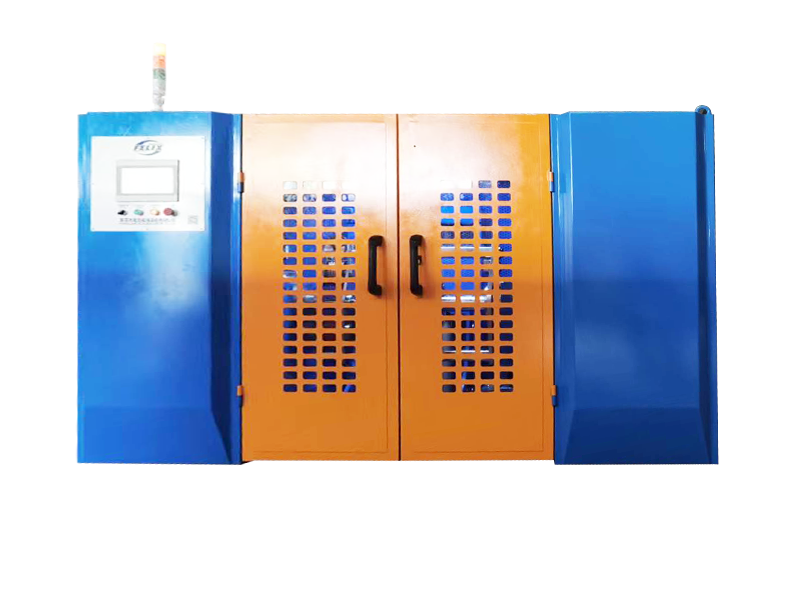
Product Category
Wenn Erdungsdrähte zu zwei oder mehr Signaldrahtadern hinzugefügt werden, um sie mit freier inn
Read More +
Gründungszeit

Gebäudefläche (m²)

Anzahl der Mitarbeiter

Geistiges Eigentum
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A Hochleistungs-Drahtextruder ist das Rückgrat jeder Kabelanlage, die Drähte mit großem Durchmesser oder hohem Durchsatz produzier
Read More +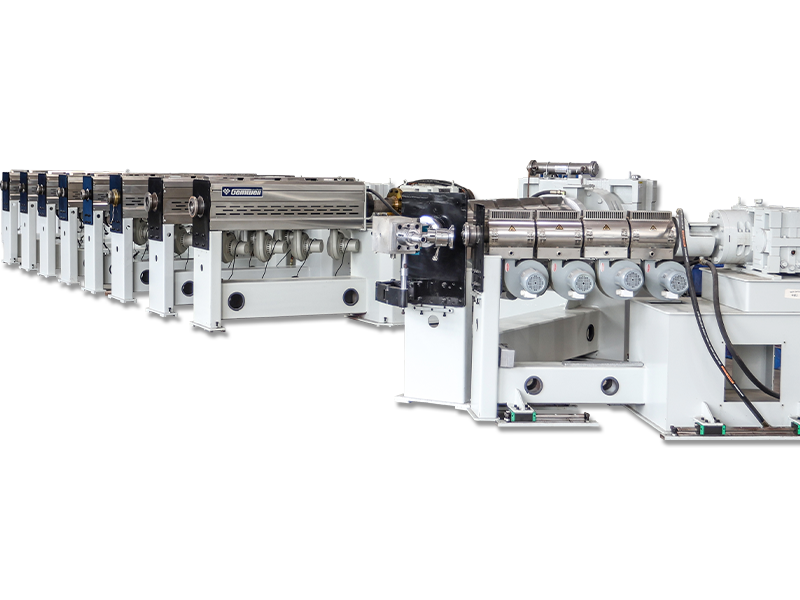
2026-09-07
Webmaster
Was Bündelstrandung bedeutet Bei der Bündelverseilung handelt es sich um eine Leiterkonstruktionsmethode, bei der zwei oder mehr blanke
Read More +
2026-09-04
Webmaster
Über GEMWELL Wir freuen uns sehr, Sie bei uns begrüßen zu dürfen, Halle E2, Stand Nr. A41 und wird unsere neuesten LÃ
Read More +
2026-08-31
Webmaster
Wo die Qualität der Kabelwand tatsächlich entschieden wird Aus der Kühlwanne kommt ein 0,5 mm² PVC-isolierter Baudraht mit einem Unter
Read More +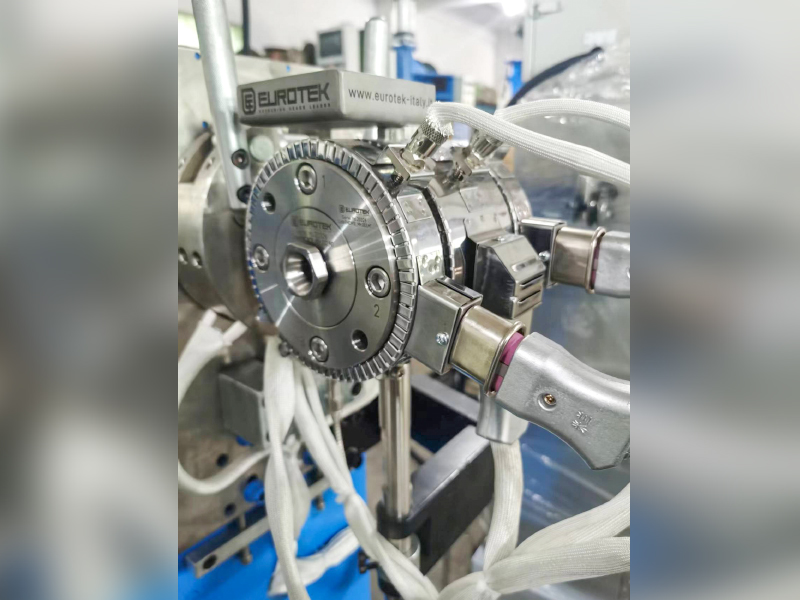
2026-08-27
Webmaster
Bei Twinax-Kabeln in AI-Servern ist die Verringerung des effektiven Dk der Isolierung (Luft ≈1, FEP ≈2,1) der Schlüssel zur Rotuzierung von Ho
Read More +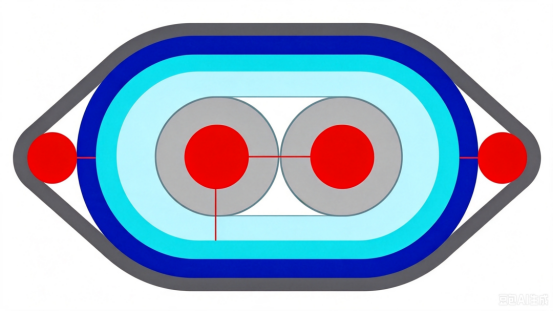 FAQ
CAT7- und CAT8-Netzwerkkabel unterscheiden sich hauptsächlich in der Übertragungsgeschwindigkeit und -frequenz.
CAT7 unterstützt Übertragungsgeschwindigkeiten von bis zu 10 Gbit/s bei einer Frequenz von 600 MHz, während CAT8 Geschwindigkeiten von bis zu 25 Gbit/s oder 40 Gbit/s bei einer Frequenz von 2000 MHz unterstützt.
Bei der Produktion sollten hochwertige Leitermaterialien verwendet werden, der Abstand zwischen den Paaren und die Isolationsdicke sollten streng kontrolliert werden, und wirksame Abschirmtechniken wie eine Doppelschichtabschirmung sollten eingesetzt werden, um Übersprechen und externe Störungen zu reduzieren und die Signalintegrität sicherzustellen.
Es sollten zweischichtige Abschirmstrukturen mit einer inneren Schicht aus Aluminiumfolie und einer äußeren Schicht aus geflochtenem Netz verwendet werden, um die Entstörungsfähigkeit des Kabels zu verbessern; Gleichzeitig sollte die Anordnung der Paare optimiert und der Abstand zwischen den Paaren vergrößert werden, um Übersprechen zu reduzieren.
Durch die Optimierung der Paargeometrie, die präzise Steuerung der Impedanzanpassung, die Verwendung hochwertiger Isoliermaterialien und den Einsatz wirksamer Abschirmtechniken kann die Rückflussdämpfung minimiert werden, um die Signalintegrität sicherzustellen.
Die automatische Spannschiene und -steuerung trägt dazu bei, während des gesamten Wickelvorgangs eine gleichmäßige Spannung aufrechtzuerhalten, eine gleichmäßige Abdeckung sicherzustellen, Spannungsschwankungen während des Bandverbrauchs zu vermeiden und die Ausfallrate zu verringern.
PCIe 6.0- und PCIe 7.0-Kabel unterscheiden sich in den Anforderungen an Übertragungsgeschwindigkeit und Signalintegrität. PCIe 6.0 nutzt die PAM4-Modulationstechnologie mit einer Übertragungsgeschwindigkeit von bis zu 64 GT/s, während PCIe 7.0 die Übertragungsgeschwindigkeit weiter erhöht, fortschrittlichere Modulationstechnologien verwendet und eine höhere Signalintegrität und geringere Latenz erfordert.
Es sollten verlustarme Leitermaterialien ausgewählt, die geometrische Struktur der Paare optimiert, das Übersprechen zwischen den Paaren reduziert, hochwertige Isolationsmaterialien verwendet und die Produktionsprozesse streng kontrolliert werden, um Signalverzögerung und -dämpfung zu reduzieren.
Durch die präzise Steuerung des Leiterdurchmessers, der Isolationsdicke und des Abstands zwischen Paaren und die Verwendung von Impedanzanalysatoren zur Echtzeitüberwachung wird sichergestellt, dass die Kabelimpedanz innerhalb des angegebenen Bereichs liegt, um Signalreflexion und -verlust zu vermeiden.
Der Einsatz effektiver Abschirmungstechnologie, wie z. B. eine doppelschichtige Abschirmung, die Verwendung von Leitermaterialien mit geringem Widerstand, optimiert die Geometrie des Aderpaars, reduziert elektromagnetische Streuung und kontrolliert den EMI-Pegel des Aders.
Hohe Übertragungsgeschwindigkeiten erfordern eine strengere Kontrolle der Signalintegrität, was die Verwendung verlustarmer Leitermaterialien, eine präzise Kontrolle der Paargeometrie und die Reduzierung von Übersprechen und Verzögerungen erfordert, um den Anforderungen an Hochgeschwindigkeitsübertragungen gerecht zu werden.
Um die Signaldämpfung und -verzögerung zu reduzieren, sollten Isoliermaterialien mit niedriger Dielektrizitätskonstante und niedrigem Verlustfaktor wie PTFE oder PI gewählt werden.
Mithilfe der Time Domain Reflectometry (TDR) und anderen Testgeräten kann die Verzögerung der Kabelübertragung in Echtzeit überwacht werden, um sicherzustellen, dass sie innerhalb des angegebenen Bereichs liegt, wodurch Probleme bei der Signalübertragungsqualität vermieden werden.
Durch die präzise Steuerung des Leiterdurchmessers und der Isolationsdicke, die Optimierung der Paaranordnung, die Reduzierung des Übersprechens zwischen Paaren und die Verwendung von Leitermaterialien mit niedrigem Widerstand können Kabelwiderstand und -induktivität effektiv gesteuert werden.
Mit Spektrumanalysatoren und anderen Testgeräten kann die Kabelübertragungsgeschwindigkeit in Echtzeit überwacht werden, um sicherzustellen, dass sie den Designanforderungen entspricht, und so Problemen mit der Signalübertragungsqualität vorgebeugt werden.
Die Temperaturführung des Extruders hat direkten Einfluss auf die Qualität der Isolations- bzw. Mantelschicht. Eine zu hohe oder zu niedrige Temperatur führt zu instabilen Materialeigenschaften und beeinträchtigt die Gesamtqualität des Kabels.
Die Steigung einer Verseilmaschine bestimmt die Flexibilität und Zugfestigkeit der Litze. Eine kürzere Teilung erhöht die Flexibilität, während eine längere Teilung die Zugfestigkeit erhöht.
F1: Warum ist das Backtwist-Twisted-Pair-Verfahren für Automobil-Datenkabel unerlässlich? Welches physikalische Prinzip steckt dahinter?
A: Bei der Hochfrequenzsignalübertragung bestimmen die Tonhöhengenauigkeit und die Paarsymmetrie von Twisted-Pair-Kabeln direkt die Impedanzstabilität. Herkömmliche Verdrillungsprozesse führen aufgrund der Restspannung in den Leitern zu einer Verformung des Aderpaars, was zu Signalübersprechen und Verzögerungsverzerrungen führt. Die Backtwist-Technologie löst aktiv interne Torsionsspannungen in den Leitern und sorgt so für einen „Null-Drehmoment“-Zustand an den Verdrillungspunkten. Dies gewährleistet:
Keine Verzerrung der Leiterisolationsgeometrie
Pitch-Fehler auf ±0,1 mm begrenzt
Phasenverzögerungsunterschied ≤5ps/m. Basierend auf 20 Jahren Prozessdatenbank für Automobilkabel nutzt der Backtwist-Mechanismus von Gemwell Electric Technology einen dynamischen Trägheitskompensationsalgorithmus, der sich an die spannungsfreie Produktion von Leitern von 0,08 mm² bis 2,5 mm² bei Liniengeschwindigkeiten von 800 m/min anpasst.
F2: Wie wird die Leitersynchronisation im Mikrometerbereich beim Hochgeschwindigkeitsverdrillen erreicht?
A: Der Kern liegt in den koordinierten Bemühungen dreier Schlüsselelemente:
Aktive Backtwist-Einheit: Gemwell verwendet ein Dual-Servo-System mit geschlossenem Regelkreis. Echtzeit-Encoder-Feedback wird verwendet, um die Spindeldrehung und die Winkelverschiebung der Rückdrehung zu überwachen und eine Winkelverfolgungsgenauigkeit von ≤0,05° zu erreichen.
Führungsrollenbaugruppe mit geringer Trägheit: Eine Führungsrollenbaugruppe aus Keramik mit Luftlagern reduziert das Trägheitsmoment auf 1/8 im Vergleich zu herkömmlichen Stahlrollen und verhindert so die Übertragung von Mikrovibrationen.
Spannungswellenleiter-Technologie: Mithilfe eines Laser-Durchmessermessgeräts und einer Hysteresebremse für eine Reaktion im Millisekundenbereich werden Leiterspannungsschwankungen auf ±2 cN kontrolliert (der Standard der Kategorie 6a liegt bei ±15 cN). Diese Technologie wurde in über 10.000 von Gemwell gelieferten Einheiten eingesetzt und sorgt selbst bei 48-AWG-Leiterverseilung für eine UTP-Ausbeute von 99,3 %.
F3: Welche besonderen Umwelttoleranzen gibt es? Back-Twist-Pair-Verdrillmaschine für Kfz-Datenkabel Müssen Sie sich treffen?
A: Im Gegensatz zu gewöhnlichen Kommunikationskabeln müssen Automobilkabel die folgenden Tests bestehen:
Thermomechanische Ermüdungsprüfung: Aufrechterhaltung der Nickstabilität während des Radfahrens bei -40 °C bis 150 °C (ISO 6722-Standard);
Chemische Korrosionsbeständigkeit: Aufrechterhaltung der Isolationshaftung auch beim Eindringen von Getriebeöl, Bremsflüssigkeit und anderen Substanzen;
Kompatibilität mit dem Vibrationsspektrum: Signalintegrität unter zufälligen Vibrationsbedingungen von 20 Hz bis 2000 Hz. Die Lösung von Gemwell umfasst: eine Titanlegierungsbeschichtung auf den Verdrillköpfen (Säure- und Alkali-Korrosionsbeständigkeit), einen temperaturkompensierten Schlagregler (±0,5 % Temperaturdifferenzkompensation) und eine Bibliothek mit über 200 autokabelspezifischen Prozessformeln, die in Zusammenarbeit mit Tier-1-Zulieferern entwickelt wurden.
F4: Wie begegnen Sie den Herausforderungen der mehrschichtigen Verbundverdrillung für Steuerkabel im autonomen Fahrbereich?
A: Für FAKRA/Ethernet-Verbundkabel (z. B. 2Pair 4Dataline) für ADAS-Systeme:
Hierarchisches Phasenmanagement: Ein Algorithmus mit unterschiedlicher Schlaglänge (Gemwells patentierter TW-ART® 3.0) wird verwendet, um die Tonhöhe verschiedener Paare im Goldenen Schnitt beizubehalten und so das Übersprechen zwischen den Schichten zu unterdrücken.
Dielektrische Isolationstechnologie: Eine in der Linie integrierte Schaumbarriereschicht sorgt für eine stabile Dielektrizitätskonstante von 1,8 ± 0,05 (100 MHz).
ODD-Überwachung in Echtzeit: Ein Bildverarbeitungssystem erkennt Konzentrizitätsabweichungen >5 μm und korrigiert diese automatisch. Basierend auf praktischen Daten von über 300 Kabelherstellern weltweit reduziert die Verbundverdrillungslösung von Gemwell die Hochfrequenzdämpfung auf ≤3,2 dB/100 m bei 600 MHz.
F5: Wie verbessert das technische Zusammenarbeitsmodell von Gemwell die Gesamteffizienz der Ausrüstung?
A: Im Gegensatz zur Standardlieferung von Ausrüstung implementiert Gemwell Folgendes:
Entwicklung von Prozessanlagen-Zwillingen: IoT-Sensoren werden in Kundenfabriken eingesetzt, um über 100.000 Sätze von Vibrations-, Temperatur- und Spannungsdaten zu sammeln, um Gerätesteuerungsmodelle zu trainieren.
Predictive Maintenance Engine: Durch die Analyse der harmonischen Eigenschaften von Spindellagern werden Ausfallrisiken 300 Stunden im Voraus vorhergesagt.
Dynamische Effizienzoptimierung: Die Backtwist-Verstärkungsparameter werden basierend auf den Unterschieden der Rohmaterialchargen automatisch angepasst, wodurch die Umrüstzeit um 37 % verkürzt wird. Eine typische Fallstudie: Das 48-Gbit/s-Übertragungsleitungsprojekt eines US-Automobilherstellers reduzierte die Übertragungsbitfehlerrate durch die maßgeschneiderte Verdrillungslösung von Gemwell von 10⁻¹² auf 10⁻¹⁵ und verbesserte die OEE der Produktionslinie auf 92,1 %.
F6: Welche neuen Anforderungen stellt die nächste Generation von Automotive-Ethernet-Kabeln an die Verdrillungsausrüstung?
A: Um Übertragungsraten von 28 Gbit/s (IEEE 802.3ch) zu erreichen:
Oberflächenbehandlung auf Nanoebene: Die Oberflächenrauheit der Führungsrolle muss Ra ≤ 0,05 μm (Spiegelqualität) erreichen.
UHF-Impedanzkontrolle: Eine Impedanztoleranz von ±1 Ω bei 40 GHz erfordert eine dynamische Kompensationsreaktion der Schlaglänge von <5 ms.
KI-gesteuerte Prozessoptimierung: Nutzung von Deep Learning zur Vorhersage von Spannungsrelaxationskurven für verschiedene Isoliermaterialien (wie PFA/FEP). Gemwell verifiziert derzeit einen Quanten-Annealing-Algorithmus, der die Rechenzeit für die Optimierung mehrerer Ziele (Pitch/Spannung/Geschwindigkeit) von Stunden auf Sekunden reduzieren kann und so den Weg für die Massenproduktion von Terabit-Ethernet-Kabeln für die Automobilindustrie ebnet.

 Custom Back-Twist-Pair-Verdrillmaschine für Kfz-Datenkabel Suppliers