 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was ist eine Extrudiermaschine in der Draht- und Kabelproduktion?
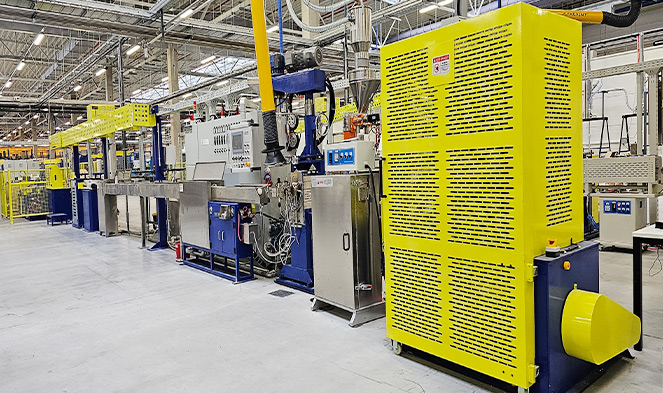
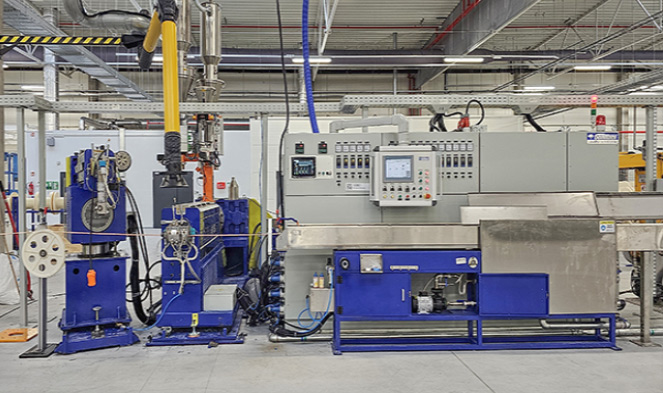
Eine Extrudermaschine – insbesondere eine Draht- und Kabelextruder — ist das zentrale Gerät, mit dem eine durchgehende Schicht aus Isolier- oder Ummantelungsmaterial auf einen Metallleiter aufgetragen wird. In der Praxis bedeutet dies, dass eine thermoplastische Verbindung wie PVC, XLPE oder LSZH in einem beheizten Zylinder geschmolzen wird und das geschmolzene Material dann durch eine Kreuzkopfdüse gedrückt wird, die es gleichmäßig um einen sich bewegenden Kupfer- oder Aluminiumdraht wickelt. Das Ergebnis ist ein isolierter Leiter, der in einem einzigen, ununterbrochenen Durchgang mit Geschwindigkeiten hergestellt wird, die auf feinspurigen Datenkabelleitungen 1.200 Meter pro Minute überschreiten können.
Die Extrudermaschine ist das Rückgrat jeder Draht- und Kabelfabrik weltweit. Ohne sie können Rohkupfer- oder Aluminiumleiter nicht isoliert werden und es kann kein fertiges Kabel – sei es ein Stromkabel, ein Cat 6A-Ethernet-Kabel oder eine U-Boot-Hochspannungsleitung – hergestellt werden. Jeder Draht- und Kabelextruder erfüllt die gleiche grundlegende Aufgabe: feste Kunststoffpellets oder -pulver in einen präzise kontrollierten geschmolzenen Fluss umzuwandeln und diesen Fluss dann mit gleichbleibender Wandstärke, Konzentrizität und Oberflächenqualität auf einen Leiter aufzutragen.
Der entscheidende Unterschied zwischen einem Draht- und Kabelextruder und einer allgemeinen Kunststoffextrusionsmaschine ist die Kreuzkopfdüsenbaugruppe. Während ein Standardprofilextruder Material direkt durch eine feste Düse drückt, leitet ein Draht- und Kabelextruder die Schmelze um 90 Grad (oder in einigen Konfigurationen inline) um, um einen beweglichen Leiter zu umgeben. Diese Traversenkonstruktion ermöglicht die Drahtisolierung bei Produktionsgeschwindigkeiten – und macht die Konstruktion eines Draht- und Kabelextruders sowohl komplexer als auch spezialisierter als bei jeder anderen Kategorie von Kunststoffmaschinen.
Wie ein Draht- und Kabelextruder Werke: Der komplette Prozess
Für jeden, der eine Draht- und Kabelextrusionslinie bewertet, kauft oder wartet, ist es wichtig zu verstehen, wie eine Extrusionsmaschine von Anfang bis Ende funktioniert. Der Prozess ist kontinuierlich – anders als beim Spritzgießen stoppt ein ordnungsgemäß laufender Extruder nie mitten in der Produktion – und jedes Subsystem speist direkt in das nächste ein.
Abzug und Leitervorschub
Der blanke Kupfer- oder Aluminiumleiter wird von einer Spule auf der Abwickeleinheit abgewickelt, durchläuft eine Richtmaschine, um den Spulensatz zu entfernen, und optional einen Vorheizer, der die Leiteroberfläche auf 60–120 °C erwärmt. Das Vorwärmen verbessert die Haftung zwischen der Isolierung und dem Leiter, was besonders wichtig für XLPE-Stromkabel ist, bei denen die Verbindung mit der Metalloberfläche haften muss.
Zuführung und Plastifizierung im Fass
Pellets oder Pulver fallen aus dem Trichter in die Einfüllöffnung an der Rückseite des Extruderzylinders. Die rotierende Schnecke befördert das Material vorwärts durch zunehmend heißere Zylinderzonen – bei Standard-PVC liegen diese zwischen 150 °C in der Einzugszone und 180 °C in der Nähe der Düse. Die Schneckengeometrie bestimmt, wie gründlich die Masse aufgeschmolzen und homogenisiert wird. Für PVC ist eine Schnecke mit einem L/D-Verhältnis von 20:1 bis 25:1 und einem Kompressionsverhältnis nahe 3:1 Standard. XLPE für Mittelspannungskabel erfordert eine längere L/D-Schraube von 30:1, um eine vorzeitige Vernetzung im Zylinder zu verhindern.
Kreuzkopfmatrize – Aufbringen einer Isolierung auf den Leiter
Die geschmolzene Masse tritt aus dem Zylinder aus und gelangt in den Querkopf, wo sie um den ankommenden Leiter herum umgeleitet wird. Ein Torpedo oder Deflektor im Inneren des Kreuzkopfes teilt den Schmelzestrom auf und bündelt ihn gleichmäßig um den Draht. Es gibt zwei Werkzeugansätze: Druckwerkzeuge , bei dem die Schmelze unter Druck mit dem Leiter im Inneren der Matrize in Kontakt kommt (wird für Isolationsanwendungen verwendet, die eine Haftung erfordern, wie z. B. XLPE-Stromkabel), und Rohrwerkzeuge , bei dem die Schmelze als Schlauch austritt, der nach der Düse auf den Leiter herabgezogen wird (üblich bei locker sitzenden Ummantelungen bei mehradrigen Kabeln).
Kühlung, Messung und Aufnahme
Der frisch isolierte Leiter gelangt in eine Wasserkühlwanne. Ein PVC-Leiter mit einer Wandstärke von 1 mm, der mit 200 m/min läuft, erfordert typischerweise 20–30 Meter aktive Kühlung, um sich ohne Dimensionsabweichung vollständig zu verfestigen. Laser-Durchmessermessgeräte, Funkentester (1 kV bis 15 kV je nach Isolationsklasse) und Kapazitätsmonitore laufen kontinuierlich inline. Eine Spill-Abzugseinheit steuert die Leitungsgeschwindigkeit mit einer Geschwindigkeitsgenauigkeit von ±0,1 %, bevor das fertige Kabel auf eine Aufwickelspule aufgewickelt wird.
 Verwandt Produkte











