E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Die direkte Antwort: Was Sie von einer Maschine zum Verseilen von Kupferdrähten erwarten können
Zuerst wird eine Maschine zum Verseilen von Kupferdrähten mit Querschnitt beurteilt Maßwiederholbarkeit , nicht nach Höchstgeschwindigkeit. Wenn die Maschine nicht die gleiche Querschnittsgeometrie auf einer Rolle nach der anderen reproduzieren kann, wird jede Erhöhung der Ausgangsgeschwindigkeit zum Risiko. Der Toleranzaufbau bei einem Litzenleiter ist gering: Eine Änderung des Außendurchmessers um 0,1 mm kann bei einem 1,5 mm² großen Leiter die Querschnittsfläche um etwa 1,5 % verschieben, was wiederum den Gleichstromwiderstand und die Strombelastbarkeit verändert.
In der Praxis sollten Sie davon ausgehen, dass eine gut eingestellte Verseilmaschine den Außendurchmesser im Inneren hält ±0,05 mm für die meisten Baudraht- und Automobilkabelanwendungen. Das ist die Grundlinie. Die Maschine muss außerdem eine stabile Schlaglänge aufrechterhalten, da die Schlaglänge den Spiralwinkel und die mechanische Flexibilität des fertigen Leiters beeinflusst. Wenn Sie eine Maschine bewerten, fordern Sie Beweise für die Wiederholbarkeit bei unterschiedlichen Geschwindigkeiten und nicht nur bei einem Einstellpunkt.
Dieser Leitfaden erläutert die Faktoren, die die Querschnittsgenauigkeit steuern, vergleicht die wichtigsten Maschinentypen und zeigt Ihnen, worauf Sie bei einer Produktionslinie achten sollten. Das Ziel besteht darin, Ihnen zu helfen, die beiden kostspieligen Fehler zu vermeiden: den Kauf einer Maschine, die die Toleranzen nicht einhalten kann, und den Kauf einer Maschine, die für die von Ihnen tatsächlich verarbeiteten Produkte überspezifiziert ist.
Wie die Querschnittsgeometrie beim Verseilen aufgebaut wird
Bei der Verseilung werden mehrere einzelne Kupferdrähte spiralförmig um eine Mittelachse gelegt. Das resultierende Bündel hat einen Querschnitt, der kein perfekter Kreis ist. Die Anordnung der Drähte, die Anzahl der Schichten und der Verdichtungsgrad bestimmen die tatsächliche Querschnittsfläche und die äußere Hülle des Leiters.
Drei geometrische Begriffe sind wichtiger als alle anderen:
- Schlaglänge ist der axiale Abstand für eine vollständige spiralförmige Windung eines Drahtes um den Kern. Eine kürzere Schlaglänge erhöht den Spiralwinkel und macht den Leiter flexibler, erhöht aber auch die Reibung und das Risiko einer Oberflächenbeschädigung.
- Schichtmuster beschreibt, wie viele Drähte sich in jeder Schicht befinden. Bei einer konzentrischen Konstruktion entspricht die Anzahl der Drähte in einer einzelnen Schicht normalerweise der Summe aller Drähte der vorherigen Schicht plus dem Kerndraht. Beispielsweise hat ein 7-adriger Leiter 1 Kerndraht und 6 in der ersten Schicht.
- Verdichtung ist eine Verringerung des Außendurchmessers, indem das Litzenbündel durch eine Formdüse geführt wird. Die Verdichtung erhöht den Kupferfüllfaktor, macht den Leiter jedoch steifer.
Der Füllfaktor ist eine schnelle Möglichkeit, Konstruktionen zu vergleichen. Ein nicht verdichteter 7-Draht-Leiter hat einen Füllfaktor von etwa 0,78, während eine verdichtete Version 0,92 oder mehr erreichen kann. Der Nachteil besteht darin, dass die Verdichtung die Restspannung im Kupfer erhöht und häufig einen anschließenden Glühschritt erfordert.
Maschinenfamilien im Vergleich: Welcher Typ liefert den engsten Querschnitt?
Die von Ihnen gewählte Maschinenfamilie wirkt sich direkt auf den erreichbaren Querschnitt aus. Jeder Typ hat ein anderes Spannungsprofil, einen anderen Rotationsmechanismus und einen anderen Geschwindigkeitsbereich. Die folgende Tabelle bietet einen schnellen Vergleich der vier Hauptfamilien, die bei Kupferverseilungen verwendet werden.
| Maschinentyp | Typischer Geschwindigkeitsbereich | Querschnittskontrolle | Best-Fit-Anwendung |
|---|---|---|---|
| Bündelmaschine | 5000–8000 U/min | Gut für feine Drähte, der Durchmesser kann jedoch je nach Spannung variieren. | UL-Draht, feine flexible Schnüre |
| Starre Rahmenverseilung | 200–600 U/min | Ausgezeichnete Dimensionsstabilität, aber langsam. | Große Stromkabel |
| Rohrverseilung | 1500–4000 U/min | Mäßige Kontrolle, gut für mittlere Drahtstärken. | Flexible Leitungen, Steuerleitungen |
| Planetenstrandung | 100–500 U/min | Sehr präzise, insbesondere bei Spezialkabeln. | Luft- und Raumfahrt, High-End-Datenkabel |
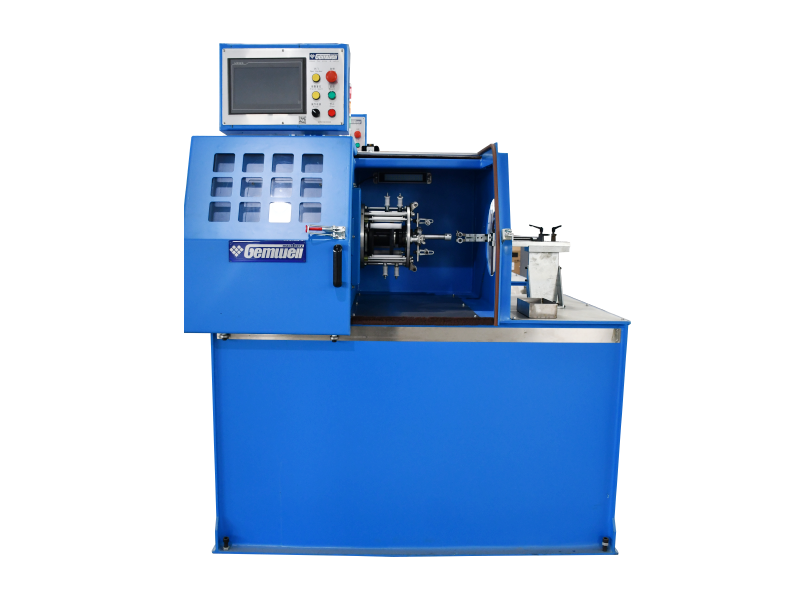
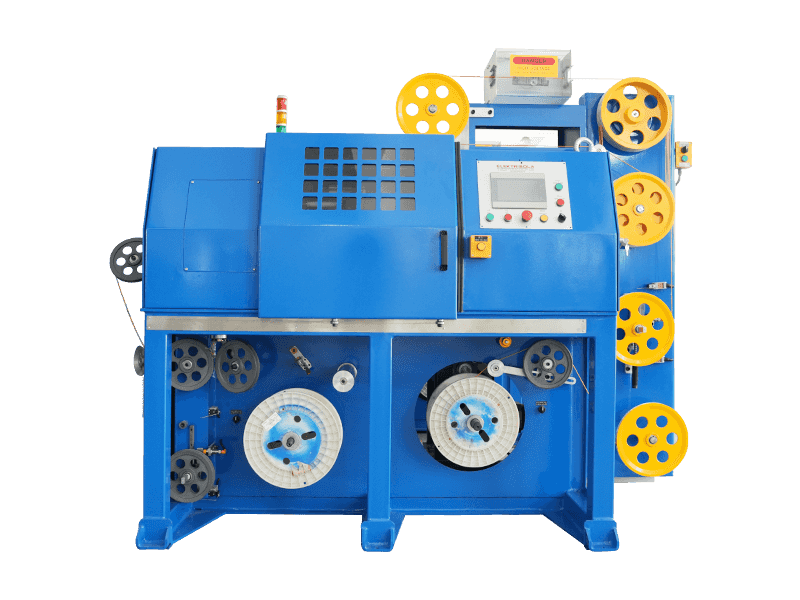
Für mittelgroße Kupferleiter und die allgemeine Kabelherstellung bietet die Cantilever-Einzelverdrillungsfamilie einen praktischen Mittelweg. Diese Maschinen halten während des gesamten Zwirnzyklus einen stabilen Spannungspfad aufrecht, was der Schlüssel zur Aufrechterhaltung eines wiederholbaren Querschnitts ist. Ein Beispiel ist ein Cantilever-Einfachzwirnmaschine mit Differentialgeschwindigkeit und Aufwickelvorrichtung ohne Aufwickelrolle , entwickelt, um Durchmesserschwankungen zu beseitigen, die durch Spannungsverschiebungen auf der Aufnahmeseite verursacht werden.
 Cantilever-Einzelzwirnmaschine mit Differentialgeschwindigkeit und ohne Spillrolle Diese Maschine hält die Spannung durch ein Differenzialgetriebe stabil und verhindert Spannungsverschiebungen auf der Aufnahmeseite. Es ist ideal für mittelgroße Kupferleiter, bei denen eine wiederholbare Querschnittsgeometrie von entscheidender Bedeutung ist. Produkt anzeigen →
Die Rolle einer Aderpaar-Verdrillungsmaschine in der Mehrpaar-Kabelgeometrie
Eine Maschine zum Verseilen von Kupferdrähten wird oft mit einer Maschine verwechselt Aderpaar-Verdrillungsmaschine . Sie sind nicht gleich. Die Verseilmaschine stellt aus vielen Drähten den einzelnen Leiter her. Eine Aderpaar-Verdrillungsmaschine nimmt zwei bereits verseilte Leiter auf und verdrillt sie zu einem Paar unter Beibehaltung einer engen und gleichmäßigen Geometrie.
Wenn Sie Netzwerkkabel oder industrielle Ethernet-Kabel bauen, ist der Querschnitt des Paares für die Impedanz und die Rückflussdämpfung von Bedeutung. Die Länge der Paarverdrillung und der Grad der Spannung an jedem Leiter wirken sich direkt auf den Abstand zwischen den beiden Leitern aus, was wiederum die Kapazität und die Impedanz des Kabels verändert. Eine kleine Abweichung im Paarquerschnitt kann dazu führen, dass das Kabel den angegebenen Bereich verlässt.
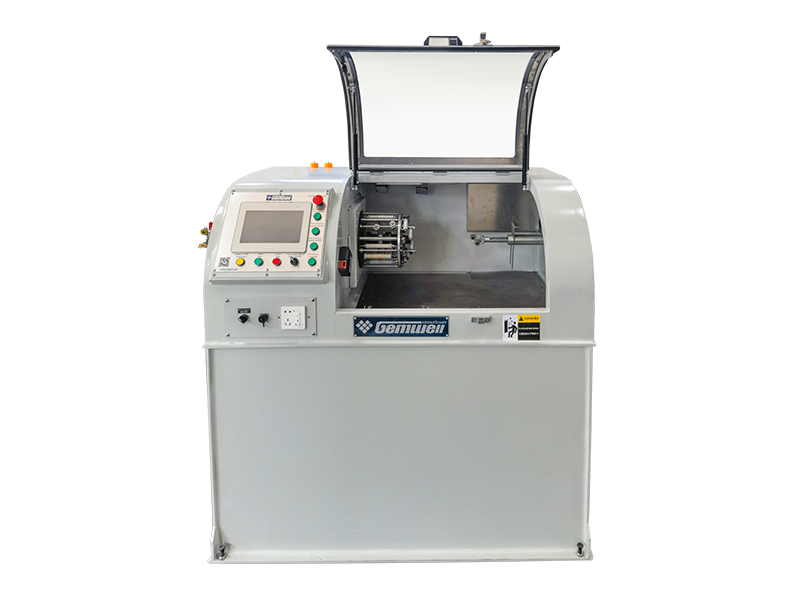
In einer Ethernet-Kabelleitung, bei der der Paarverdrillungsschritt vier Paare gleichzeitig mit einem einheitlichen Abstand verarbeiten muss, ist die Integrierte Dreifach-Drillmaschine für Netzwerkkabel mit drei Teilungen ist eine Lösung, die mehrere Zwirnvorgänge in einer Maschine konsolidiert. Sie ist nicht dasselbe wie eine Kupferverseilmaschine, stellt aber die gleichen Anforderungen an eine präzise Querschnittsgeometrie über die gesamte Mehrpaarkonstruktion hinweg.
Integrierte Dreifach-Drillmaschine für Netzwerkkabel Diese Maschine konsolidiert Einzel-, Rück- und Paarverdrillung in einer Einheit und sorgt so für eine präzise Tonhöhenkonsistenz bei mehrpaarigen Kabeln. Es ist für die Verarbeitung von CAT5/CAT5E/CAT6-Netzwerkkernkabeln geeignet. Produkt anzeigen → Prozessfaktoren, die den Querschnitt täglich verändern
Die Maschine selbst ist nur die halbe Wahrheit. Der in die Verseilmaschine eintretende Kupferdraht muss hinsichtlich Durchmesser, mechanischer Härte und Oberflächenbeschaffenheit konsistent sein. Die am häufigsten übersehenen Faktoren im Produktionsalltag sind:
- Kupferqualität — Sauerstofffreies Kupfer und ETP-Kupfer (Electrolytic Tough Pitch) haben unterschiedliche mechanische Eigenschaften. Eine Änderung der Kupferquelle kann die Kompression der Drähte während der Verseilung verändern und den endgültigen Außendurchmesser um 0,02–0,05 mm ändern.
- Ziehen und Glühen — Drähte müssen auf eine gleichmäßige Dehnung geglüht werden. Wenn das Kupfer schon beim Ziehen teilweise kaltverfestigt ist, fließt es nicht gleichmäßig in das Litzenbündel und der Querschnitt nimmt eine ovale Form an.
- Spannungskontrolle — Die Spannung an jedem einzelnen Draht muss ausgeglichen sein. Ungleiche Spannung in einer 7-Draht-Konstruktion kann dazu führen, dass die Außendrähte höher liegen als die anderen, wodurch ein elliptischer Querschnitt entsteht.
- Zustand des Formwerkzeugs — Eine verschlissene Matrize führt zu einem nicht konzentrisch verdichteten Leiter. Mit der Zeit vergrößert sich der Matrizendurchmesser und das Verdichtungsverhältnis sinkt. Eine Matrize sollte alle 500 Betriebsstunden gemessen und ausgetauscht werden, wenn der Durchmesser um mehr als 0,01 mm zunimmt.
Ein praktisches Beispiel aus einer Kabelanlage zur Herstellung flexibler Leiter mit 0,75 mm²: Bei einer Abnutzung des Formwerkzeugs um 0,02 mm verringerte sich die gemessene Querschnittsfläche um etwa 2,3 % und der Gleichstromwiderstand stieg um 2 %. Das allein reicht aus, um ein kosmetisch akzeptables Kabel zu versagen.
Inline-Qualitätsprüfungen und Querschnittsfehler
Sie können Ihren Weg zu einem guten Querschnitt nicht inspizieren. Sie müssen es erstellen und in Echtzeit überwachen. Moderne Linien verwenden Laser-Durchmessermessgeräte, Kapazitätsmessgeräte und Hochgeschwindigkeitskameras. In der folgenden Tabelle sind die häufigsten Fehler, ihre Grundursachen und die Korrekturmaßnahmen aufgeführt, die Bediener ergreifen sollten.
| Defekt | Grundursache | Korrekturmaßnahme |
|---|---|---|
| Ovaler Querschnitt | Ungleichmäßige Drahtspannung oder verschlissener Formstempel | Kalibrieren Sie die Spannung auf jedem Drahtpfad. Matrize messen und ersetzen |
| Lockerheit in der äußeren Schicht | Unzureichende Gegenspannung an den Außendrähten | Erhöhen Sie die Spannung in den äußeren Drahtabwickelspulen |
| Durchmesserdrift über eine Rolle | Änderung der Spannung, wenn der Durchmesser der Abwickelspule abnimmt | Verwenden Sie ein spannungsausgleichendes Abwickelsystem |
| Oberflächenkratzer | Raue Kontaktflächen am Bug oder an der Umlenkrolle | Kontaktflächen polieren oder erneuern; Überprüfen Sie den Lagerzustand |
Automatisierung, SPS-Steuerung und Datenprotokollierung auf modernen Linien
Moderne Maschinen zum Verseilen von Kupferdrähten sollten keine geschlossenen Boxen sein. Eine gute Linie bietet dem Bediener einen Live-Einblick in die kritischen Parameter, die sich auf den Querschnitt auswirken: Spannung pro Draht, tatsächliche Schlaglänge, Formdruck und Liniengeschwindigkeit. Mit einer SPS mit übersichtlicher HMI können Sie Rezepte für jedes Produkt speichern und in Sekundenschnelle abrufen.
Die Datenprotokollierung dient nicht nur der Fehlerbehebung. Es ist ein Management-Tool. Wenn die Maschine die Querschnittsmessung für alle 10 Meter Draht protokolliert, können Sie Trends verfolgen und vorhersagen, wann eine Matrize abdriftet. Dieser proaktive Ansatz verhindert, dass große Kabelmengen verschwendet werden.
In einem System, das mehrere Drehschritte kombiniert, wie das Integrierte Dreifach-Drillmaschine für Netzwerkkabel mit drei Teilungen , wird die Automatisierung zur einzig praktikablen Möglichkeit, alle Abschnitte synchron zu halten. Ohne automatischen Spannungsausgleich führt eine Änderung in einem Abschnitt dazu, dass das gesamte Kabel vom Ziel abweicht.
Integrierte Dreifach-Drillmaschine für Netzwerkkabel Diese Maschine konsolidiert Einzel-, Rück- und Paarverdrillung in einer Einheit und sorgt so für eine präzise Tonhöhenkonsistenz bei mehrpaarigen Kabeln. Es ist für die Verarbeitung von CAT5/CAT5E/CAT6-Netzwerkkernkabeln geeignet. Produkt anzeigen → So wählen Sie eine Konfiguration für Ihre Produktionslinie aus
Die Auswahl einer Maschine zum Verseilen von Kupferdrähten mit Querschnitt ist eine Entscheidung, die auf den Produkten basieren sollte, die Sie jetzt verwenden, und auf den Produkten, die Sie in den nächsten drei Jahren verwenden möchten. Die folgende Checkliste fasst die wichtigsten Fragen zusammen, die Sie vor dem Kauf stellen sollten.
- Was ist die kleinste und größte Leitergröße, die Sie zum Verseilen benötigen? Der Bereich der Drahtdurchmesser, den die Maschine verarbeiten kann, bestimmt, ob Sie eine Bündelmaschine, eine Verseilmaschine mit starrem Rahmen oder eine Einzelverseilmaschine mit Ausleger benötigen.
- Welche Schlaglängentoleranz erwarten Ihre Kunden im ungünstigsten Fall? Bei Automobilkabeln ist eine Toleranz von ±5 % bei der Schlaglänge üblich. Bei Datenkabeln kann die Toleranz sogar noch enger sein.
- Benötigen Sie eine Verdichtung in derselben Linie oder ist die Verdichtung ein separater Schritt? Wenn Sie eine Verdichtung planen, muss die Maschine in der Lage sein, einen Formstempel aufzunehmen und die damit verbundene Gegenspannung aufrechtzuerhalten.
- Wie hoch ist die voraussichtliche Umstellungshäufigkeit? Wenn Sie viele verschiedene Leitergrößen verarbeiten, können Sie mit einer Maschine mit Schnellwechsel-Schneidkopf und einstellbarem Schlaglängensystem in jeder Schicht Stunden sparen.
- Welches Maß an After-Sales-Support ist vor Ort verfügbar? Eine schwer zu wartende Maschine ist ein wiederkehrender Kostenfaktor. Fragen Sie nach Ersatzteilverfügbarkeit und dokumentierten Wartungsverfahren.
Wartungsgewohnheiten, die die Querschnittsgenauigkeit stabil halten
Die Maschine, die am ersten Tag die Toleranz einhält, wird sie am tausendsten Tag nicht halten, es sei denn, Sie halten sie ein. Drei Wartungsgewohnheiten haben den größten Einfluss auf die Querschnittsqualität:
- Tägliche Reinigung der Bug- und Führungsrollen. Auf diesen Oberflächen sammeln sich Kupferstaub und Schmierstoffreste an und erzeugen Mikrokratzer. Ein zehnminütiges Wischen pro Schicht ist eine günstige Versicherung.
- Wöchentliche Überprüfung der Spannungskalibrierung. Die Spannung auf jedem Drahtpfad muss dem Referenzwert entsprechen. Eine Spannungsabweichung von 3–5 % kann den Querschnitt sichtbar verändern.
- Monatliche Inspektion der Formwerkzeuge. Messen Sie die Matrizenöffnung mit einer kalibrierten Messnadel. Ist die Öffnung um mehr als 0,01 mm gewachsen, muss die Matrize ausgetauscht werden.
Für ein tieferes Verständnis darüber, wie Geschwindigkeit, Spannung und Schlaglänge interagieren, können Sie sich das ansehen Technische Eigenschaften von Hochgeschwindigkeits-Verseilmaschinen in unserem Unternehmensnews-Bereich. Der Artikel erklärt, wie sich diese Parameter auf die endgültige Geometrie auswirken und gibt praktische Empfehlungen für Betreiber.
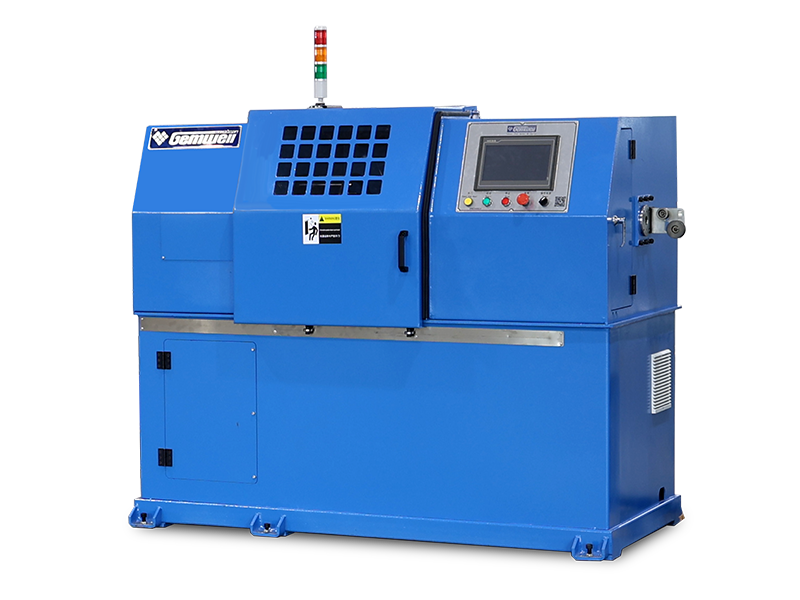
Ein weiterer Maschinentyp, der den Wartungsaufwand reduziert, ist die Leichte einteilige Cantilever-Einfachzwirnmaschine mit außenliegender Umlenkrolle und Kraftaufnehmer . Diese Konstruktion macht eine separate Spannrolle überflüssig, wodurch eine große Quelle von Spannungsschwankungen beseitigt und die Wartung vereinfacht wird.
Leichte integrierte Cantilever-Einzelzwirnmaschine mit externer Winde Dieses leichte Design integriert den Ausleger und die externe Winde, was die Wartung vereinfacht und Spannungsschwankungen reduziert. Es eignet sich gut für die allgemeine Kabelproduktion, die eine stabile Leitergeometrie erfordert. Produkt anzeigen → Häufig gestellte Fragen
Welche Querschnittstoleranz sollte eine Kupferverseilmaschine einhalten?
Bei den meisten Allzweckkabeln sollte die Toleranz des Außendurchmessers ±0,05 mm betragen, wenn der Leiter an derselben Position entlang der Spule gemessen wird. Bei sehr feinen Drähten, beispielsweise 0,2-mm-Litzen in hochflexiblen Kabeln, ist eine Toleranz von ±0,03 mm realistischer und erfordert eine Maschine mit äußerst stabiler Spannung.
Ist eine Maschine zum Verdrillen von Adernpaaren dasselbe wie eine Maschine zum Bündeln von Litzen?
Nein. Eine Aderpaarverdrillmaschine verdrillt zwei bereits geformte Leiter zu einem Paar. Eine Litzenbündelungsmaschine nimmt viele einzelne Drähte und stellt einen einzigen Leiter her. Die beiden Maschinen befinden sich in unterschiedlichen Phasen des Kabelherstellungsprozesses.
Warum verändert die Verdichtung den Außendurchmesser eines Litzenleiters?
Durch die Verdichtung werden die einzelnen Drähte enger zusammengedrückt und die Lücken zwischen ihnen gefüllt. Dadurch verringert sich der Hülldurchmesser bei gleichem Kupferquerschnitt. Beispielsweise kann ein 7-adriger Leiter mit 1,5 mm² Kupferfläche vor der Verdichtung einen Durchmesser von 1,68 mm und nach der Verdichtung einen Durchmesser von 1,55 mm haben.
Was verursacht nach der Verseilung einen ovalen statt runden Querschnitt?
Die häufigste Ursache ist eine ungleiche Spannung der einzelnen Drähte. Wenn die Drahtspannung von Spule zu Spule unterschiedlich ist, sitzen einige Drähte höher als andere. Das Kabel wird dann außermittig durch das Formwerkzeug geführt, wodurch eine ovale Form entsteht. Eine zweite Ursache ist ein verschlissener Formstempel mit einer unrunden Öffnung.
Wie oft sollten Formwerkzeuge an einer Verseilungsanlage ausgetauscht werden?
Es gibt keine allgemeingültige Antwort, aber eine praktische Regel besteht darin, die Düsenöffnung alle 500 Betriebsstunden zu messen. Wenn die Öffnung um mehr als 0,01 mm gewachsen ist, ersetzen Sie die Matrize. Bei einer Linie, die rund um die Uhr in Betrieb ist, kann das je nach Drahthärte und Geschwindigkeit alle 4 bis 8 Wochen bedeuten.
Warum unterscheidet sich die Verdrehungssteigung zwischen Paaren innerhalb desselben mehrpaarigen Kabels?
Um das Übersprechen zwischen Paaren zu reduzieren, werden bewusst unterschiedliche Verdrillungsabstände verwendet. Bei Ethernet-Kabeln haben die vier Paare oft vier unterschiedliche Schlaglängen. Die Maschine, die diese Kabel herstellt, muss in der Lage sein, jedes Paar unabhängig einzustellen und die Steigung über die gesamte Länge stabil zu halten.
 Verwandt Produkte