 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Wie Glasfaserkabel hergestellt werden: Die kurze Antwort
Der Bau von Glasfaserkabeln erfolgt in fünf Hauptstufen: Ein Glasvorformling wird aus hochreinem Siliciumdioxid hergestellt, der Vorformling wird in einem Ziehturm zu einer haarfeinen Faser gezogen, die blanke Faser wird zum Schutz beschichtet und gepuffert, mehrere Fasern werden um ein zentrales Festigkeitselement verseilt und der fertige Kern wird durch einen Extrusionsprozess ummantelt. In der Ummantelungsphase a Draht- und Kabelmantel-Extrusionsmaschine wird zum zentralen Ausrüstungsgegenstand , da es schmilzt und die äußere Polymerschicht aufträgt, die den Faserkern vor Feuchtigkeit, Quetschung und UV-Einstrahlung schützt. Jeder dieser Schritte wird streng kontrolliert, da ein Faserkern etwa 125 Mikrometer breit ist, etwa so dick wie ein menschliches Haar, und selbst eine kleine Abweichung in der Temperatur, Spannung oder Liniengeschwindigkeit kann einen gesamten Produktionslauf ruinieren.
Was äußerlich wie eine einfache kunststoffummantelte Schnur aussieht, ist in Wirklichkeit das Endprodukt der Zusammenarbeit von Glaschemie, Präzisionsoptik, mechanischer Verseilung und Polymerextrusion in einer einzigen durchgehenden Linie. Ein Kanalkabel, ein selbsttragendes Antennenkabel und ein Patchkabel für den Innenbereich basieren alle auf der gleichen Grundfaser, weichen jedoch stark voneinander ab, wenn Pufferung, Festigkeitsträger und Manteldesign ins Spiel kommen. Wenn man versteht, woher diese Unterschiede kommen, ist es viel einfacher, das richtige Kabel und die richtige Produktionsausrüstung für ein bestimmtes Projekt zu spezifizieren.
Der Rest dieses Leitfadens geht im Detail durch jede Fertigungsphase, erklärt die bei jedem Schritt verwendete Ausrüstung, vergleicht die Mantelmaterialien, die die Feldleistung bestimmen, und beantwortet die Fragen, die am häufigsten von Personen gestellt werden, die zum ersten Mal Kabel beschaffen oder eine Produktionslinie bewerten.
Die Rohstoffe hinter jeder optischen Faser
Optische Fasern bestehen zunächst aus Quarzsand, einer Form von gereinigtem Sand, der nahezu frei von metallischen Verunreinigungen sein muss, bevor er Licht über große Entfernungen übertragen kann. Selbst Spuren von Eisen, Kupfer oder Chrom im Inneren des Glases streuen und absorbieren das Licht, wodurch sich die nutzbare Übertragungsdistanz drastisch verkürzt. Das für Glasfasern in Telekommunikationsqualität verwendete Siliciumdioxid wird auf einen Reinheitsgrad verfeinert, der weit über die herkömmliche Herstellung von Behälter- oder Fensterglas hinausgeht und oft in Teilen pro Milliarde für die Verunreinigungen gemessen wird, die für die optische Leistung am wichtigsten sind.
Die Hersteller dotieren diese Kieselsäure mit kleinen, genau abgemessenen Mengen an Germanium-, Phosphor- oder Borverbindungen. Durch die Dotierung verändert sich der Brechungsindex des Glases, wodurch Licht entlang der Faserlänge reflektiert werden kann, anstatt durch die Seiten zu entweichen. Der Kern und die umgebende Hülle erhalten bewusst unterschiedliche Brechungsindizes , und dieser Unterschied macht die Totalreflexion und damit die Datenübertragung über große Entfernungen möglich. Eine höhere Germaniumkonzentration erhöht den Brechungsindex des Kerns im Vergleich zu der ihn umgebenden Umhüllung aus reinem Siliciumdioxid, während Bor- und Fluorverbindungen manchmal verwendet werden, um den Index der Umhüllung zu senken, anstatt den des Kerns zu erhöhen, je nachdem, welchen Herstellungsweg eine Anlage verwendet.
Über das Glas selbst hinaus vereint ein fertiges Kabel eine Vielzahl von Trägermaterialien, die jeweils für eine bestimmte mechanische oder umweltbezogene Aufgabe und nicht für ihr Aussehen ausgewählt werden:
- Siliziumdioxid (Siliziumdioxid) bildet das Basisglas sowohl für den Kern als auch für die Ummantelung
- Germaniumtetrachlorid erhöht beim Aufdampfen den Brechungsindex des Kerns
- Phosphor- und Borverbindungen stimmen die Glasviskosität und Erweichungstemperatur während des Ziehens fein ab
- Acrylat- oder Silikonharze bilden die direkt nach dem Ziehen aufgetragenen Primär- und Sekundärbeschichtungen
- Als zentrale oder periphere Festigkeitsträger dienen glasfaserverstärkte Kunststoffstäbe, Stahldraht oder Aramidgarn
- Wasserblockierendes Gel oder trockenquellbare Garne schützen vor dem Eindringen von Feuchtigkeit in das Innere von Bündeladern
- Polyethylen, PVC oder raucharme, halogenfreie Verbindungen bilden den extrudierten Außenmantel
Die Beschaffung konsistenter, von Charge zu Charge stabiler Versionen jedes einzelnen dieser Inputs ist ebenso wichtig wie der Herstellungsprozess selbst. Ein Harzlieferant, der seine Rezeptur zwischen Lieferungen geringfügig ändert, kann eine Produktionslinie dazu zwingen, ihr Extrusionstemperaturprofil neu abzustimmen, selbst wenn sich an der Maschine selbst nichts geändert hat.
Herstellung von Vorformlingen: Erstellen des Glasplans
Bevor eine Faser gezogen werden kann, bauen die Hersteller zunächst eine Vorform, einen massiven Glasstab von etwa der Größe eines Besenstiels, der eine um den Faktor Tausend vergrößerte Miniaturversion des Kerns und der Mantelstruktur der fertigen Faser enthält. Die am weitesten verbreitete Methode ist die modifizierte chemische Gasphasenabscheidung, die üblicherweise als MCVD abgekürzt wird. Einige Hersteller verwenden jedoch je nach Fasertyp und Zielvolumen auch äußere Gasphasenabscheidung und axiale Gasphasenabscheidung.
- Ein hohles Quarzrohr wird horizontal auf einer Glasdrehbank montiert und kontinuierlich gedreht
- Chloridgase, darunter Siliziumtetrachlorid, Germaniumtetrachlorid und Sauerstoff, werden in das rotierende Rohr injiziert
- Ein querlaufender Brenner erhitzt das Rohr auf etwa 1500 Grad Celsius, wodurch die Gase reagieren und hauchdünne Glasschichten an der Innenwand abscheiden
- Der Brenner bewegt sich Dutzende Male hin und her, und bei jedem Durchgang wird eine weitere dünne Schicht hinzugefügt, wodurch nach und nach das Kernmaterial mit dem richtigen Dotierungsprofil aufgebaut wird
- Sobald genügend Schichten aufgetragen wurden, wird das Rohr weiter erhitzt und fällt aufgrund seiner eigenen Weichheit zu einem festen Glasstab, dem fertigen Vorformling
- Der Vorformling wird optisch und maßlich geprüft, bevor er für die Ziehphase freigegeben wird
Ein einzelner Vorformling kann, sobald er ausgestreckt ist, zu vielen Kilometern fertiger Fasern gezogen werden, sodass die Konsistenz in diesem Stadium einen großen Einfluss auf die Qualität des Endprodukts hat. Ein einzelner Herstellungsfehler im Vorformling wiederholt sich über die gesamte Länge der daraus gezogenen Faser Aus diesem Grund unterliegt diese Stufe der strengsten Prozesskontrolle der gesamten Linie. Einige Hersteller verwenden mittlerweile Overcladding-Techniken, bei denen sie eine zusätzliche Schicht aus reinem Siliciumdioxid um einen kleineren, strenger kontrollierten Kernstab herum anbringen, wodurch sie die Vorformgröße und damit die Länge der gezogenen Fasern vergrößern können, ohne die Präzision des Kernabscheidungsschritts zu beeinträchtigen.
Vorformlingsdurchmesser, Geradheit und innere Spannung werden überprüft, bevor ein Vorformling zum Ziehen freigegeben wird. Ein leicht gebogener Vorformling kann immer noch gezogen werden, aber zum Ausgleich sind normalerweise eine langsamere Ziehgeschwindigkeit und eine strengere Spannungskontrolle erforderlich, was den Gesamtdurchsatz der Linie beeinträchtigt.
Faserziehen: Glasstäbe in haardünne Stränge verwandeln
Der Vorformling wird mit der Spitze nach unten in einen Ziehturm geladen, der in einer großen Produktionsanlage mehrere Stockwerke hoch sein kann. Ein Ofen an der Spitze des Turms erweicht die Spitze der Vorform auf eine Temperatur zwischen 2.000 und 2.200 Grad Celsius, so heiß, dass allein die Schwerkraft beginnt, einen dünnen Faden aus geschmolzenem Glas nach unten zu ziehen. Von diesem Zeitpunkt an dient der gesamte Turm dazu, einen kontinuierlichen, ununterbrochenen Glasstrang zu verwalten, der fällt, abkühlt und aushärtet.
Durchmesserkontrolle
Ein berührungsloses Lasermesssystem überprüft den Faserdurchmesser Tausende Male pro Sekunde und hält ihn innerhalb von etwa 1 Mikrometer des 125-Mikrometer-Ziels, während die Ziehgeschwindigkeit in Echtzeit angepasst wird, um etwaige Abweichungen auszugleichen.
Kühlung
Die frisch gezogene Faser durchläuft unmittelbar nach dem Verlassen des Ofens eine Kühlkammer, manchmal mit Heliumgas für eine schnellere und gleichmäßigere Wärmeübertragung, da das Auftragen einer Beschichtung auf noch weiches Glas den Strang verformen würde.
Beschichtung
Eine zweischichtige Acrylatbeschichtung, eine weichere Innenschicht und eine härtere Außenschicht, wird aufgetragen und mit ultraviolettem Licht ausgehärtet, bevor die Faser jemals eine Führungsrolle berührt. Dadurch wird das Glas vor Oberflächenkratzern geschützt, die es schwächen könnten.
Aufnahme
Die fertige Faser wird unter sorgfältig kontrollierter Spannung auf eine Spule gewickelt, da sich eine ungleichmäßige Spannung in diesem Stadium später als ungleichmäßige Dämpfung oder im Extremfall als versteckter Riss zeigt, der Monate nach der Installation versagt.
Die Ziehgeschwindigkeit ist eine der am meisten beobachteten Zahlen auf der gesamten Linie. Moderne Türme ziehen Fasern üblicherweise mit einer Geschwindigkeit zwischen 10 und 30 Metern pro Sekunde. Wenn man diese Geschwindigkeit erhöht, ohne die Kühl- und Beschichtungskapazität zu verbessern, ist dies eine der schnellsten Möglichkeiten, Durchmesserschwankungen oder Beschichtungsfehler in eine ansonsten gute Fasercharge einzuführen.
Single-Mode vs. Multimodus: Wie sich der Herstellungsprozess unterscheidet
Singlemode- und Multimode-Fasern sehen von außen identisch aus, aber die Kerngrößen und damit die dahinter liegenden Preform-Abscheidungsrezepte sind recht unterschiedlich. Singlemode-Fasern verwenden einen sehr kleinen Kern, typischerweise etwa 9 Mikrometer, der nur einen einzigen Lichtweg durch die Faser ermöglicht. Dieser schmale Kern erfordert einen äußerst präzisen, streng kontrollierten Dotierungsgradienten während des MCVD-Abscheidungsschritts, da bereits eine kleine Variation des Kerndurchmessers die Art und Weise verändert, wie die Faser die Dispersion über große Entfernungen handhabt.
Multimode-Fasern verwenden einen viel größeren Kern, typischerweise 50 oder 62,5 Mikrometer, wodurch sich mehrere Lichtwege oder Moden gleichzeitig bewegen können. Der größere Kern ist sowohl bei der Herstellung als auch beim Ziehen des Vorformlings nachsichtiger, was einer der Gründe dafür ist, dass Multimode-Fasern in der Vergangenheit einfacher und kostengünstiger herzustellen waren, obwohl sie auf kürzere Übertragungsentfernungen beschränkt sind, bevor diese mehreren Lichtwege beginnen, das Signal zu verwischen.
| Attribut | Single-Mode | Multi-Mode |
|---|---|---|
| Typische Kerngröße | Ungefähr 9 Mikrometer | 50 oder 62,5 Mikrometer |
| Dopingpräzision erforderlich | Sehr hoch | Mäßig |
| Typischer Anwendungsfall | Fern- und Backbone-Netzwerke | Kurzfristige Rechenzentren und Campus-Verbindungen |
Beschichten und Puffern der blanken Faser
Eine blanke Glasfaser hat eine enorme Zugfestigkeit, aber nahezu keinen Widerstand gegen Oberflächenabrieb. Die Beschichtungs- und Pufferstufen dienen ausschließlich dem Schutz dieser Oberfläche.
Je nach Verwendungszweck des Kabels kommen zwei unterschiedliche Schutzansätze zum Einsatz. Fest gepufferte Fasern verfügen über eine dicke Polymerschicht mit einem typischen Durchmesser von 900 Mikrometern, die direkt über die Primärbeschichtung extrudiert wird, wodurch die Faser einfacher zu handhaben und in Patchkabeln und Innenkabeln anzuschließen ist. Die Bündeladerfaser befindet sich stattdessen in einem kleinen Kunststoffröhrchen, das mit einem wasserblockierenden Gel oder trockenen, wasserquellbaren Garnen gefüllt ist, sodass sich die Faser beim Biegen des Kabels oder bei Temperaturänderungen leicht bewegen kann. Dies ist die bevorzugte Konstruktion für lange Strecken im Freien und unter der Erde.
Die Wahl der falschen Puffermethode für die Anwendung ist einer der häufigsten Designfehler bei der Kabelspezifikation. Stark gepufferte Konstruktionen verkraften wiederholtes Biegen weitaus besser, während lose Rohrkonstruktionen Temperaturschwankungen und große Spannweiten weitaus besser bewältigen. Eine eng gepufferte Faser, die in einem kalten Klima durch einen langen, unbeheizten Außenkanal gezogen wird, kann Mikrobiegungsverluste entwickeln, da sich die Pufferschicht schneller zusammenzieht als das Glas darin. Dies ist genau der Fehlermodus, den die Bündeladerkonstruktionen vermeiden sollen.
Die Überlänge der Faser, also die kleine Menge Spielraum, die absichtlich in einer losen Leitung verbleibt, ist ein weiterer Parameter, der in dieser Phase sorgfältig eingestellt wird. Zu wenig Überlänge und die Faser kann unter thermischer Kontraktion gedehnt werden; zu viel und die Faser kann Mikrokrümmungen entwickeln, wenn sie sich im Rohr knickt. Hersteller streben typischerweise eine Überlänge von einigen Zehntelprozent an, angepasst an das Rohrmaterial und die Klimazone, für die das Kabel ausgelegt ist.
Verseilung und Kernmontage
Sobald einzelne Fasern oder fasergefüllte Rohre fertig sind, werden sie um ein zentrales Festigkeitselement verseilt, normalerweise einen glasfaserverstärkten Kunststoffstab oder einen Stahldraht, je nachdem, wie viel Zugbelastung das fertige Kabel während der Installation überstehen muss und wie viel metallfreie Konstruktion die Anwendung erfordert.
Die meisten Produktionslinien verwenden SZ-Verseilung, bei der die Fasern zunächst in eine Richtung und dann in einem kontrollierten Schwingungsmuster umgekehrt gewickelt werden. Diese Hin- und Her-Verlegung ermöglicht den Zugriff auf einzelne Fasern oder Rohre an jeder Stelle des Kabels, ohne dass die gesamte Länge abgewickelt werden muss, was bei Spleiß- und Reparaturarbeiten im Feld von enormer Bedeutung ist. Bindegarne oder ein Wickelband halten das Litzenbündel zusammen und halten seine Geometrie stabil, bevor der nächste Schritt beginnt. Einige Designs verwenden stattdessen eine zentrale lose Röhre, die alle Fasern zusammenhält, was die Verseilung vereinfacht, aber die Gesamtfaserzahl im Vergleich zu einer mehradrigen Verseilkonstruktion begrenzt.
Der Durchmesser des Kabelkerns, die Rundheit und die Schlaglänge werden während der Verseilung kontinuierlich gemessen, da jede dieser drei Abweichungen außerhalb der Toleranz später als unebene Mantelwand sichtbar wird, sobald der Kern die Extrusionsphase erreicht.
| Stärke-Mitglied | Typische Verwendung | Entscheidender Vorteil |
|---|---|---|
| Glasfaserverstärkter Kunststoffstab | Antennen- und Kanalkabel | Leicht und vollständig dielektrisch |
| Stahldraht | Direkt vergrabenes Kabel | Höhere Zug- und Druckfestigkeit |
| Aramidgarn | Innen- und Patchkabel | Flexibel mit guter Zugfestigkeit |
Panzerung: Nagetier- und Quetschschutz hinzufügen
Kabel, die für die direkte Erdverlegung oder für Regionen bestimmt sind, in denen ein bekanntes Risiko für Nagetierschäden besteht, erhalten eine zusätzliche Schutzschicht zwischen dem verseilten Kern und dem Außenmantel. Bei der gebräuchlichsten Methode wird ein gewelltes Stahl- oder Aluminiumband in Längsrichtung um den Kern gewickelt und so in eine eng anliegende Rohrform gebracht, bevor der Mantel darüber extrudiert wird.
Dieser Schritt der Panzerung erfolgt inline, unmittelbar bevor der Kern den Extruder erreicht, mithilfe einer Formvorrichtung, die das Metallband in Form faltet und seine Kanten überlappt, um den Kern vollständig zu umschließen. Die richtige Überlappung und der richtige Formungsradius sind wichtig: Ein zu enger Formungsradius kann die Fasern im Inneren beschädigen, während eine zu lockere Überlappung eine Lücke hinterlässt, die die gesamte Spitze der Panzerung beeinträchtigt. Einige Konstruktionen verwenden zwei Wellbänder, eines aus Stahl und eines mit einer Copolymerbeschichtung, um mechanischen Schutz mit einer Feuchtigkeitsbarriere in einem einzigen Durchgang zu kombinieren.
- Gewellte Stahlbandpanzerung für maximale Quetsch- und Nagetierresistenz
- Aluminium-Polymer-Laminatpanzerung, bei der kein vollständig dielektrisches Design erforderlich ist, das Gewicht jedoch eine Rolle spielt
- Aramid- oder Glasgarnwicklungen anstelle von Metallpanzerungen für vollständig dielektrische, blitzsichere Designs
Ummantelung und Ummantelung: Wo die Extrusionstechnologie die Oberhand gewinnt
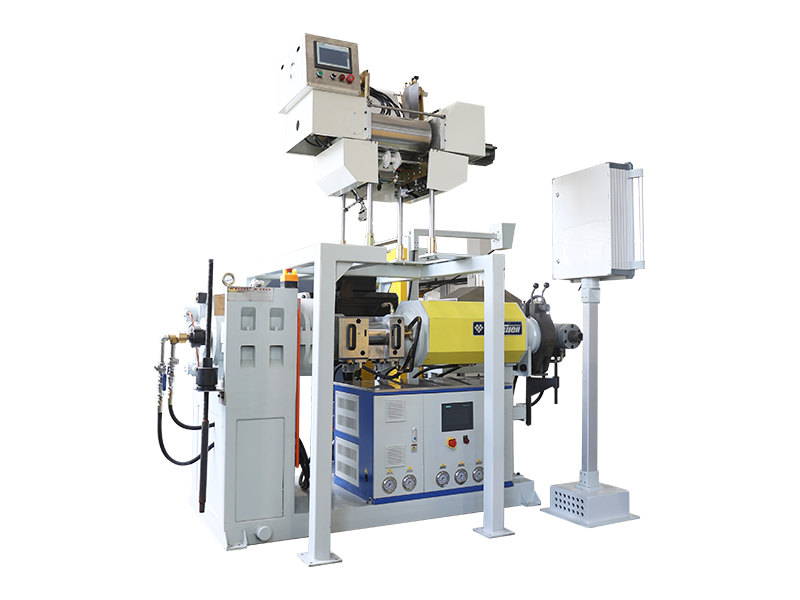
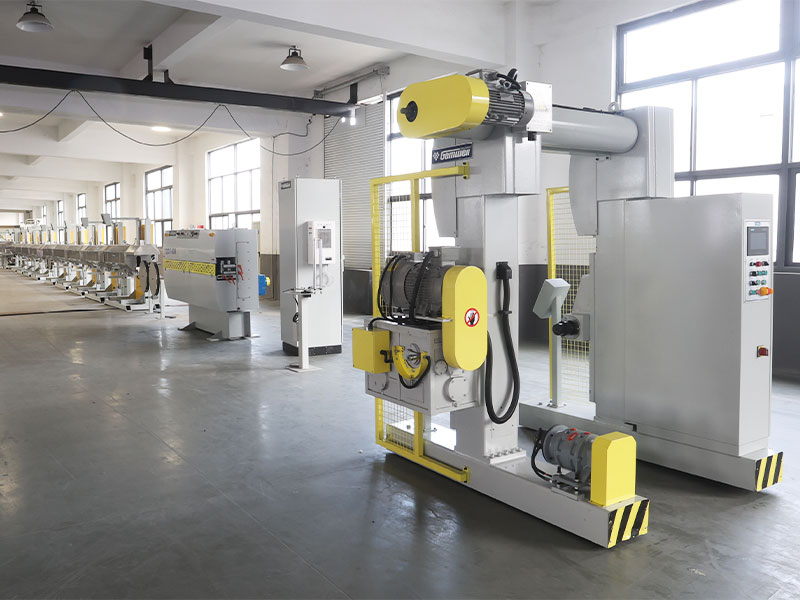
Die letzte Phase der Kabelproduktion ist die Ummantelung, und an dieser Stelle leistet eine Draht- und Kabelmantel-Extrusionsmaschine den größten Hub auf der gesamten Linie. Der zusammengesetzte Faserkern wird durch eine Abwickelvorrichtung geführt, das erforderliche Panzerungsband aus Stahl oder Aluminium wird umwickelt und geformt, und der Kern durchläuft dann eine Kreuzkopfdüse am Extruder, wo geschmolzenes Polymer gleichmäßig über den gesamten Umfang aufgetragen wird.
Eine typische Draht- und Kabelmantel-Extrusionsmaschine für optische Kabel umfasst eine Zuführ- und Trocknungseinheit für das Harz, eine Schnecken- und Zylinderbaugruppe, die das Polymer schmilzt und unter Druck setzt, einen 90-Grad- oder Inline-Extrusionskopf, eine unmittelbar nachgeschaltete Wasserkühlwanne, einen Funkentester und einen Band- oder Windenabzug, der das Kabel mit kontrollierter, konstanter Geschwindigkeit durch die Leitung zieht. Liniengeschwindigkeit und Abkühlrate müssen genau aufeinander abgestimmt sein , denn eine zu schnell abkühlende Jacke kann ungleichmäßig schrumpfen, während sich eine zu langsam abkühlende Jacke unter ihrem Eigengewicht verformen kann, bevor sie aushärtet.
Moderne Extrusionslinien, die für diese Phase verwendet werden, haben üblicherweise Außendurchmesser von etwa 3 Millimetern bis zu 90 Millimetern oder mehr, je nachdem, ob es sich bei dem Zielprodukt um ein kleines Innenkabel oder ein Rohr- oder Panzerkabel mit großem Durchmesser handelt. Die Liniengeschwindigkeiten reichen von etwa 20 Metern pro Minute für dicke, gepanzerte Ummantelungen bis weit über 100 Meter pro Minute für dünnwandige Innenkabel.
Im Inneren einer Draht- und Kabelmantel-Extrusionsmaschine
Das Verständnis der einzelnen Komponenten einer Draht- und Kabelmantel-Extrusionsmaschine macht es viel einfacher, ein Mantelproblem zu diagnostizieren oder zwei konkurrierende Maschinenangebote zu gleichen Bedingungen zu vergleichen. Jeder Extruder ist um eine Schnecke herum aufgebaut, die sich in einem beheizten Zylinder dreht, aber die Details dieser Schnecken- und Zylinderkonstruktion haben einen direkten Einfluss auf die Qualität der Schmelze und letztendlich darauf, wie gleichmäßig der fertige Mantel sein wird.
Schraubendesign
Die Trommeldurchmesser für die Ummantelung optischer Kabel liegen üblicherweise zwischen etwa 45 und 120 Millimetern, wobei das Verhältnis L zu D, d.
Heizzonen
Der Zylinder ist in mehrere unabhängig gesteuerte Heizzonen unterteilt, sodass das Harz schrittweise und nicht auf einmal auf die Schmelztemperatur gebracht werden kann, wodurch das Risiko einer Zersetzung oder ungleichmäßig geschmolzenen Polymers verringert wird.
Crosshead sterben
Der Kreuzkopf lenkt den Schmelzefluss um 90 Grad um die bewegliche Kabelseele um und seine Innengeometrie muss genau zentriert sein, um eine exzentrische, ungleich dicke Mantelwand zu vermeiden.
Kühlung trough
Ein mehrstufiger Wassertrog, manchmal mit getrennten Warm- und Kaltabschnitten, legt die endgültigen Mantelabmessungen und die Oberflächenbeschaffenheit fest, wenn das Kabel die Matrize verlässt.
Hinter dem Extruder selbst gibt ein Durchmessermessgerät, in der Regel ein laserbasierter berührungsloser Sensor, Daten in einem geschlossenen Regelkreis an die Abzugs- und Extrudersteuerung zurück und regelt automatisch die Schnecken- oder Liniengeschwindigkeit, um den Außendurchmesser innerhalb eines engen Toleranzbandes zu halten, ohne dass bei jedem produzierten Meter Kabel ein Bediener eingreifen muss.
Vergleich der Mantelmaterialien von Glasfaserkabeln
Das für den Außenmantel gewählte Polymer hat direkten Einfluss darauf, wo ein Kabel verlegt werden kann und wie lange es dort hält. Die folgende Tabelle vergleicht die Materialien, die bei der Herstellung optischer Kabel am häufigsten durch eine Draht- und Kabelmantel-Extrusionsmaschine laufen.
| Material | Am besten geeignet für | Bemerkenswerte Eigenschaft |
|---|---|---|
| Polyethylen (PE) | Im Freien, direkte Erdverlegung, Kanal | Starke Feuchtigkeits- und UV-Beständigkeit |
| PVC | Allgemeines Innenkabel | Kostengünstig und flexibel |
| Raucharm, kein Halogen (LSZH) | Innensteigleitungen, Plenumräume | Geringe giftige Rauchentwicklung beim Erhitzen |
| Polyethylen mittlerer Dichte (MDPE) | Selbsttragendes Antennen- und Achterkabel | Balance aus Flexibilität und Zähigkeit |
| Polyurethan | Robustes, flexibles oder taktisches Feldkabel | Hohe Abrieb- und Biegeermüdungsbeständigkeit |
Bei der Auswahl des Harzes kommt es auch nicht nur auf die Umgebung des fertigen Kabels an. Einige Polymere werden in einem engeren Temperaturfenster der Schmelze verarbeitet als andere, was sich darauf auswirkt, wie tolerant das Temperaturkontrollsystem einer bestimmten Draht- und Kabelmantel-Extrusionsmaschine sein muss. Insbesondere LSZH-Compounds reagieren tendenziell empfindlicher auf Überhitzung als Standard-PE, da verbranntes LSZH-Harz einen Teil seiner flammhemmenden Eigenschaften verliert.
Worauf Sie bei der Auswahl einer Extrusionslinie für optische Kabel achten sollten
Käufer, die eine Draht- und Kabelmantel-Extrusionsmaschine für die Produktion optischer Kabel bewerten, konzentrieren sich in der Regel zuerst auf den Preis und die Gesamtgeschwindigkeit, aber eine Handvoll weniger offensichtlicher Spezifikationen sind in der Regel für die langfristige Ausgabequalität von größerer Bedeutung.
- Verschleißfestigkeit von Schnecke und Zylinder, da abrasive, gefüllte Verbindungen wie LSZH einen Standardstahlzylinder viel schneller abbauen als einfaches PE
- Durchmesserregelung im geschlossenen Regelkreis, sodass sich die Linie in Echtzeit anpasst, anstatt sich ausschließlich auf die Überwachung durch den Bediener zu verlassen
- Anzahl und Unabhängigkeit der Heizzonen, die sich darauf auswirken, wie gut die Linie temperaturempfindliche Harze verarbeitet
- Länge und Anzahl der Kühlrinnen, da eine zu kleine Kühlung einer der häufigsten Engpässe auf Hochgeschwindigkeitsstrecken ist
- Kompatibilität mit vorhandener Abwickel-, Panzerungs- und Aufnahmeausrüstung, die bereits in der Fabrikhalle installiert ist
Eine Linie, die auf dem Papier schnell läuft, aber bei einer temperaturempfindlichen Verbindung keine engen Durchmessertoleranzen einhalten kann, produziert am Ende mehr Ausschuss und nicht mehr verwendbares Kabel, sobald es in die tägliche Produktion geht.
Automatisierung und Inline-Überwachung an modernen Produktionslinien
Neuere optische Kabelleitungen bündeln zunehmend alle Phasen, von der Verseilung bis zur Ummantelung, in einem einzigen Steuerungssystem, anstatt jede Maschine einzeln zu betreiben. Liniengeschwindigkeits-, Spannungs- und Temperaturdaten vom Extruder können automatisch protokolliert und mit den späteren Testergebnissen des fertigen Kabels abgeglichen werden, wodurch es wesentlich einfacher wird, einen Fehler genau auf den Produktionslauf und die Maschineneinstellung zurückzuführen, die ihn verursacht haben.
Laser-Durchmessermessgeräte, Funkenprüfgeräte, die die Mantelintegrität bei hoher Spannung prüfen, während sich das Kabel bewegt, und automatische Längenzähler gehören heute in den meisten mittelgroßen bis großen Produktionslinien zum Standard und ersetzen manuelle Stichproben, die früher nur wenige Male pro Schicht durchgeführt wurden. Durch die kontinuierliche, automatisierte Überwachung werden Abweichungen von Parametern innerhalb von Sekunden erfasst, anstatt erst dann, wenn eine ganze Rolle bereits außerhalb der Toleranz produziert wurde Dies ist eine der größten Qualitätsverbesserungen, die die Branche in den letzten Jahren vorgenommen hat.
Qualitätsprüfung vor dem Versand des Kabels
Das fertige Kabel verlässt die Fabrik erst, wenn es eine Reihe physischer und optischer Prüfungen bestanden hat. Diese Tests bestätigen, dass jede Phase des Prozesses, vom Vorformling bis zur Ummantelung, innerhalb der Toleranzen ausgeführt wurde.
- Dämpfungstest, der misst, wie viel Signalstärke pro Kilometer Glasfaser verloren geht
- Zugfestigkeitsprüfung, bei der das fertige Kabel gezogen wird, um sicherzustellen, dass es den Installationslasten standhält
- Druck- und Schlagprüfungen zur Simulation der mechanischen Beanspruchung bei der Erdverlegung oder Leitungsinstallation
- Temperaturwechsel, Prüfung der Ummantelung und des Puffers auf Risse bei extremer Hitze und Kälte
- Durch einen Wasserdurchdringungstest wird bestätigt, dass das Gel oder das trockene Blockierungsmaterial die Feuchtigkeitsmigration stoppt
- Funkentest des Mantels bei Hochspannung, um kleine Löcher oder dünne Stellen zu erkennen, die von der Extrusion übrig geblieben sind
Ein Kabel, das den Dämpfungstest besteht, aber den Druck- oder Biegetest nicht besteht, ist immer noch nicht einsatzbereit , da Kabel bei realen Installationen weitaus häufiger mechanischen Belastungen ausgesetzt sind als rein optischen Belastungen. Außerdem werden Proben der Spulen entnommen und mit dem Produktionsprotokoll für diese Charge abgeglichen, sodass jede während der Prüfung festgestellte Abweichung auf eine bestimmte Verseilung, Armierung oder einen Extrusionslauf zurückgeführt werden kann und nicht als isolierter, unerklärlicher Fehler behandelt werden kann.
Häufige Herstellungsfehler und wie sie verhindert werden
Die meisten Ausfälle optischer Kabel lassen sich auf eine Handvoll Prozessvariablen zurückführen. Wenn Käufer sie verstehen, können sie bei der Bewertung einer Produktionslinie oder einer fertigen Kabelcharge gezieltere Fragen stellen.
| Defekt | Grundursache | Prävention |
|---|---|---|
| Ungleichmäßige Mantelwandstärke | Inkonsistente Extruderschneckengeschwindigkeit oder Düsenzentrierung | Laser-Durchmessermessung mit automatischer Feedback-Steuerung |
| Stellen mit hoher Dämpfung | Mikrobiegung beim Verseilen oder zu hohe Faserspannung | Kontrollierte Faserüberlängen- und Spannungsüberwachung |
| Wassereintritt im Laufe der Zeit | Unvollständige Gelfüllung oder Lücken im Blockierband | Präzisions-Fettfüllgeräte und Nachbefüllungskontrolle |
| Nadellöcher auf der Manteloberfläche | Feuchtigkeit im Harz oder kontaminiertes Futtermaterial | Harztrocknung vor der Zuführung und Inline-Funkentest |
| Kabelsteifheit oder Risse bei kaltem Wetter | Falsches Mantelharz für die Klimazone gewählt | Passende Niedertemperaturbewertung des Harzes für die Einsatzregion |
Häufig gestellte Fragen
Woraus besteht Glasfaserkabel?
Kern und Mantel bestehen aus hochreinem dotiertem Quarzglas. Die Faser wird dann mit einer Acrylatbeschichtung, einer Pufferschicht, einem Festigkeitsträger wie Glasfaserstab oder Aramidgarn und einem äußeren Polymermantel wie Polyethylen, PVC oder einer raucharmen, halogenfreien Verbindung geschützt.
Wie dünn ist eine Glasfaser im Vergleich zu einem menschlichen Haar?
Ein Standard-Glasfaserkern und eine Ummantelung haben zusammen einen Durchmesser von etwa 125 Mikrometern, was ungefähr der Dicke eines durchschnittlichen menschlichen Haares entspricht, auch wenn das fertige Kabel um ein Vielfaches größer sein kann, wenn man die Pufferung, die Festigkeitsträger und die Ummantelung hinzufügt.
Warum benötigt die Ummantelungsphase eine spezielle Extrusionsmaschine?
Der Mantel muss in einem einzigen kontinuierlichen Durchgang bei kontrollierter Temperatur und Liniengeschwindigkeit um den fertigen Faserkern aufgebracht werden, ohne die Fasern im Inneren zu berühren oder zu komprimieren. Eine speziell gebaute Draht- und Kabelmantel-Extrusionsmaschine ist speziell dafür konzipiert, die Polymerschicht gleichmäßig um einen beweglichen Kabelkern zu schmelzen, aufzutragen und abzukühlen.
Was ist der Unterschied zwischen Tight-Buffer- und Loose-Tube-Faser?
Bei dicht gepufferten Fasern wird eine dicke Polymerschicht direkt auf die beschichtete Faser extrudiert, was die Handhabung im Innenbereich erleichtert. Bündeladerfasern befinden sich in einem mit Gel gefüllten oder trockenen Rohr und bieten Bewegungsspielraum, wodurch temperaturbedingte Ausdehnungen und Kontraktionen über lange Zeitspannen im Freien besser absorbiert werden.
Wie wird die Qualität eines fertigen Kabels überprüft?
Das fertige Kabel durchläuft Dämpfungstests, Zug- und Drucktests, Temperaturzyklen, Funkentests und Wasserdurchdringungstests, bevor es für den Versand freigegeben wird. Dadurch wird bestätigt, dass jede Phase vom Vorformling bis zur Ummantelung den Spezifikationen entspricht.
Warum erfordern Singlemode- und Multimode-Fasern unterschiedliche Fertigungspräzisionen?
Singlemode-Fasern verwenden einen viel kleineren Kern, etwa 9 Mikrometer, was einen weitaus präziseren Dotierungsgradienten bei der Herstellung des Vorformlings erfordert als der größere 50- oder 62,5-Mikrometer-Kern, der in Multimode-Fasern verwendet wird.
Wie schnell läuft eine Kabelummantelungslinie normalerweise?
Die Leitungsgeschwindigkeiten variieren stark je nach Manteldicke und -durchmesser und reichen von etwa 20 Metern pro Minute für dicke, gepanzerte Außenmäntel bis hin zu weit über 100 Metern pro Minute für dünnwandige Innenkabel.
Was verursacht eine ungleichmäßige Wandstärke in einem Kabelmantel?
Ungleichmäßige Mantelwände sind meist auf eine inkonsistente Extruderschneckengeschwindigkeit oder eine schlecht zentrierte Kreuzkopfdüse zurückzuführen, weshalb die Laser-Durchmessermessung mit geschlossenem Regelkreis, die mit den Extrudersteuerungen verbunden ist, in modernen Produktionslinien zum Standard geworden ist.
 Verwandt Produkte











