 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Die direkte Antwort: Was eine gute Maschine zum Verseilen von Kupferdrähten ausmacht
A Maschine zum Verseilen von Kupferdrähten mit Querschnitt wird in erster Linie nach Maßhaltigkeit und nicht nach Höchstgeschwindigkeit beurteilt. Der direkte Maßstab, der in den meisten Leiterfabriken verwendet wird, ist eine fertige Querschnittsfläche plus oder minus 1 Prozent des Nennwerts über die gesamte Produktionsspule, bestätigt durch kontinuierliche Messung des Laserdurchmessers statt regelmäßiger Handmessung. Alles andere in diesem Artikel, vom Käfigdesign bis hin zu den Abnutzungsplänen der Matrizen, dient dem Schutz dieser einzelnen Zahl.
Überall dort, wo ein Kabel wiederholtem Biegen standhalten muss, wird die Konstruktion aus verseiltem Kupfer gegenüber massiven Stäben bevorzugt. Durch die Aufteilung eines großen Leiters in 7, 19 oder 37 feinere Litzen wird die Biegespannung auf viele kleine Radien statt auf einen großen verteilt. Dies ist der mechanische Grund dafür, dass verseilte Leiter Ermüdungsrissen viel länger widerstehen als massive Drähte mit der gleichen Querschnittsfläche.
Eine kurze Geschichte der Entwicklung der Verseilausrüstung
Die frühe Drahtverseilung basierte auf einfachen Seilherstellungsrahmen, die von Textilmaschinen übernommen wurden und bei denen Spulen auf einem manuell gedrehten Korb montiert waren. Kupferstränge wurden bei niedriger Geschwindigkeit zusammengelegt, und die Konsistenz des Querschnitts hing stark vom Spannungsgefühl des Bedieners ab und nicht von einer gemessenen Rückmeldung.
Die Umstellung auf angetriebene starre Rahmenkäfige in der Mitte des 20. Jahrhunderts ermöglichte die Drehung mehrerer Spulen als eine ausbalancierte Einheit, wodurch erstmals ein wirklich runder, wiederholbarer Querschnitt bei Produktionsgeschwindigkeit erreichbar war. Sobald die Lager- und Motortechnologie ausgereift genug war, um höhere Drehzahlen ohne übermäßige Vibrationen zu unterstützen, folgten Rohr- und Planetenkonstruktionen.
Moderne Linien verfügen zusätzlich über eine servogesteuerte Spannungsregelung und eine Inline-Lasermessung. Dadurch wird der Kreis zwischen dem, was die Maschine tut, und dem, was der fertige Querschnitt tatsächlich misst, Sekunde für Sekunde geschlossen, anstatt sich auf Stichproben am Ende des Durchlaufs zu verlassen.

Kernprinzip des Verseilens und Verdrillens
Unabhängig von der Maschinenfamilie finden drei physikalische Vorgänge nacheinander statt: Die Stränge werden unter kontrollierter Gegenspannung von den Vorratsspulen abgezogen, sie laufen an einem Formwerkzeug oder Verdrillungspunkt zusammen, wo die Schlaggeometrie festgelegt wird, und das fertige Bündel wird von einer Winde mit einer Geschwindigkeit nach vorne gezogen, die an die Rotationsgeschwindigkeit des Verdrillelements angepasst ist. Das Verhältnis zwischen Windengeschwindigkeit und Drehzahl bestimmt die Schlaglänge, und die Schlaglänge bestimmt sowohl die Flexibilität als auch die endgültige Packungsdichte des Querschnitts.
Besondere Aufmerksamkeit verdient die Rückenspannung, da sie unabhängig voneinander auf jeden einzelnen Strang einwirkt. Wenn eine Spulenbremse auch nur geringfügig fester ist als die ihrer Nachbarn, steht dieser Strang unter stärkerer Spannung als der Rest, zieht sich zur Mitte des Bündels und verformt die äußere Schicht in eine unregelmäßige, nicht runde Form, sobald der Leiter fertig ist.
Vier Maschinenfamilien im Vergleich
Bündelmaschinen
Bündelmaschinen drehen eine lose Gruppe feiner Stränge, typischerweise mit einem Durchmesser zwischen 0,05 mm und 0,4 mm, ohne dass ein starrer Spulenkäfig die gesamte Anordnung trägt. Dieses Design eignet sich für flexible Leiter, die in Kopfhörerkabeln, USB-Kabeln und dünnen Steuerkabeln verwendet werden und deren Drehzahlen üblicherweise dazwischen liegen 2.000 und 6.000 U/min abhängig davon, wie viele Stränge kombiniert werden.
Starre Rahmen-Verseilmaschinen
Maschinen mit starrem Rahmen montieren einzelne Spulen auf einem Käfig, der sich als eine einzige, ausbalancierte Einheit dreht, wodurch die Spannung über jeden Strang hinweg gleichmäßig bleibt. Dies macht Geräte mit starrem Rahmen zur Standardwahl für mittlere und große Leiter von etwa 6 mm² bis zu mehreren hundert mm², bei denen eine runde Außenschicht für die nachgelagerte Extrusion wirklich wichtig ist.
Rohrverseilmaschinen
Rohrkonstruktionen führen den Draht durch ein rotierendes Rohr anstelle eines vollständigen Käfigrahmens, wodurch die rotierende Masse reduziert und eine höhere Liniengeschwindigkeit für kleine und mittlere Abschnitte ermöglicht wird. Fabriken, in denen große Mengen an Leitern mittlerer Stärke betrieben werden, bevorzugen aufgrund der geringeren Geräuschentwicklung und der geringeren Grundfläche häufig Rohrgeräte.
Planetenverseilmaschinen
Planetenmaschinen sind so gebaut, dass sich vorgedrehte Stränge nie um ihre eigene Achse drehen, während sie noch als Bündel zusammengelegt werden. Dies ist die bevorzugte Methode, wenn die Ermüdungslebensdauer der Drähte die reine Produktionsgeschwindigkeit überwiegt, beispielsweise bei Stromkabelkernen, die für einen Dauerbiegebetrieb bestimmt sind.
Querschnittsgeometrie: Schlaglänge, Schichtmuster und Verdichtung
Die Schlaglänge ist die Distanz entlang des fertigen Leiters, die ein einzelner Strang benötigt, um eine vollständige 360-Grad-Umwicklung durchzuführen. Eine kürzere Schlaglänge bietet eine bessere Flexibilität, verbraucht jedoch mehr Kupferlänge, um die gleiche Lauflänge abzudecken, was die effektive Querschnittsfläche leicht verringert, wenn der Litzendurchmesser nicht zum Ausgleich angepasst wird.
| Schichtstruktur | Gesamtzahl der Stränge | Allgemeiner Gebrauch |
|---|---|---|
| 1 Mitte 6 | 7 | Steuerkabel, Geräteverkabelung |
| 1 Mitte 6 12 | 19 | Stromverteilungskabel |
| 1 Mitte 6 12 18 | 37 | Flexibles Schweißkabel, Robotik |
| Mehrschichtig, 61 Stränge | 61 | Robustes, flexibles Stromkabel |
Direkt nach dem Verdrillkopf installierte Verdichtungswalzen verdichten das Rundbündel zu einem dichteren Profil und beseitigen Luftspalte zwischen den einzelnen Strängen. Ein verdichteter 19-adriger Leiter weist typischerweise eine Verringerung des Außendurchmessers um etwa auf 8 bis 10 Prozent im Vergleich zur gleichen Querschnittsfläche, die nicht verdichtet bleibt, was überall dort von Bedeutung ist, wo das fertige Kabel in eine feste Anschlusshülse oder Kabelkanalgröße passen muss.
Wo A Drahtpaar-Verdrillungsmaschine Passt in die Linie
A Drahtpaar-Verdrillungsmaschine ist eine von der Querschnittsverseilmaschine getrennte Gerätekategorie. Anstatt viele blanke Kupferfäden zu einem Leiter zu kombinieren, werden zwei bereits isolierte Einzelleiter umeinander gedreht, um ein symmetrisches Paar zu bilden, den Grundbaustein der meisten Daten- und Kommunikationskabel. Durch die Verdrillung werden elektromagnetische Interferenzen zwischen den beiden Leitern aufgehoben. Aus diesem Grund basieren jedes Ethernet-Kabel mit Klassifizierung und die meisten Instrumentenkabel auf verdrillten Adernpaaren und nicht auf einer einfachen Parallelverlegung.
Die Verdrillungssteigung ist der Parameter, den Ingenieure an einer Aderpaar-Verdrillungsmaschine am genauesten verfolgen. Eine engere Steigung, also mehr Windungen pro Meter, verbessert die Rauschunterdrückung, verbraucht aber mehr isolierten Draht pro fertigem Meter und erhöht die Dämpfung bei höheren Frequenzen leicht. Die Standardproduktion von Telekommunikationspaaren liegt üblicherweise in einem Abstand dazwischen 12mm und 20mm , und innerhalb eines vierpaarigen Kabels ist jedes Paar normalerweise auf einen etwas anderen Tonhöhenabstand eingestellt, um Übersprechen zwischen benachbarten Paaren zu vermeiden.
Wichtige einstellbare Einstellungen an einer Drahtpaar-Verdrillungsmaschine
- Verdrehungssteigung, unabhängig für jede Spindelposition einstellbar
- Rückspannung an jeder einzelnen Leiterzuführung
- Die Aufnahmegeschwindigkeit der Spillwinde ist genau auf die Drehzahl des Verdrehkopfes abgestimmt
- Spannung der Abwickelbremse, um ein Durchhängen der Abwickelspule zu verhindern
- Paar-zu-Paar-Abstandsversatz innerhalb einer mehrpaarigen Kabelbaugruppe
Viele Produktionsanlagen kombinieren mittlerweile eine Maschine zur Querschnittsverseilung von Kupferdrähten für die Leiterstufe mit einer Aderpaarverdrillungsmaschine für die Verkabelungsstufe auf einer durchgehenden Linie. Dies verkürzt die Bearbeitungszeit zwischen den Prozessen und verringert das Risiko einer Oberflächenoxidation an blanken Kupferlitzen, die zwischen separaten Stationen zurückbleiben.
Kupfersorte, Zieh- und Glüheffekte auf die Verseilqualität
Der Kupferstab, der eine Verseilmaschine mit Querschnitt beschickt, besteht fast immer aus elektrolytischem Hartkupfer mit einer Reinheit von 99,9 Prozent oder höher, durch eine Reihe von Ziehsteinen reduziert, bevor es überhaupt den Drehkopf erreicht. Die Glühtemperatur während der Ziehphase hat direkten Einfluss darauf, wie sich jeder Strang verhält, sobald er auf den Verseilkäfig trifft. Untergeglühtes Kupfer bleibt steifer und federt nach der Verdrehung zurück, wodurch ein runder Querschnitt in eine leicht ovale Form verformt wird, sobald der Leiter die Formform verlässt.
Bei der Leitfähigkeitsprüfung nach der Verseilung wird typischerweise ein Wert nahe bei angestrebt 100 Prozent IACS (Internationaler Standard für geglühtes Kupfer). Jeder gemessene Abfall unter etwa 98 Prozent IACS deutet in der Regel entweder auf eine überhitzte Ziehmatrize oder eine übermäßige Strangdehnung während des Verseildurchgangs selbst hin. Beides sollte überprüft werden, bevor von einem Qualitätsproblem des Rohmaterials ausgegangen wird.
Auch die Oberflächenbeschaffenheit spielt eine Rolle, die leicht übersehen wird. Mit verschlissenen Matrizen gezogene Stränge weisen feine Längsriefen auf, die den Oberflächenwiderstand leicht erhöhen und den lokalen Verschleiß an der Formmatrize der Verseilmaschine beschleunigen können, sobald der Schleifstrang sie tausende Male pro Schicht durchläuft.
Spannungskontrollsysteme und warum sie wichtiger sind als die Motorleistung
Käufer, die sich mit Verseilgeräten noch nicht auskennen, konzentrieren sich oft zuerst auf die Motorleistung, aber die Spannungskontrolle ist es, die tatsächlich die Querschnittskonsistenz bestimmt. Die traditionelle Methode waren mechanische Reibungsbremsen, bei denen an jedem Spulenflansch ein federbelasteter Bremsbelag zum Einsatz kam. Sie sind zwar kostengünstig, nutzen sich jedoch mit der Zeit ungleichmäßig ab und erfordern häufige manuelle Einstellungen, um über einen vollständigen Spulensatz hinweg im Gleichgewicht zu bleiben.
Magnetpartikelbremsen ersetzten bei den meisten Mittelklasse- und Oberklassemaschinen die Reibbeläge, da sie unabhängig davon, wie viel Draht auf der Spule verbleibt, einen festgelegten Spannungswert halten, was Reibungsbremsen nicht leisten können, da der Spulendurchmesser während eines Laufs kleiner wird. Die servogesteuerte aktive Spannungsregelung geht noch einen Schritt weiter und verwendet einen kleinen Motor an jeder Spulenposition, um die Spannung basierend auf Echtzeit-Feedback aktiv zu erhöhen oder zu entfernen, was heute bei Linien üblich ist, die Querschnitte mit engen Toleranzen für Kabelbaumanwendungen in der Automobil- oder Luft- und Raumfahrtindustrie herstellen.
Inline-Qualitätsprüfungen, die Bediener während einer Produktionsschicht durchführen
In den meisten modernen Anlagen ist direkt nach dem Verseilkopf ein Lasermikrometer eingebaut, um den Außendurchmesser kontinuierlich zu erfassen, anstatt alle paar Minuten eine manuelle Probenahme durchzuführen. Dadurch werden Abweichungen im Querschnitt aufgefangen, bevor eine ganze Spule betroffen ist. Zu den typischen Kontrollpunkten während einer Schicht gehören die folgenden.
- Messung des Außendurchmessers, kontinuierlich protokolliert per Lasermessgerät
- Überprüfung der Verlegelänge anhand einer markierten Litze und einer physischen Linealkontrolle
- Visuelle Inspektion der Strangoberfläche auf Riefenspuren, die durch verschlissene Matrizen entstanden sind
- Widerstandsprobenahme pro 500-Meter-Abschnitt im Vergleich zum Zielwert Ohm pro km
- Überprüfen Sie die Spulenspannung, um ein gleichmäßiges Aufwickeln ohne Vogelnest sicherzustellen
Eine plötzliche Änderung der Schlaglänge auf halbem Weg einer Spule ist fast immer auf einen rutschenden Spillriemen oder eine ungleichmäßige Abwickelspannung einer der Spulen zurückzuführen. Beides sind schnelle Lösungen, die früher erkannt und nicht entdeckt werden, nachdem die Spule bereits aufgewickelt und an einen Kunden versandt wurde.
Häufige Querschnittsfehler und ihre Ursachen
| Beobachteter Defekt | Wahrscheinliche Grundursache | Typischer Fix |
|---|---|---|
| Ovaler Querschnitt | Ungleichmäßige Spulenrückspannung | Bremseinstellungen im gesamten Käfig neu ausbalancieren |
| Lockere, flockige Strähnenlage | Formwerkzeug verschlissen | Ersetzen Sie die Matrize zu den geplanten Zeiten |
| Durchmesser driftet in der Mitte der Spule | Durchrutschender Spillriemen | Riemen nachspannen oder ersetzen |
| Oberflächenkerben an Litzen | Ziehstein stromaufwärts abgenutzt | Ziehsteinsatz prüfen und austauschen |
| Inkonsistente Verdrillungssteigung bei Paaren | Verschlissenes Spindellager verursacht Vibrationen | Lager schmieren oder austauschen |
Automatisierung, SPS-Steuerung und Datenprotokollierung auf modernen Linien
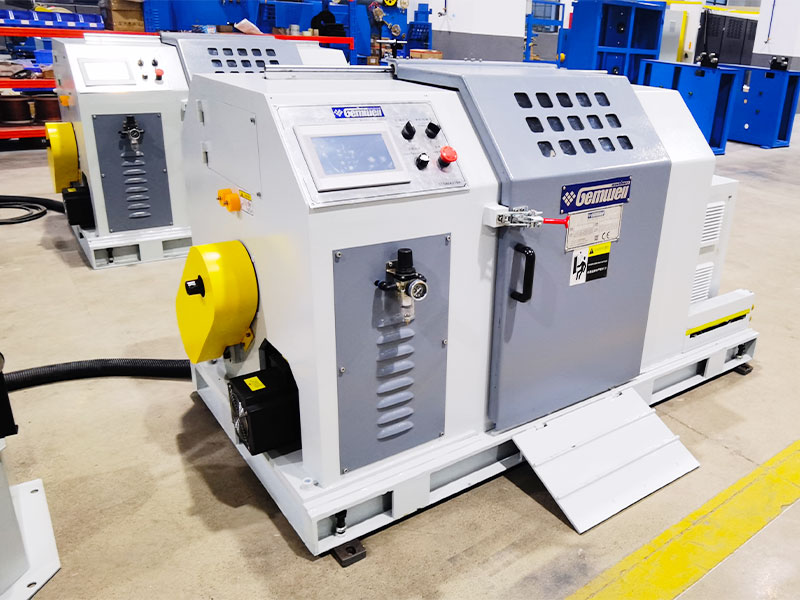
Neuere Maschineninstallationen zum Verseilen von Kupferdrähten mit Querschnitten laufen unter einer speicherprogrammierbaren Steuerung, die für jeden Produktcode ein Rezept speichert, das Schlaglänge, Spannungssollwerte und Windgeschwindigkeit zusammen in einer Datei abdeckt. Das Wechseln zwischen Produkten ist eine Frage des Ladens eines gespeicherten Rezepts, anstatt ein Dutzend Wählscheiben manuell zurückzusetzen, was die Umrüstzeit verkürzt und die Wahrscheinlichkeit eines Einrichtungsfehlers während des gesamten Laufs verringert.
Durch die an die SPS gekoppelte Datenprotokollierung wird außerdem ein rückverfolgbarer Datensatz für jede produzierte Spule erstellt, in dem Durchmessermesswerte, Laufgeschwindigkeit und etwaige Alarmereignisse mit einer Spulenseriennummer verknüpft werden. Diese Rückverfolgbarkeit ist immer dann wertvoll, wenn ein nachgelagerter Kunde ein Problem meldet, da das Produktionsteam das genaue Protokoll für diese Spule abrufen kann, anstatt sich auf den Speicher oder ein Papierlogbuch zu verlassen.
Industrieanwendungen für verseilte und verdrillte Kupferleiter
Verseilte Kupferleiter und verdrillte Leiterpaare kommen in einer Vielzahl von Branchen vor, und jede Anwendung legt unterschiedliche Prioritäten auf die Leistung der Querschnittsmaschine.
| Industrie | Priorität | Typischer Querschnitt |
|---|---|---|
| Kfz-Kabelbaum | Biegeermüdungsbeständigkeit | 0,35 bis 6 mm² |
| Daten- und Telekommunikationskabel | Konsistente Torsionssteigung | 24 bis 26 AWG pro Leiter |
| Gebäudestromkabel | Rundes, verdichtetes Profil | 6 bis 240 mm² |
| Robotik und Schleppkettenkabel | Hohe Lebensdauer bei flexiblen Zyklen | 0,14 bis 2,5 mm² |
| Kabel für erneuerbare Energien | Hohe Leitfähigkeit, Witterungsbeständigkeit | 4 bis 95 mm² |
Überlegungen zum Energieverbrauch und zur Linieneffizienz
Die rotierende Masse ist der größte Einzelfaktor für den Energieverbrauch einer Verseilungsanlage, da das Beschleunigen und Abbremsen eines beladenen Spulenkäfigs weitaus mehr Energie erfordert, als den Draht einfach mit konstanter Geschwindigkeit vorwärts zu ziehen. Rohrkonstruktionen, die weniger rotierende Masse tragen als ein vollständig starrer Rahmenkäfig, verbrauchen bei vergleichbaren Ausgangsraten im Allgemeinen deutlich weniger Strom pro Kilogramm fertigem Leiter.
Antriebe mit variabler Frequenz an Capstan- und Käfigmotoren ermöglichen es einer Linie, die Geschwindigkeit schrittweise zu erhöhen, anstatt direkt auf die volle Drehzahl zu springen. Dadurch werden sowohl mechanische Komponenten geschont als auch die Leistungsaufnahmespitzen geglättet, die sich andernfalls bei den Strombedarfsgebühren einer Anlage bemerkbar machen würden.
Wartungsgewohnheiten, die die Querschnittsgenauigkeit stabil halten
Eine Querschnittsdrift an einer Verseilmaschine wird selten durch einen dramatischen Fehler verursacht; Dabei handelt es sich in der Regel um die langsame Anhäufung kleinerer Verschleißstellen. Der häufigste Grund dafür ist die Abnutzung der Matrize, da eine abgenutzte Formmatrize dazu führt, dass sich das Strangbündel nach und nach etwas weiter als spezifiziert öffnet. Bediener, die die Werkzeugstunden protokollieren und die Formwerkzeuge nach einem festen Zeitplan austauschen, anstatt auf einen sichtbaren Defekt zu warten, berichten über ein ganzes Produktionsjahr von weitaus weniger außerhalb der Toleranz liegenden Spulen.
Auch die Lagerschmierung am rotierenden Käfig oder Rohr wirkt sich indirekt auf den Querschnitt aus. Ein trockenes oder verschlissenes Lager führt zu Vibrationen im Verdrehkopf, die sich eher in einer inkonsistenten Schlaglänge als in einem Durchmesserproblem bemerkbar machen. Daher sollte ein Techniker, der einer Durchmesserbeschwerde nachgeht, den Zustand des Lagers auch dann überprüfen, wenn der Durchmesser selbst auf dem Protokoll stabil aussieht.
Die Ausrichtung der Führungsrolle ist ein weiterer Punkt, der regelmäßig überprüft werden sollte, da eine leicht falsch ausgerichtete Führungsrolle einen leichten seitlichen Zug auf den Strangverlauf ausüben kann, der später nur bei genauer Betrachtung als ovaler Querschnitt sichtbar wird.
Auswahl zwischen Maschinentypen für eine neue Produktionslinie
Käufer, die eine Querschnittsmaschine zum Verseilen von Kupferdrähten mit einer Bündelmaschine oder einer Maschine zum Verdrillen von Aderpaaren vergleichen, sollten mit der Spezifikation des fertigen Produkts beginnen, nicht mit dem Gerätekatalog. Handelt es sich bei dem Ausgang um einen einzelnen Leiter von 6 mm² oder mehr, der für die Stromverteilung bestimmt ist, ist eine starre Rahmen- oder Rohrverseilmaschine mit Verdichtungsrollen die praktische Wahl. Handelt es sich bei dem Ausgang um ein Zweileiter-Kommunikationspaar, ist eine spezielle Adernpaar-Verdrillungsmaschine mit unabhängig programmierbarer Steigung pro Spindel erforderlich, da eine Verseilungsmaschine allein kein kontrolliertes verdrilltes Adernpaar aus vorisoliertem Draht herstellen kann.
Auch die Kompatibilität der Leitungsgeschwindigkeit zwischen Upstream- und Downstream-Geräten verdient Aufmerksamkeit. Ein Verseilkopf, der schneller läuft, als der nachgeschaltete Isolierungsextruder bewältigen kann, führt einfach zu einem Pufferschleifenproblem, sodass durch die Anpassung der Windengeschwindigkeiten in der gesamten Linie unnötige Spannungsspitzen vermieden werden, die den Querschnitt an der Verbindungsstelle zwischen den Maschinen verzerren.
Auch die Grundfläche und das zukünftige Produktsortiment sollten frühzeitig berücksichtigt werden. Die geringere Stellfläche einer Rohrmaschine eignet sich für Betriebe, in denen große Mengen an Schmalspuren verarbeitet werden, während eine starre Rahmenlinie mehr Flexibilität bietet, um im Laufe der Zeit eine größere Bandbreite an Querschnitten auf derselben Ausrüstung zu verarbeiten.
Häufig gestellte Fragen
Welche Querschnittstoleranz sollte eine Kupferverseilmaschine einhalten?
Die meisten Leiterkäufer geben eine Toleranz von ca. an plus oder minus 1 Prozent der Nennquerschnittsfläche, überprüft durch kontinuierliche Laser-Durchmessermessung während der Produktion und nicht nur durch Stichprobenkontrollen.
Ist eine Maschine zum Verdrillen von Adernpaaren dasselbe wie eine Maschine zum Bündeln von Litzen?
Nein. Eine Bündelmaschine verdrillt viele blanke Adern zu einem Leiter, während eine Aderpaar-Verdrillungsmaschine zwei bereits isolierte Leiter miteinander verdrillt, um ein symmetrisches Paar zu bilden, das in Daten- und Telekommunikationskabeln verwendet wird.
Warum verändert die Verdichtung den Außendurchmesser eines Litzenleiters?
Verdichtungswalzen pressen das runde Strangbündel unmittelbar nach dem Verdrehen in eine dichtere Form und beseitigen so Luftspalte zwischen den Strängen. Dadurch verringert sich der Außendurchmesser in der Regel um ca 8 bis 10 Prozent im Vergleich zu einem unverdichteten Bündel gleicher Querschnittsfläche.
Was verursacht nach der Verseilung einen ovalen statt runden Querschnitt?
Eine ungleichmäßige Gegenspannung über die Spulen hinweg, das Zurückfedern von zu wenig geglühtem Kupfer nach der Drehung oder ein verschlissener Formstempel sind die drei häufigsten Ursachen für einen unrunden fertigen Querschnitt.
Wie oft sollten Formwerkzeuge an einer Verseilungsanlage ausgetauscht werden?
Anstatt auf einen sichtbaren Defekt zu warten, sorgt ein fester Zeitplan für den Austausch der Matrizen pro Stunde dafür, dass die Querschnittstoleranz stabil bleibt und die allmähliche Erweiterung vermieden wird, die mit verschlissenen Matrizen einhergeht.
Warum unterscheidet sich die Verdrehungssteigung zwischen Paaren innerhalb desselben mehrpaarigen Kabels?
Wenn Sie jedem Paar eine leicht unterschiedliche Tonhöhe geben, verringert sich die Wahrscheinlichkeit, dass zwei Paare sich gegenseitig stören, da gleiche Tonhöhen zwischen benachbarten Paaren das Risiko von Übersprechen bei bestimmten Frequenzen erhöhen.
Was ist der Unterschied zwischen einer Reibungsbremse und einer Magnetpulverbremse?
Eine Reibungsbremse verwendet ein federbelastetes Polster gegen den Spulenflansch und muss beim Entleeren der Spule manuell neu eingestellt werden, während eine Magnetpartikelbremse automatisch einen eingestellten Spannungswert hält, unabhängig vom verbleibenden Draht auf der Spule.
 Verwandt Produkte











