 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was eine Drahtwickelmaschine leistet und warum sie wichtig ist
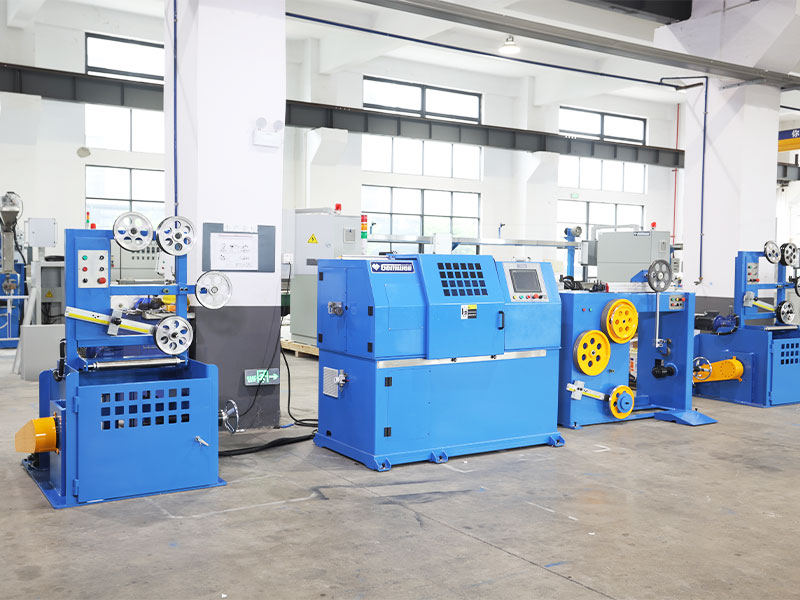
A Drahtwickelmaschine Nimmt geraden oder gespulten Draht und wickelt ihn mit hoher Geschwindigkeit zu gleichmäßigen, streng kontrollierten Spulen auf und schneidet, bindet oder bandagiert dann jede Spule, damit sie verpackt, versendet oder direkt dem nächsten Prozessschritt zugeführt werden kann. Die Kurzfassung: Wenn eine Fabrik einen einheitlichen Spulendurchmesser, eine wiederholbare Windungszahl und saubere Spulenenden ohne Knicke oder Überlappungen benötigt, ist dies die Maschine, die das erledigt, und sie mit einer zu koppeln Drahtbandiermaschine Unmittelbar danach schließt der Wickelkopf den Kreislauf zwischen Wickeln und Verpacken in einer einzigen durchgehenden Linie.
Drahtproduzenten, Kabelmontagewerkstätten, Federhersteller und Fabriken für Schweißzusätze verlassen sich alle auf diese Ausrüstung, da das manuelle Aufwickeln langsam, inkonsistent und arbeitsintensiv ist. Ein Arbeiter, der von Hand wickelt, kann je nach Drahtdurchmesser 40 bis 60 Spulen pro Schicht produzieren; Eine automatische Wickelmaschine der Mittelklasse, die mit 300 bis 800 U/min am Aufwickelkopf läuft, kann im gleichen Zeitraum 400 bis 1.200 Spulen herstellen, wobei die Maßtoleranz von Spule zu Spule wesentlich geringer ist.
Abgesehen von der Rohproduktion ist die Varianz der tiefere Grund dafür, dass Pflanzen das manuelle Aufwickeln ersetzen. Wenn eine Person Draht von Hand aufwickelt, verändern sich Windungsabstand, Spannung und endgültiger Spulendurchmesser geringfügig von Spule zu Spule und noch mehr von Bediener zu Bediener über Schicht hinweg. Diese Abweichung zeigt sich später in Form von Vorschubproblemen an einem Schweißroboter, verhedderten Abläufen an einem Nagelkopf oder Spulen, die Kunden wegen ungleichmäßiger Wicklung zurückweisen. Eine ordnungsgemäß eingerichtete Wickelmaschine beseitigt den größten Teil dieser Abweichungen, da Spannung, Geschwindigkeit und Windungszahl bei jedem einzelnen Zyklus von denselben Sensoren und Einstellungen gesteuert werden.
Der Rest dieses Leitfadens geht durch Maschinentypen, wie eine Drahtwickelmaschine und eine Drahtbandwickelmaschine zusammenarbeiten, die Komponenten, die Käufer vor der Bestellung prüfen sollten, wie sich die Maschine bei gängigen Drahtmaterialien unterschiedlich verhält, ein vollständiger Rundgang durch einen Produktionszyklus vom Rohdraht bis zur fertigen Bandspule, Wartungsgewohnheiten, die tatsächlich die Lebensdauer verlängern, Überlegungen zur Beschaffung und Werksbewertung, häufige Kauffehler und die Fragen, die am häufigsten von Anlageningenieuren bei der Bewertung neuer Geräte gestellt werden 2026.
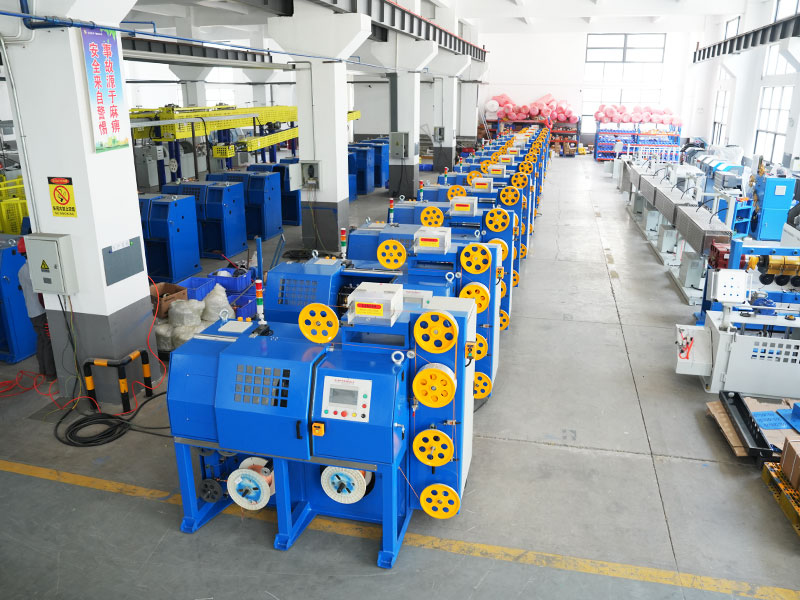
Die wichtigsten Arten von Drahtwickelmaschinen auf dem Markt
Wickelgeräte gibt es nicht für alle Fälle. Die Drahtstärke, die Materialhärte, das Spulengewichtsziel und die nachgelagerte Verpackungsmethode veranlassen Käufer zu einer anderen Konfiguration. Nachfolgend sind die Kategorien aufgeführt, die den Großteil der heute in Draht-, Kabel- und Federproduktionsanlagen installierten Maschinen abdecken.
Horizontale Ringwickler
Diese wickeln den Draht um einen rotierenden Arm oder Spinner, während der Draht von einer festen Achse zugeführt wird, wodurch ringförmige Spulen entstehen, die flach liegen. Sie sind die Standardwahl für Schweißdraht, Zaundraht und allgemeinen Weichstahldraht, bei dem das Spulengewicht zwischen 15 kg und über 1.000 kg pro Spule liegt. Horizontalwickler zeichnen sich durch einen niedrigen Schwerpunkt aus, der die Maschine auch bei höheren Spindeldrehzahlen stabil hält. Da die Spule während des Wickelns flach aufliegt, sorgt die Schwerkraft dafür, dass sich der Draht gleichmäßig an seinen Platz legt, was einer der Gründe dafür ist, dass diese Anordnung nach wie vor die häufigste Wahl für stärkere Drähte ist.
Vertikale Trommel- oder Korbwickler
Der Draht wird in einem rotierenden Korb oder Fass in Form einer Acht oder gleichmäßigen Windung eingelegt, was bei feineren Drähten zur Herstellung von Federn, Nageldrähten oder Kupfer- und Aluminiumleiterdrähten zum Weiterziehen üblich ist. Diese Anordnung führt tendenziell zu einer Reduzierung der Drahtverdrehung und der Torsionsspannung im Vergleich zur Rolle-zu-Rolle-Wickelung, was wichtig ist, da verdrillter Draht zu ungleichmäßigem Verschleiß der Ziehsteine und ungleichmäßiger Oberflächenbeschaffenheit bei weichen Metallen führen kann.
Präzisions-Lagenwickler
Lagenwickler werden dort eingesetzt, wo jede Windung genau neben der vorherigen liegen muss. Sie kommen häufig bei Lackdrähten, Schweißdrähten für Roboterzuführsysteme und allen Spulen vor, die sich später abwickeln müssen, ohne sich zu verheddern. Ein Quermechanismus bewegt sich synchron zur Spindeldrehung hin und her, und die Steigungsgenauigkeit liegt häufig bei 0,1 bis 0,3 Millimetern. Diese enge Toleranz ermöglicht es einer Roboterschweißzelle, stundenlang ununterbrochen Draht zu ziehen, ohne dass ein einziger Haken den Schweißzyklus unterbricht.
Kombinierte Wickel- und Klebeanlagen
Anstatt das Aufwickeln und Verpacken in zwei separaten Stationen durchzuführen, installieren viele Werke jetzt eine Kombinationslinie, bei der die Aufwickelmaschine direkt in eine Drahtbandiermaschine oder einen Umreifungskopf mündet. Dadurch entfällt die manuelle Handhabung zwischen den beiden Schritten und wird schnell zur Standardkonfiguration für Schweißdraht- und MIG-Drahtvorgänge mit mittlerem bis hohem Volumen, da dadurch auch Bodenfläche frei wird, die sonst für einen Pufferförderer zwischen zwei separaten Maschinen benötigt würde.
Rotierende Flyer-Wickler
Ein Flyerarm dreht sich um eine stationäre Spule oder einen stationären Dorn und legt den Draht ab, während der Aufnahmepunkt fest bleibt. Dieses Design eignet sich für Hochgeschwindigkeitsanwendungen mit kleinerem Durchmesser, bei denen der Draht selbst zu empfindlich ist, um durch einen Spinnring gezogen zu werden, wie z. B. feiner Kupferdraht oder beschichteter Draht, bei denen der Oberflächenabrieb auf ein Minimum beschränkt werden muss.
Doppelkopf- oder Doppelspindelwickler
Zwei Wickelköpfe laufen parallel oder abwechselnd auf demselben Grundrahmen, sodass ein Kopf ein fertiges Coil entladen kann, während der andere weiter wickelt, wodurch die Totzeit zwischen den Zyklen nahezu Null wird. Diese Konfiguration kommt häufig in Werken vor, in denen täglich ein hohes Volumen herrscht, wo bereits wenige Sekunden Ausfallzeit pro Zyklus zu einem erheblichen Produktionsverlust über eine ganze Schicht führen.
Drahtwickelmaschine versus Drahtbandiermaschine: Wo jede einzelne passt
Diese beiden Maschinen werden oft verwechselt, weil sie in der Produktion normalerweise direkt nebeneinander stehen, aber sie lösen unterschiedliche Probleme.
Drahtwickelmaschine
Formt den Draht zu einer Spule, kontrolliert die Windungszahl und den Spulendurchmesser und bestimmt das endgültige Spulengewicht. Seine Hauptaufgabe ist das Formen und Messen, nicht das Sichern. Alles über die innere Geometrie der Spule, wie eng sie gewickelt ist, wie gleichmäßig die Schichten gestapelt sind und wie sauber die Start- und Endpunkte sind, stammt aus dieser Phase.
Drahtbandiermaschine
Wickelt Klebeband oder in einigen Fällen Kunststoffband an zwei oder mehr Punkten um die fertige Spule, damit die Spule während der Handhabung, Lagerung und des Transports ihre Form behält. Ohne diesen Schritt kann eine Spule aus Federstahl oder Schweißdraht aufspringen und sich verheddern, sobald sie die Maschine verlässt. Bei der Taping-Phase geht es lediglich darum, die vom Wickler bereits erstellte Form beizubehalten, und nicht darum, eine schlecht gewickelte Spule zu korrigieren.
Bei einer effizienten Anordnung wird das Coil vom Wickelkopf auf einen Drehtisch oder ein Förderband übertragen, wo die Bandwickeleinheit um das Coil herumfährt, das Band an der programmierten Anzahl von Punkten anbringt und das fertige, bandumwickelte Coil auf ein Abtransportband abgibt. Anlagen, die den Bandwickelschritt überspringen und sich auf das Handbinden verlassen, berichten von einer etwa drei- bis fünfmal längeren Zykluszeit pro Spule und deutlich mehr Ausschuss von Spulen, die sich lösen, bevor sie den Kunden erreichen.
Es hilft auch, Fehlermodi separat zu betrachten. Ein Wickelproblem zeigt sich als ovale, lockere oder überlappende Spirale direkt vom Kopf. Ein Klebebandproblem zeigt sich später, oft nachdem die Spule bereits einige Handhabungsschritte durchlaufen hat, als Klebeband, das verrutscht, gerissen ist oder die Spule nicht mehr festhält. Durch die Diagnose, welche Phase eine Kundenbeschwerde verursacht hat, wird in der Werkstatt viel Zeit für die Fehlerbehebung eingespart.
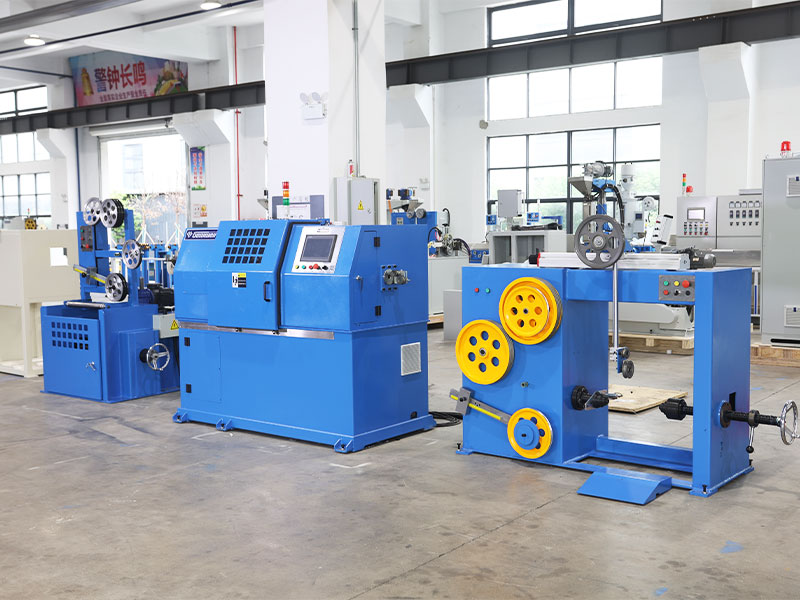
Kernkomponenten und was Sie vor dem Kauf überprüfen sollten
Jede Drahtwickelmaschine, unabhängig von der Marke, basiert auf denselben Subsystemen. Zu wissen, was jeder einzelne dazu beiträgt, hilft einem Käufer, ein Datenblatt richtig zu lesen, anstatt nur Schlagzeilen-Geschwindigkeitszahlen zu vergleichen.
| Subsystem | Kleine Pflicht | Mittlere Belastung | Robust |
|---|---|---|---|
| Drahtdurchmesserbereich | 0,2 bis 1,6 mm | 1,6 bis 6,0 mm | 6,0 bis 16 mm |
| Spulengewichtskapazität | Bis 25 kg | 25 bis 250 kg | 250 bis 1.200 kg |
| Spindelgeschwindigkeit | Bis zu 1.200 U/min | 300 bis 800 U/min | 80 bis 300 U/min |
| Antriebstyp | Wechselstrommotor mit Wechselrichter | Servomotor | Servo mit Getriebeuntersetzung |
| Typische Umstellungszeit | 5 bis 10 Minuten | 10 bis 25 Minuten | 20 bis 45 Minuten |
Vorschub- und Spannungskontrolle
Ein Tänzerarm, ein pneumatischer Spanner oder ein Kraftmesssystem mit geschlossenem Regelkreis sorgen dafür, dass der Draht in den Wickelkopf mit einer konstanten, kontrollierbaren Spannung zugeführt wird. Ungleichmäßige Spannung ist die häufigste Ursache für lockere oder ovale Spulen, daher verdient diese Komponente mehr Aufmerksamkeit, als die meisten Käufer ihr bei der Auswahl der Ausrüstung schenken. Bei High-End-Maschinen meldet der Spanner Live-Feedback an das Bedienfeld, sodass der Bediener einen Spannungstrend erkennen kann, bevor er sich in eine Ausschussspule verwandelt, anstatt das Problem erst im Nachhinein zu entdecken.
Wickelkopf oder Spinner
Dabei handelt es sich um das rotierende Element, das den Draht tatsächlich zu einem Ring oder einer Schicht formt. Der Kopfdurchmesser ist normalerweise über einen definierten Bereich einstellbar, sodass eine Maschine mehrere Spulengrößen verarbeiten kann, ohne dass ein vollständiger Werkzeugwechsel erforderlich ist. Die Lagerqualität in dieser Baugruppe hat einen großen Einfluss auf den Geräuschpegel und die langfristigen Wartungskosten, da sie kontinuierlich mit der vollen Nenngeschwindigkeit der Maschine läuft.
Zählen und Längenmessung
Ein Encoderrad oder ein optischer Zähler verfolgt die Drehungen oder die lineare Länge, sodass die Maschine genau das Zielgewicht oder die Ziellänge schneidet. Moderne Steuerungen halten die Längengenauigkeit bei gut gewarteten Geräten innerhalb von 0,5 Prozent. Diese Messung fließt auch direkt in die Berechnung des Spulengewichts ein, was für Betriebe wichtig ist, die Draht nach Gewicht verkaufen und eine ständige Überfüllung der Spulen vermeiden müssen.
Schneiden und Auswerfen
Sobald die Zielanzahl erreicht ist, schneidet eine pneumatische oder hydraulische Schere den Draht ab und ein Auswerferarm oder eine Kippvorrichtung schiebt die fertige Spule zur nächsten Station, häufig einer Drahtbandiermaschine. Ein sauberer, gratfreier Schnitt ist wichtiger als es klingt, denn ein ausgefranstes Drahtende kann beim Stapeln am nächsten Coil hängen bleiben oder sich beim Wickeln an der Verpackungsfolie verfangen.
Bedienfeld und Rezeptspeicher
Über die Mensch-Maschine-Schnittstelle legt der Bediener den Drahtdurchmesser, das gewünschte Spulengewicht oder die Windungszahl, die Spindelgeschwindigkeit und die Spannungsziele fest. Maschinen mit Rezepturspeicher ermöglichen es einer Anlage, einen vollständigen Parametersatz für jedes Produkt zu speichern und ihn in Sekundenschnelle abzurufen, anstatt jeden Wert bei jedem Wechsel manuell neu einzugeben, was eine der größten stillen Zeitersparnisse in einer Anlage mit mehreren Produkten darstellt.
Wie sich das Wickelverhalten bei gängigen Drahtmaterialien ändert
Dieselbe Wickelmaschine kann sich je nachdem, welches Material durch sie läuft, ganz unterschiedlich verhalten, und Käufer, die dies übersehen, jagen letztendlich Qualitätsproblemen hinterher, bei denen es sich in Wirklichkeit um Materialunterschiede und nicht um Maschinenfehler handelt.
Weichstahl und Schweißdraht
Ziemlich fehlerverzeihend beim Aufwickeln, da es seine Form gut behält, aber schwererer Stahl erfordert eine stärkere Spannung und eine stabilere Anordnung des Wickelkopflagers, um eine Durchbiegung bei hoher Geschwindigkeit zu vermeiden.
Leiterdraht aus Kupfer und Aluminium
Weicher und anfälliger für Oberflächenmarkierungen, daher muss die Spannung geringer sein und Führungsrollen profitieren von einer glatteren, oft beschichteten Kontaktoberfläche, um ein Abrieb der Oberfläche zu vermeiden.
Federstahl
Eine hohe Rückfederungstendenz bedeutet, dass sich die Spule öffnen möchte, sobald die Spannung nachlässt. Genau aus diesem Grund ist der Schritt des Aufwickelns für dieses Material so wichtig und die Anzahl der Aufwickelpunkte ist bei Federdraht normalerweise höher als bei weicheren Metallen.
Edelstahldraht
Eine höhere Härte erhöht mit der Zeit den Verschleiß der Führungsrollen und des Schneidscherenmessers, sodass Anlagen, in denen viel Edelstahl verarbeitet wird, Verschleißteile in der Regel in einem kürzeren Zyklus ersetzen als Anlagen, in denen überwiegend Weichstahl verarbeitet wird.
Beschichteter oder isolierter Draht
Emaille- oder Kunststoffbeschichtungen können durch übermäßige Spannung oder raue Führungsoberflächen beschädigt werden. Daher laufen diese Materialien normalerweise mit reduzierter Spannung, wobei besonderes Augenmerk darauf gelegt wird, die Führungsrollen sauber und frei von eingebetteten Rückständen zu halten.
Ein vollständiger Produktionszyklus, Schritt für Schritt
Das Verständnis des tatsächlichen Ablaufs, den eine Spule durchläuft, hilft einem Käufer, bei einem Werksbesuch oder einer Gerätevorführung gezieltere Fragen zu stellen, da jeder Schritt ein Ort ist, an dem Qualität gewonnen oder verloren werden kann.
- Rohdraht wird von einer Vorratsspule oder einer Ziehlinie abgewickelt und durchläuft eine erste Richtmaschine, um eventuelle Krümmungen aus der vorgelagerten Verarbeitung zu entfernen.
- Der Draht gelangt in das Spannsystem, wo ein Tänzerarm oder eine Kraftmessdose einen gleichmäßigen Zug aufrechterhält, während er dem Wickelkopf zugeführt wird.
- Der Wickelkopf oder Spinner beginnt mit dem Wickeln, geführt durch den Quermechanismus, wenn es sich bei der Maschine um eine Präzisionslagenwickelmaschine handelt, oder durch die natürliche Rotationsbahn, wenn es sich um eine Ringwickelmaschine handelt.
- Ein Encoder zählt Umdrehungen oder misst kontinuierlich die Länge anhand des auf dem Bedienfeld eingestellten Ziels.
- Sobald das Ziel erreicht ist, gibt die Maschine ein Signal an die Schneidschere, die den Draht an der programmierten Stelle sauber durchtrennt.
- Ein Auswerferarm, eine Kippwiege oder ein Förderbandtransport bewegen die fertige Spule vom Kopf zur nächsten Station.
- Wenn eine Drahtbandiermaschine integriert ist, bewegt sich die Spule in das Bandierkarussell, wo das Band an zwei bis vier Punkten am Umfang angebracht wird.
- Das fertige, banderolierte Coil wird zum Wiegen, Etikettieren und Bereitstellen für die Verpackung oder den Versand auf ein Abtransportband transportiert.
Jedes schwache Glied in dieser Kette, sei es ein verschlissener Spanner, ein stumpfes Schneidmesser oder ein falsch ausgerichtetes Bandkarussell, zeigt sich in der Regel mehrere Schritte später als Qualitätsbeanstandung. Aus diesem Grund lösen Werke, die von Schritt eins an systematisch Fehler beheben, Probleme schneller als Werke, die direkt mit der Einstellung der letzten Maschine in der Linie beginnen.
So wählen Sie die richtige Drahtwickelmaschine für Ihre Linie aus
Die folgende Checkliste spiegelt die Fragen wider, die eine Kaufentscheidung tatsächlich ändern, basierend auf den technischen Kriterien, die die meisten Beschaffungsteams bei der Spezifikation neuer Wickelgeräte berücksichtigen.
- Bestätigen Sie den gesamten Drahtdurchmesserbereich, den Sie heute betreiben, und überall dort, wo Sie in den nächsten zwei bis drei Jahren eine Expansion erwarten, und nicht nur den aktuellen Bestseller.
- Passen Sie die Coil-Gewichtsausgabe an Ihren Verpackungs- und Versandstandard an. Eine Maschine, die das Zielgewicht sogar um 2 Prozent überschreitet, erhöht die realen Materialkosten über ein ganzes Produktionsjahr hinweg.
- Prüfen Sie, ob die Maschine direkt mit einer Bandwickelmaschine auf demselben Grundrahmen gekoppelt werden kann oder ob ein separates Förderband und zusätzliche Stellfläche erforderlich sind.
- Fragen Sie nach der Umstellungszeit zwischen den Spulengrößen. Einige Maschinen benötigen 5 Minuten, andere 45, und dieser Unterschied macht sich in einer Anlage mit mehreren Produkten schnell bemerkbar.
- Überprüfen Sie die Sprachoptionen des Bedienfelds und prüfen Sie, ob die Rezeptspeicherung es einem Bediener ermöglicht, einen gespeicherten Auftrag abzurufen, anstatt Parameter manuell erneut einzugeben.
- Überprüfen Sie, welche Ersatzteile lokal vorrätig sind und welche importiert werden müssen, da Wickelkopflager und Spannungssensoren die Teile sind, die am schnellsten verschleißen.
- Fragen Sie nach der Leistung der Maschine bei der gesamten Palette der von Ihnen verarbeiteten Materialien und nicht nur nach der Probe, die der Lieferant in einem Demonstrationsvideo verwendet.
- Achten Sie auf die Grundfläche, einschließlich der Einlaufricht- und Auslaufband- oder Förderabschnitte, nicht nur auf den Wickelkopf selbst, da der Platzbedarf bei der Planung oft unterschätzt wird.
- Erkundigen Sie sich nach dem Geräuschpegel und den Vibrationen bei voller Nenngeschwindigkeit, wenn die Maschine in der Nähe anderer Präzisionsgeräte oder in einem gemeinsam genutzten Arbeitsbereich betrieben wird.
Integration einer Drahtbandiermaschine in eine Wickellinie
Eine gut abgestimmte Wickel- und Bandwickelkombination wird weniger an der Höchstgeschwindigkeit als vielmehr daran gemessen, wie wenige Spulen aufgrund loser Wicklungen, außermittiger Bandplatzierung oder Band, das das abgeschnittene Drahtende überlappt, aussortiert werden.
Die meisten Drahtbandwickelmaschinen bewegen sich auf einem rotierenden Karussell oder einem Satz angetriebener Rollen um die Spule herum und bringen an jedem von zwei bis vier Punkten um den Spulenumfang zwei bis vier Bandwicklungen an. Die Anzahl der Taping-Punkte hängt vom Spulendurchmesser und der Drahtsteifigkeit ab; Eine steifere, schwerere Spule benötigt normalerweise vier Punkte, um geschlossen zu bleiben, während eine leichtere Spule mit zwei Punkten halten kann.
Wenn Sie eine kombinierte Linie spezifizieren, bitten Sie den Lieferanten, eine Musterspule von Ihrem tatsächlichen Draht und nicht von einer Demospule zu verwenden, da die Drahtoberflächenbeschaffenheit und das Rückfederungsverhalten die Art und Weise beeinflussen, wie das Band gespannt werden muss. Ein üblicher Ausgangspunkt ist eine Bandüberlappung von etwa 30 bis 50 Prozent pro Umwicklung, die dann basierend auf dem Verhalten der Spule bei Transporttests angepasst wird.
Auch die Bandbreite und die Art des Klebers spielen eine größere Rolle, als viele Käufer erwarten. Ein schmaleres Klebeband lässt sich schneller auftragen, erfordert aber möglicherweise mehr Wicklungen, um eine schwerere Spule geschlossen zu halten, während ein breiteres Klebeband die Spulenoberfläche in weniger Durchgängen bedeckt, aber die Materialkosten pro Spule erhöht. Die Klebekraft sollte auf die erwartete Lagerdauer und die Handhabungsbedingungen der Spule abgestimmt sein, da ein Band, das in einem klimatisierten Lager gut funktioniert, möglicherweise nicht so gut auf einem Versandweg im Freien oder bei hoher Luftfeuchtigkeit hält.
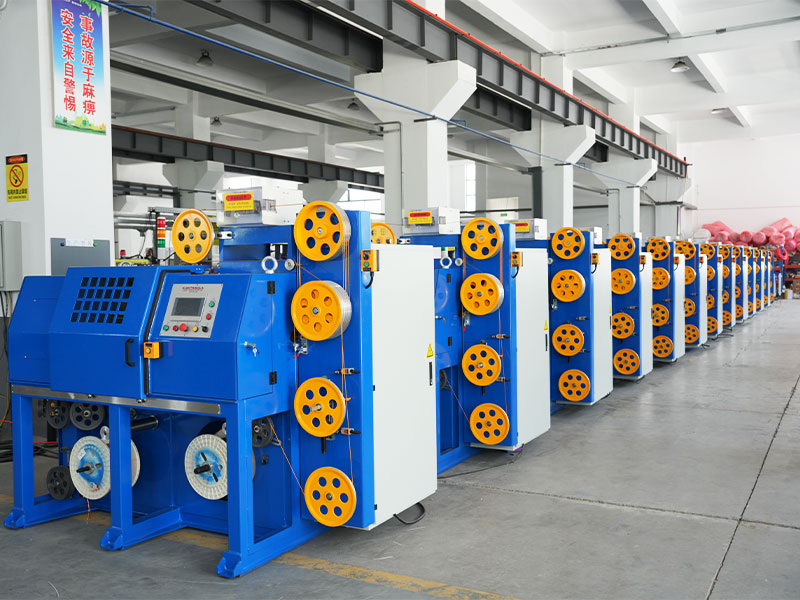
Branchen, die täglich auf Drahtwickelgeräte angewiesen sind
Schweißzusatzstoffe
MIG-Draht, Unterpulverdraht und Fülldraht werden alle als Bandspulen, Fässer oder Spulen geliefert, und die Spulenkonsistenz hat direkten Einfluss darauf, wie reibungslos der Draht durch einen Schweißbrenner geführt wird.
Federherstellung
Roher Federdraht kommt vorgewickelt zur Lagerung und zum Transport an, bevor er einen separaten Federformprozess durchläuft, sodass durch die Gleichmäßigkeit der Spule Vorschubstaus an der Formmaschine vermieden werden.
Zaun- und Baudraht
Stacheldraht-, Verbindungsdraht- und Bewehrungsdrahtspulen werden in großen Mengen hergestellt, wobei der Schwerpunkt auf der Genauigkeit des Spulengewichts liegt, um die Kosten bei geringen Margen zu kontrollieren.
Kabel und Leiterdraht
Kupfer- und Aluminiumleiterdrähte werden zwischen den Ziehdurchgängen aufgewickelt, wobei eine schonende Handhabung wichtig ist, um Oberflächenriefen zu vermeiden, die die Leitfähigkeit auf der gesamten Linie beeinträchtigen würden.
Befestigungselement und Nageldraht
Hochgeschwindigkeits-Nagelherstellungslinien ziehen direkt von den Coils, daher muss das Coil-Ablaufverhalten gleichmäßig genug sein, damit der nachgeschaltete Header nicht blockiert.
Drahtgeflecht und Netze
Die Spulen werden direkt in die Maschenweb- oder Schweißanlage geleitet, wo die Maßhaltigkeit ein Abdriften des Maschenmusters während eines Produktionslaufs verhindert.
Komponenten für die Automobilverkabelung
Drähte mit kleinerem Durchmesser, die bei der Herstellung von Kabelbäumen für die Automobilindustrie verwendet werden, profitieren von der präzisen Lagenwicklung, da sich die verwickelte Abwicklung direkt in langsameren Geschwindigkeiten der Kabelbaummontagelinie niederschlägt.
Landwirtschaftliche Drahtprodukte
Ballenpressdraht und allgemeiner landwirtschaftlicher Bindedraht werden in großen Mengen hergestellt, wobei die Konsistenz der Spulengewichte Landwirten und Händlern hilft, den Einsatz ohne Rätselraten zu planen.
Herstellung von Elektroden und Zusatzwerkstoffen
Bei Zusatzdrähten mit feinem Durchmesser für Spezialschweißprozesse kommt es in hohem Maße auf enge Wickeltoleranzen an, da selbst kleine Spannungsschwankungen die Lichtbogenstabilität während des Einsatzes beeinträchtigen.
Wartungsgewohnheiten, die die Lebensdauer der Maschine verlängern
Täglich
Wischen Sie den Wickelkopf ab und prüfen Sie, ob sich Drahtreste in den Führungsrollen befinden. Die Ansammlung feiner Metallspäne ist die häufigste Ursache für Oberflächenkratzer am fertigen Coil.
Wöchentlich
Überprüfen Sie die Spannungssensoren und die Drehpunkte des Tänzerarms auf reibungslose Bewegung und stellen Sie sicher, dass die pneumatische Schneidschere immer noch einen sauberen Schnitt ohne Grate erzeugt.
Monatlich
Schmieren Sie die Spindellager gemäß dem Zeitplan des Herstellers, überprüfen Sie die Spannung des Antriebsriemens und lassen Sie eine Kalibrierungsspule erneut laufen, um sicherzustellen, dass die Windungszahl und die Längenmessung noch innerhalb der Toleranz liegen.
Vierteljährlich
Überprüfen Sie die Ausrichtung zwischen dem Wickelkopf und dem Abtransportband oder der Zuführung zur Drahtbandwickelmaschine, da selbst ein kleiner Versatz dazu führt, dass sich die Spulen verklemmen oder das Band außermittig landet.
Jährlich
Lassen Sie eine vollständige Inspektion der Antriebsmotorwicklungen, des Zustands des Getriebeöls und der Encodergenauigkeit durchführen, da sich diese Komponenten langsam verschlechtern und leicht übersehen werden, bis die Ausgangsqualität bereits nachgelassen hat.
Wenn Sie ein einfaches Wartungsprotokoll für jede Maschine führen, anstatt sich auf den Speicher zu verlassen, können Sie einen langsamen Leistungsabfall viel einfacher erkennen, bevor er zu einem ungeplanten Stillstand führt. Viele Werke stellen fest, dass eine ausgedruckte Checkliste in der Nähe der Maschine, die beim Schichtwechsel abgehakt wird, kleine Probleme Tage oder Wochen erkennt, bevor sie sonst als Qualitätsbeanstandung auftauchen würden.
Behebung häufiger Probleme mit Drahtwickelmaschinen
| Symptom | Wahrscheinliche Ursache | Erste Lösung zum Ausprobieren |
|---|---|---|
| Die Spule kommt locker oder oval heraus | Ungleichmäßige Drahtspannung | Kalibrieren Sie den Tänzerarm oder den Spannungssensor neu |
| Spulengewicht weicht vom Ziel ab | Geberrad verschlissen oder durchrutscht | Reinigen und überprüfen Sie die Kontaktfläche des Messrads |
| Drahtkratzer oder Oberflächenspuren | Rückstände in den Führungsrollen oder falsch ausgerichtete Matrizen | Reinigen Sie die Rollen und überprüfen Sie die Ausrichtung der Matrizen |
| Die Bandwicklungen landen außermittig auf der Spule | Fehlausrichtung zwischen dem Ausgang des Haspels und dem Eingang der Drahtbandiermaschine | Überprüfen Sie die Ausrichtung des Förderers oder Drehtellers erneut |
| Die Maschine bleibt mitten im Zyklus stehen | Überlasteter Antriebsmotor oder verklemmte Schneidschere | Reduzieren Sie die Last und prüfen Sie das Schermesser auf Grate oder Ablagerungen |
| Der Draht springt oder springt beim Aufwickeln | Verschlissene Führungsrollenlager oder Riemenschlupf | Überprüfen und ersetzen Sie verschlissene Führungsrollenlager |
| Spulenlagen kreuzen oder überlappen sich ungleichmäßig | Der Traversenmechanismus ist nicht mit der Spindelgeschwindigkeit synchronisiert | Kalibrieren Sie den Verfahrzeitpunkt anhand der Spindeldrehung neu |
Was sich derzeit in der Drahtwickeltechnologie ändert
Käufer fragen auch immer häufiger nach Schnellwechselwerkzeugen, die es einer Maschine ermöglichen, einen größeren Bereich von Drahtdurchmessern ohne langwierige mechanische Umrüstung abzudecken, da kleinere Chargen und häufigere Produktwechsel in der Draht- und Kabelherstellung immer üblicher geworden sind.
Die Datenkonnektivität ist ein weiterer Bereich, der sich stetig verändert. Anstelle eines eigenständigen Bedienfelds protokollieren neuere Maschinen zunehmend Spulenanzahl, Zykluszeit und Spannungstrenddaten in einem gemeinsamen Anlagennetzwerk, sodass ein Wartungsteam einen langsam wandernden Sensor an mehreren Maschinen gleichzeitig erkennen kann, anstatt darauf zu warten, dass jede Maschine einzeln einen Fehler meldet. Diese Art der Sichtbarkeit wird zu einem Unterscheidungsmerkmal zwischen Anbietern, selbst wenn die mechanische Kernwickelleistung ähnlich ist.
Der Energieverbrauch während der Leerlaufzeit wird ebenfalls stärker berücksichtigt, da Servosysteme zwischen den Zyklen in einen Haltezustand mit geringer Leistung wechseln können, anstatt den Antriebsmotor kontinuierlich laufen zu lassen, was sich bei einer Linie mit mehreren Maschinen und längeren Schichten summiert.
Manuelles, halbautomatisches und vollautomatisches Aufwickeln im Vergleich
| Konfiguration | Ca. Leistung pro Schicht | Betreiberanforderung |
|---|---|---|
| Manuelles Aufwickeln | 40 bis 60 Spulen | 1 Vollzeitmitarbeiter pro Station |
| Halbautomatischer Haspel | 150 bis 400 Spulen | 1 Bediener, Teilzeitbetreuung |
| Vollautomatische Wickel- und Klebebandanlage | 400 bis 1.200 Spulen | 1 Bediener überwacht mehrere Maschinen |
Der Unterschied zwischen Halbautomatik und Vollautomatik hängt oft davon ab, wie viel Aufmerksamkeit der Bediener beim Bandagieren und Auswerfen noch benötigt. Bei einer halbautomatischen Linie muss in der Regel eine Person den Schritt des Aufklebens manuell auslösen oder unterstützen, während eine vollautomatische Linie diesen Übergang ohne Bedienereingriffe übernimmt, sodass diese Person zwei oder drei Maschinen gleichzeitig überwachen kann, anstatt an einer einzelnen Station zu stehen.
Bewertung eines Lieferanten oder einer Fabrik vor der Bestellung
Da die meisten Wickelmaschinen als Investitionsgüter bestellt werden, die über Jahre hinweg laufen sollen, ist die Bewertung des Lieferanten ebenso wichtig wie die Bewertung des Maschinenspezifikationsblatts.
Fordern Sie einen Live-Testlauf an
Ein Video- oder persönlicher Test mit Ihrem tatsächlichen Drahtmuster verrät weit mehr als eine Katalogspezifikation, da sich das Wickelverhalten je nach Materialhärte, Oberflächenbeschichtung und sogar dem spezifischen Lieferanten Ihres Rohdrahts ändert.
Überprüfen Sie die Lieferzeit für Ersatzteile
Fragen Sie direkt nach, wie lange es dauert, einen Ersatz-Spannungssensor, ein Wickelkopflager oder ein Schneidscherenmesser zu erhalten, und ob der Lieferant gängige Verschleißteile vor Ort auf Lager hat, anstatt sie auf Anfrage aus dem Ausland zu versenden.
Bestätigen Sie die Kundendienststruktur
Verstehen Sie, ob technischer Support per Videoanruf verfügbar ist, ob ein Techniker bei Bedarf vor Ort sein kann und mit welcher Reaktionszeit Sie rechnen müssen, wenn die Maschine mitten in der Produktion ausfällt.
Überprüfen Sie frühere Installationen in ähnlichen Anwendungen
Ein Lieferant mit mehreren vorhandenen Installationen in Ihrem speziellen Drahttyp- und Spulengewichtsbereich ist im Allgemeinen eine sicherere Wahl als einer, dessen Erfahrung sich auf eine ganz andere Produktkategorie konzentriert.
Häufige Fehler, die Käufer bei der Spezifikation einer Wickelmaschine machen
- Dimensionierung der Maschine nur für den derzeit meistverkauften Drahtdurchmesser und nicht für den gesamten Bereich, den die Anlage tatsächlich das ganze Jahr über betreibt.
- Unterschätzen Sie den Platzbedarf, indem Sie nur die Grundfläche des Wickelkopfes messen und die Abschnitte zum Richten des Einlaufs und zum Bandieren am Auslauf vergessen.
- Die Wahl der höchsten Nenngeschwindigkeit als Hauptentscheidungsfaktor, während die Umrüstzeit außer Acht gelassen wird, die in einer Anlage mit mehreren Produkten oft wichtiger ist.
- Überspringen Sie einen Probelauf mit dem tatsächlichen Draht der Anlage und verlassen Sie sich nur auf das Demonstrationsvideo eines Lieferanten, in dem ein anderes Material verwendet wird.
- Die Ersatzteilverfügbarkeit außer Acht lassen, bis die Maschine bereits installiert ist und ein Verschleißteil zum ersten Mal ausfällt.
- Behandeln Sie den Haspel und die Drahtbandiermaschine als eine nachträgliche Kombination, anstatt beides gleich zu Beginn des Projekts gemeinsam zu planen.
Kostenfaktoren und Kapitalrendite
3 bis 5x
Schnellere Zykluszeit, wenn das Klebeband automatisiert statt manuell gebunden wird
0,5 %
Typische Längenmessgenauigkeit bei einer gut gewarteten Haspelmaschine
2 bis 3 Jahre
Gemeinsames Amortisationsfenster für Anlagen, die das manuelle Aufwickeln durch automatisierte Linien ersetzen
Über den Kaufpreis hinaus sollten Käufer den Energieverbrauch des Antriebsmotors, die Kosten und die Lieferzeit für Ersatzteile wie Lager und Spannungssensoren sowie den Platzbedarf einer kombinierten Wickel- und Drahtbandagiermaschine im Vergleich zu zwei separaten Stationen, die über ein Förderband verbunden sind, abwägen. Anlagen, die mehrere Drahtdurchmesser verarbeiten, sollten auch die Umrüstzeit als wiederkehrende Kosten einkalkulieren, da eine langsame Umstellung die Tagesleistung beeinträchtigt, selbst wenn die Nenngeschwindigkeit der Maschine auf dem Papier hoch erscheint.
Die Umverteilung von Arbeitskräften ist ein weiterer Teil der Renditeberechnung, der vernachlässigt wird. Der Ersatz von zwei oder drei manuellen Wickelstationen durch eine automatisierte Linie reduziert nicht nur den Personalbestand, sondern gibt erfahrenen Mitarbeitern auch die Möglichkeit, Aufgaben wie die Qualitätsprüfung oder die Maschinenaufsicht zu übernehmen, bei denen ihr Urteilsvermögen mehr Wert schafft, als es wiederholtes manuelles Wickeln jemals könnte.
Häufig gestellte Fragen
Welche Drahtdurchmesser kann eine typische Drahtwickelmaschine verarbeiten?
Die meisten Maschinen sind für einen definierten Bereich und nicht für eine feste Größe gebaut. Kleinere Maschinen decken üblicherweise 0,2 bis 1,6 mm ab, mittelschwere Maschinen bewältigen 1,6 bis 6,0 mm und schwere Haspelmaschinen sind für 6,0 bis 16 mm oder mehr ausgelegt, je nach Wickelkopf und Antriebsgröße.
Benötige ich eine separate Drahtwickelmaschine oder kann diese in die Haspel eingebaut werden?
Beide Setups existieren. In einigen Werken werden die Haspel- und Bandwickeleinheit als eine kombinierte Zelle betrieben, die sich einen Grundrahmen und ein Steuersystem teilt, was den Platzbedarf und die Handhabung reduziert. Andere betreiben sie als separate Maschinen, die durch ein Förderband verbunden sind, was mehr Flexibilität bietet, wenn die Spulengrößen stark variieren.
Wie oft sollten Spannungssensoren neu kalibriert werden?
Eine monatliche Überprüfung der Kalibrierung anhand einer bekannten Referenzspule ist für die meisten Anlagen eine sinnvolle Basis. Außerdem werden häufigere Überprüfungen durchgeführt, wenn die Maschine mehrere Drahttypen oder Stärken im Umlauf betreibt, da jede Änderung der Materialsteifigkeit Auswirkungen darauf hat, wie der Sensor die Spannung misst.
Was führt dazu, dass sich Spulen nach dem Aufkleben lösen?
Hierbei handelt es sich in der Regel eher um ein Spannungsproblem vor dem Wickelkopf als um ein Bandproblem. Wenn die Spule selbst nicht fest und gleichmäßig aufgewickelt ist, kann dies auch durch eine nachgeschaltete Bandanpassung nicht vollständig korrigiert werden. Daher sollten als erstes die Einstellungen der Spulenkopfspannung überprüft werden.
Kann eine Maschine ohne größere Umstellung unterschiedliche Drahtmaterialien wie Stahl und Kupfer aufwickeln?
Viele Maschinen können eine Reihe von Materialien nur mit Spannungs- und Geschwindigkeitsanpassungen verarbeiten, da sich die Kernmechanik des Wickelns nicht ändert. Weichere Materialien wie Kupfer benötigen im Allgemeinen niedrigere Spannungseinstellungen als härterer Federstahl, um Oberflächenverformungen zu vermeiden.
Wie viel Stellfläche benötigt eine kombinierte Wickel- und Bandwickelanlage?
Dies variiert je nach Spulengröße und Maschinenmodell. Als allgemeine Planungsgröße gilt jedoch, dass eine mittelgroße kombinierte Linie, die Spulen mit einem Gewicht von bis zu etwa 250 kg verarbeitet, in der Regel eine Grundfläche im Bereich von 4 bis 7 Metern Länge benötigt, einschließlich der Zufuhr- und Abfuhrförderabschnitte.
Wie lange hält ein Wickelkopf normalerweise, bevor wichtige Teile ausgetauscht werden müssen?
Bei regelmäßiger Schmierung und Lagerinspektion nach dem weiter oben in diesem Leitfaden beschriebenen Zeitplan läuft eine Wickelkopflagerbaugruppe in der Regel mehrere Jahre lang ununterbrochen, bevor ein Austausch erforderlich ist. Die genaue Lebensdauer hängt jedoch stark von der Härte des Drahtmaterials und der Laufgeschwindigkeit ab.
Ist ein Servoantrieb immer besser als ein Standard-Wechselstrommotor mit Wechselrichter?
Nicht unbedingt für jede Anwendung. Servoantriebe bieten eine feinere Geschwindigkeits- und Positionssteuerung, was Präzisionslagenwicklungs- und Kombinationslinien mit enger Bandsynchronisierung zugute kommt. Für einfacheres Ringwickeln von stärkeren Drähten, bei denen eine ultrafeine Steuerung weniger wichtig ist, ist jedoch ein gut spezifiziertes Wechselstrom-Wechselrichtersystem oft vollkommen ausreichend.
Was ist der größte Faktor dafür, wie viele Spulen eine Maschine pro Schicht produzieren kann?
Bei Betrieben, in denen mehrere Produkte verarbeitet werden, hat die Umrüsthäufigkeit in der Regel einen größeren Einfluss als die maximale Nenngeschwindigkeit, da eine Maschine, die schnell zwischen Drahtgrößen umschaltet, einen größeren Teil der Verschiebung der aktiven Produktionszeit behält als eine Maschine, die schneller läuft, aber beim Einrichten länger im Leerlauf bleibt.
Sollte die Bandbreite bei allen auf einer Linie produzierten Spulengrößen gleich sein?
Nicht immer. Größere, schwerere Coils profitieren im Allgemeinen von einem breiteren Band oder zusätzlichen Klebebandpunkten, um ein Aufspringen des Coils zu verhindern, während kleinere, leichtere Coils häufig mit schmalerem Band und weniger Wicklungen ausreichend gesichert werden können, sodass viele Betriebe mehr als eine Bandbreite zur Hand haben.
 Verwandt Produkte











