 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was eine Kabelspulmaschine leistet und wann Sie sie tatsächlich brauchen
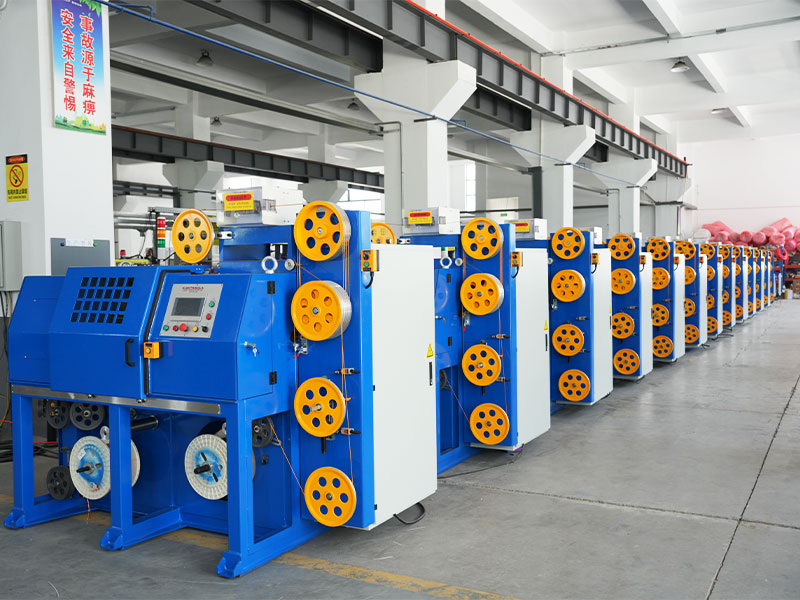
Eine Kabelspulmaschine wickelt Kabel, Drähte oder Leiter unter kontrollierter Spannung auf eine Rolle oder Spule und wickelt sie dann wieder ab, um sie weiterzuverarbeiten oder zu versenden. Wenn es in Ihrer Linie zu Knicken, ungleichmäßigen Wicklungen, gequetschten Spulen oder zu einer manuellen Führung des Drahtes durch den Bediener bei niedriger Geschwindigkeit kommt, ist die direkte Fixierung eine geeignete Lösung Kabelspulmaschine mit aktiver Spannungsregelung anstelle eines generischen Wicklers, der aus einer anderen Produktlinie umfunktioniert wurde. Die Kernaufgabe ist einfach: Halten Sie die Spannung konstant, halten Sie die Traverse über die gesamte Spulenbreite gleichmäßig und halten Sie den Bediener von den Quetschstellen fern. Alles andere in diesem Leitfaden befasst sich mit den Details, die dafür sorgen, dass dies zuverlässig und in Produktionsgeschwindigkeit geschieht.
Hersteller greifen in einem typischen Draht- und Kabelbetrieb an drei Stellen zu einer Kabelspulmaschine: Sie nehmen die Kabel nach dem Extrudieren oder Bewehren auf, spulen sie von Großtrommeln auf Rollen in Verkaufslänge um und wickeln sie ab, indem sie sie einem sekundären Prozess wie dem Umwickeln, Flechten oder Schneiden zuführen. Jede dieser Aufgaben stellt ein anderes Lastprofil auf die Maschine, weshalb die Datenblätter zwischen den Modellen, die für das gleiche allgemeine Schlüsselwort gebaut wurden, so stark variieren.
Es hilft auch, sich darüber im Klaren zu sein, was die Maschine nicht ist. Eine Kabelspulmaschine ist nicht dasselbe wie ein Haspel, der das Produkt in losen Schleifen statt auf einer Flanschtrommel ablegt, und sie ist nicht dasselbe wie ein einfacher Trommelwagen, der nur zum Transport dient. Aufwickler eignen sich für kurze Längen flexibler Kabel, die in Bündeln verkauft werden, während Spulmaschinen für kontinuierliche Längen von Hunderten oder Tausenden von Metern geeignet sind, die beim Kunden vor Ort sauber abgewickelt werden müssen, ohne sich zu verheddern. Wenn Sie diese Unterscheidung direkt vor der Budgetierung eines Kaufs treffen, vermeiden Sie den Kauf von Geräten, die zwar Kabel aufwickeln, aber nicht die von Ihren Kunden erwartete Profitqualität liefern können.
Die Entscheidung, eine dedizierte Spooling-Stufe hinzuzufügen, wird normalerweise im Fertigungsbereich getroffen, bevor sie in einer Tabellenkalkulation erscheint. Den Vorgesetzten fällt auf, dass mehr Zeit damit verbracht wird, die Spulen manuell nachzuspannen, dass sich mehr Kunden über verhedderte Abwickelspulen beschweren und dass zerquetschte Innenfolien häufiger mit Abfalletiketten beschriftet sind. Wenn diese Symptome zusammen auftreten, sind die Kosten für eine ordnungsgemäß spezifizierte Kabelspulmaschine fast immer niedriger als die Gesamtkosten der bereits vorhandenen Problemumgehungen.
Funktionsweise einer Kabelspulmaschine: Spannungsregelung und Traversenmechanik
Die mechanische Geschichte hinter einer Kabelspulmaschine besteht darin, dass zwei Systeme zusammenarbeiten: eine rotierende Spindel, die die Spule dreht, und eine Quereinheit, die den Führungsarm hin und her bewegt, sodass der Draht gleichmäßig abgelegt wird, anstatt sich an einer Stelle zu stapeln. Die Spannung ist die Variable, die darüber entscheidet, ob die fertige Spule verwendbar oder Ausschuss ist.
- Im Modus „Konstante Spannung“ wird unabhängig vom Spulendurchmesser ein fester Zug auf den Draht ausgeübt, typischerweise mithilfe einer Magnetpulverbremse oder einer Servo-Drehmomentschleife, die die Daten der Kraftmessdose mehrere Hundert Mal pro Sekunde ausliest.
- Der Taper-Spannungsmodus reduziert den Zug, wenn die Spule einen größeren Durchmesser hat, wodurch verhindert wird, dass die inneren Wicklungen später durch das Gewicht aller darauf aufgewickelten Gegenstände zerdrückt werden.
- Die Quersynchronisierung verknüpft die Geschwindigkeit des Führungsarms über ein elektronisches Übersetzungsverhältnis mit der Spindeldrehung, sodass der Umschlingungswinkel von der ersten bis zur letzten Schicht konstant bleibt.
- Die Rückmeldung des Tänzerarms oder der Wägezelle schließt den Regelkreis und passt das Brems- oder Motordrehmoment in Echtzeit an, wenn sich die Liniengeschwindigkeit ändert.
Die meisten mittelgroßen Kabelspulmaschinenmodelle, die nach 2023 gebaut wurden, sind von rein mechanischen Reibungsbremsen zu einer servogesteuerten Spannungsregelung übergegangen, vor allem weil die Kupfer- und Aluminiumleiterpreise den Ausschuss viel teurer machen als früher, sodass sich engere Toleranzen bei der Wickelspannung bei kürzeren Produktionsläufen amortisieren.
Unter dem Bedienfeld befindet sich die Spannungsschleife, ein ziemlich normales Feedbacksystem. Eine Kraftmessdose oder ein Tänzerarm misst die tatsächliche Leitungsspannung, vergleicht sie mit einem vom Bediener eingegebenen Sollwert und speist den Fehler in einen Proportional-Integral-Differential-Regler ein, der das Bremsmoment oder den Motorstrom entsprechend anpasst. Der Proportionalterm reagiert auf die Größe des Fehlers, der Integralterm korrigiert etwaige stetige Abweichungen, die über die Zeit bestehen bleiben, und der Ableitungsterm dämpft plötzliche Spitzen, sodass das System nicht überschwingt, wenn sich die Liniengeschwindigkeit schnell ändert. Sobald ein Lieferant die Maschine in Betrieb genommen hat, müssen Bediener diese Vorteile kaum noch berühren, aber wenn sie wissen, dass sie vorhanden sind, lässt sich erklären, warum ein Spannungsfehler manchmal durch ein einfaches Zurücksetzen der Parameter und nicht durch eine mechanische Reparatur behoben wird.
Warum das Taper-Verhältnis wichtiger ist, als die meisten Käufer erwarten
Die Taper-Spannung wird oft als prozentuale Reduzierung der Spannung von der leeren Spule zur vollen Spule ausgedrückt, üblicherweise irgendwo zwischen 20 und 50 Prozent, abhängig von der Steifigkeit des Leiters und der Isoliermischung. Ein zu niedrig eingestelltes Konizitätsverhältnis führt dazu, dass die Innenfolien Quetschschäden ausgesetzt sind, während ein zu hoch eingestelltes Verhältnis dazu führen kann, dass sich die Außenfolien während des Transports lösen und seitlich verrutschen. Diese Zahl richtig zu ermitteln, ist eher eine materialwissenschaftliche Frage als eine Maschineneinstellung, und sie ist eines der ersten Dinge, nach denen ein kompetenter Lieferant bei der Inbetriebnahme fragen sollte, anstatt sie bei den Werkseinstellungen zu belassen.
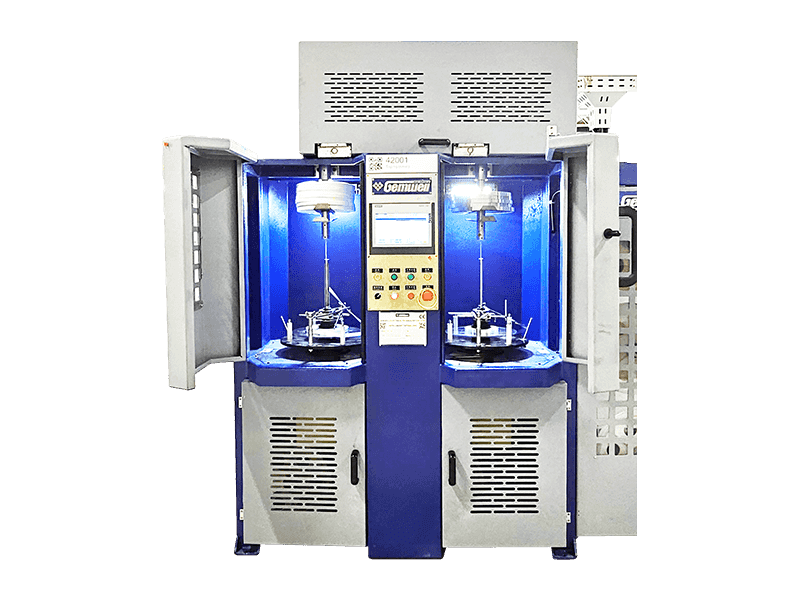
Anatomie einer Kabelspulmaschine: Die Hauptkomponenten
Das Lesen eines Lieferantenangebots ist einfacher, wenn die Hauptbaugruppen einer Kabelspulmaschine einzeln aufgeschlüsselt werden, da Preisunterschiede zwischen zwei Angeboten fast immer auf Unterschiede bei einer oder mehreren dieser Komponenten und nicht auf die Maschine als Ganzes zurückzuführen sind.
Hauptantriebsmotor
Versorgt die Spindel mit Rotationsleistung, deren Größe in Kilowatt je nach maximalem Spulengewicht und Zielgeschwindigkeit der Schnur angegeben wird. Bei modernen Maschinen handelt es sich in der Regel um einen servo- oder vektorgesteuerten Wechselstrommotor.
Spindel und Dorn
Hält die Spule oder Rolle an Ort und Stelle, hat eine Größe, die dem Durchmesser der Flanschbohrung entspricht, und verfügt über Schnellspanner oder hydraulische Klemmung bei Leitungen mit höherem Durchsatz, um den Wechsel zu beschleunigen.
Querwagen
Trägt die Drahtführung über die gesamte Spulenbreite, angetrieben durch eine Kugelumlaufspindel oder einen Zahnriemen für Präzision, oder durch einen Nockenmechanismus bei einfacheren mechanischen Maschinen.
Spannungskontrolleinheit
Beinhaltet die Bremse, die Kraftmesszelle oder den Servo-Drehmomentmotor sowie die Steuerelektronik, die die Spannung über den gesamten Spulenaufbau hinweg innerhalb der Toleranzen hält.
Rahmen und Basis
Sorgt für Stabilität unter Last, typischerweise aus geschweißtem Stahl mit Nivellierfüßen oder Ankerpunkten, da die Durchbiegung des Rahmens unter einer schweren Spule eine häufige Ursache für Ungenauigkeiten bei der Traversierung ist.
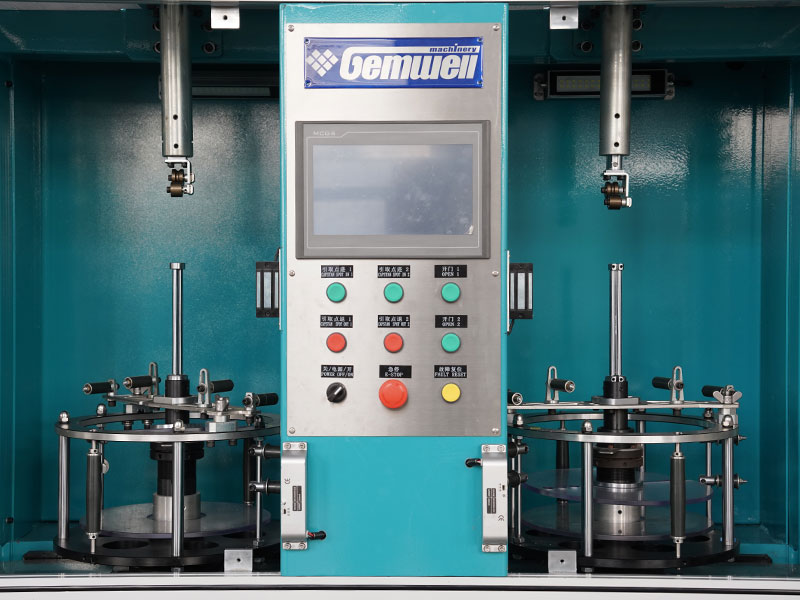
Mensch-Maschine-Schnittstelle
Der Touchscreen oder das Bedienfeld, auf dem Bediener Spannung, Konizitätsverhältnis, Geschwindigkeit und Spulenlängenziele einstellen und häufig mehrere Produktrezepte für einen schnellen Wechsel speichern.
Sicherheitsschutz
Verriegelte Abdeckungen, Lichtvorhänge oder physische Barrieren an Quetschstellen werden zunehmend benötigt, um Sicherheitsstandards am Arbeitsplatz auf Exportmärkten zu erfüllen.
Längenmessgerät
Ein Kontaktrad oder berührungsloser Encoder, der die produzierten Meter zählt und automatisch stoppt oder abschneidet, sobald eine Ziellänge erreicht ist.
Arten von Kabelspulmaschinen, die heute auf dem Markt sind
Die Auswahl der richtigen Konfiguration beginnt mit der Anpassung des Maschinenlayouts an Ihre Stellfläche und Ihren Produktdurchmesserbereich. Die folgenden Konfigurationen decken die überwiegende Mehrheit der installierten Geräte in Draht- und Kabelwerken ab.
Horizontale Spulmaschine
Die Spulenachse verläuft parallel zum Boden und wird vom Ende her be- und entladen. Üblich für Rollen mit einem Durchmesser von bis zu etwa 2 Metern, wird bevorzugt, wenn der Zugang zum Laufkran eingeschränkt ist.
Vertikale Spulmaschine
Die Spule sitzt flach und dreht sich um eine vertikale Achse, was das Beladen mit einem Gabelstapler vereinfacht und für sehr schwere Spulen geeignet ist, die für Erd- oder Unterseekabel verwendet werden.
Doppelspindel-Spulmaschine
Zwei Spindeln wechseln sich ab, sodass eine Spule geladen oder entladen wird, während die andere die Produktion ausführt, wodurch die Ausfallzeit beim Umrüsten bei kontinuierlichen Linien auf nahezu Null reduziert wird.
Kombi-Einheit auszahlen und aufnehmen
Kombiniert einen Abwickelständer mit einer Aufwickelvorrichtung auf einem gemeinsamen Rahmen, was bei kürzeren Umspullinien und Kabelschneide- oder Aufwickelstationen üblich ist.
Cantilever-Spulmaschine
Unterstützt die Spule nur von einer Seite und ermöglicht so einen sehr schnellen Rollenwechsel, da kein zweiter Lagerblock zum Öffnen vorhanden ist. Bei einem geringeren maximalen Spulengewicht ist dies jedoch normalerweise der Fall.
Traversierende Trommeldreher-Kombination
Integriert eine Verdrill- oder Verseilstufe direkt vor der Spulstufe und wird dort eingesetzt, wo Leiterstränge unmittelbar vor dem Wickeln zusammengelegt werden müssen.
Über die Konfiguration hinaus haben Käufer auch die Wahl zwischen Antriebssträngen mit fester und variabler Geschwindigkeit. Maschinen mit fester Geschwindigkeit sind kostengünstiger, zwingen die gesamte Linie jedoch dazu, mit der Geschwindigkeit zu laufen, die für die Spulstufe geeignet ist, während Maschinen mit variabler Geschwindigkeit dafür sorgen, dass die Spulstufe an die bereits eingestellte Extrusions- oder Taping-Geschwindigkeit vorgelagert ist, was vor allem auf Linien wichtig ist, auf denen im Laufe der Woche mehrere unterschiedliche Produkte verarbeitet werden.
Wichtige Spezifikationen, die Sie vor dem Kauf einer Kabelspulmaschine überprüfen sollten
Datenblätter für eine Kabelspulmaschine können auf den ersten Blick ähnlich aussehen, echte Unterschiede in der Einschaltdauer und Präzision verbergen sich jedoch. In der folgenden Tabelle sind die Zahlen aufgeführt, die es wert sind, Zeile für Zeile verglichen zu werden, bevor Sie eine Bestellung unterzeichnen.
| Spezifikation | Leichte Beanspruchung | Mittlere Belastung | Robust |
|---|---|---|---|
| Maximaler Spulendurchmesser | 630 mm | 1600 mm | 3000 mm und mehr |
| Maximales Spulengewicht | 500 kg | 3000 kg | 10000 kg und mehr |
| Liniengeschwindigkeit | Bis zu 200 m pro Minute | Bis zu 600 m pro Minute | Bis zu 1200 m pro Minute |
| Spannungskontrollmethode | Mechanische Bremse | Magnetpulverbremse | Servodrehmoment im geschlossenen Regelkreis |
| Traversenpräzision | Plus oder minus 2 mm | Plus oder minus 1 mm | Plus oder minus 0,5 mm |
| Hauptmotorleistung | 1,5 bis 3 kW | 4 bis 11 kW | 15 kW und mehr |
| Typischer Fußabdruck | 2 mal 1,5 Meter | 4 mal 2,5 Meter | 7 x 4 Meter und mehr |
Über die Zahlen hinaus prüfen Sie, wie das Laufwerk mit einer Stromunterbrechung während der Spule umgeht. Eine Maschine ohne ausfallsichere Bremslogik kann eine ganze schwere Spule unter ihrem eigenen Gewicht abwickeln lassen, sobald die Leistung abfällt, was sowohl ein Sicherheitsrisiko als auch ein garantiertes Ausschussereignis darstellt. Bestätigen Sie auch den Geräuschpegelwert, wenn die Maschine in der Nähe eines besetzten Arbeitsbereichs aufgestellt wird, da Hochleistungsgeräte, die über 800 Meter pro Minute laufen, Werte erreichen können, die nach vielen Arbeitsplatzvorschriften einen Gehörschutz erfordern.
Fragen Sie Lieferanten auch nach der Marke des Steuerungssystems und den Firmware-Aktualisierungsrichtlinien. Maschinen, die auf weithin unterstützten industriellen Steuerungsplattformen basieren, sind über Jahre hinweg einfacher zu warten, während Maschinen, die auf unbekannter oder proprietärer Steuerungshardware basieren, dazu führen können, dass ein Werk stillgelegt wird, wenn der ursprüngliche Lieferant keinen Support mehr anbietet.
Koppeln einer Kabelspulmaschine mit einer Automatische Kabelklebemaschine
Drähte, die eine Wickelschicht, ein Abschirmband, ein feuerhemmendes Band oder ein Panzerbettungsband benötigen, verlaufen fast immer durch eine automatische Kabelwickelmaschine unmittelbar vor der Aufspulphase, daher werden die beiden Maschinen normalerweise als passendes Paar spezifiziert und nicht separat gekauft. Der Bandwickelkopf legt überlappendes Band in einem festgelegten Überlappungsverhältnis um den Leiter, während sich das Kabel kontinuierlich bewegt, und die nachgeschaltete Spulmaschine muss genau die gleiche Leitungsgeschwindigkeit akzeptieren, ohne eigene Spannungsschwankungen einzuführen, die die Bandumwicklung lockern würden.
Details zur Linienintegration, die vor dem Kauf mit einem Lieferanten bestätigt werden sollten:
- Stellen Sie sicher, dass die automatische Kabelwickelmaschine und die Kabelspulmaschine ein gemeinsames Referenzsignal für die Liniengeschwindigkeit haben, normalerweise über einen Encoderimpuls, der von beiden Antrieben gemeinsam genutzt wird.
- Überprüfen Sie den Bereich des Überlappungsverhältnisses am Klebebandkopf. Die meisten Modelle decken 10 bis 70 Prozent Überlappung ab und dieser muss Ihrem Kabelkonstruktionsstandard entsprechen.
- Stellen Sie sicher, dass die Spulenseite im Taper-Spannungsmodus laufen kann, damit der zusätzliche Durchmesser der Bandschicht die Wickelspannung nicht auf halbem Weg durch eine Spule beeinträchtigt.
- Fragen Sie, ob die Anzahl der Bandspulen am Bandwickelkopf zu Ihrem Abschirmungs- oder Panzerungsdesign passt. Einzelkopf-, Doppelkopf- und Planeten-Bandwickelköpfe wickeln alle unterschiedlich auf.
- Stellen Sie sicher, dass beide Maschinen von einem einzigen gemeinsamen Kontrollpunkt aus gestoppt und neu gestartet werden können, da separate Stoppschaltkreise an jeder Maschine die Fehlerbehebung während eines Produktionslaufs verlangsamen.
Betriebe, in denen das Bandagieren und Aufspulen von Kabeln als separate, nicht synchronisierte Maschinen erfolgt, berichten weitaus häufiger über Bandfalten und lose Verpackungen als Betriebe, die sie auf einer gemeinsamen Linie betreiben. Dies ist der Hauptgrund dafür, dass Käufer zunehmend beide Maschinen vom selben Hersteller verlangen, sodass die Steuerungssysteme vorab abgestimmt und nicht vor Ort integriert werden.
Über die mechanische Synchronisierung hinaus schreiben einige Werke jetzt ein gemeinsames Datenprotokoll zwischen den Bandwickel- und Spulstufen vor, in dem die Bandspannung, das Überlappungsverhältnis und die Spulspannung für jeden produzierten Meter mit demselben Zeitstempel aufgezeichnet werden. Diese Art der gemeinsamen Rückverfolgbarkeitsaufzeichnung ist bei Kabeln, die für regulierte Märkte wie Automobil- oder Luft- und Raumfahrtverkabelung bestimmt sind, üblich geworden, wo ein Qualitätsanspruch Jahre später den Nachweis der genauen Prozessbedingungen erfordern kann, die zur Herstellung einer bestimmten Spule verwendet wurden.
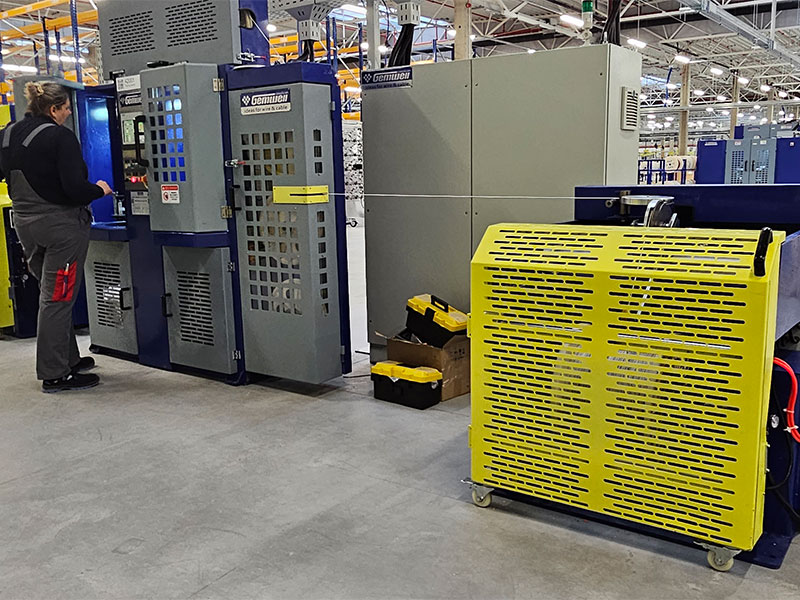
Branchen, die auf Kabelspulgeräte angewiesen sind
Das Schlüsselwort deckt eine breite Ausrüstungskategorie ab, die Nachfrage konzentriert sich jedoch in einigen wenigen Branchen, in denen Draht und Kabel entweder das fertige Produkt oder eine kritische Unterkomponente sind.
- Bei der Herstellung von Baudrähten und Stromkabeln ist das Umspulen großer Mengen von Großtrommeln auf Rollen in Einzelhandelslänge ein täglicher Vorgang.
- Telekommunikations- und Glasfaserkabelproduktion, bei der die Präzision der Traversen empfindliche Kerne beim Aufwickeln vor Quetschschäden schützt.
- Zulieferer von Automobilkabelbäumen, die Drähte mit kleinerem Durchmesser mit sehr hoher Geschwindigkeit und häufigem Größenwechsel verarbeiten.
- Hersteller von Schweißkabeln und gummiisolierten Kabeln, bei denen flexible Mantelverbindungen bei ungleichmäßiger Spannung anfälliger für Verformungen sind.
- Herstellung von Kabeln für erneuerbare Energien, insbesondere Solarkabel und Offshore-Windkraftanlagenkabel, bei denen große Hochleistungsspulen dominieren.
- Zulieferer von Bergbau- und Schiffskabeln, bei denen Spulen häufig international verschickt werden und deren Zuverlässigkeit am Zielort ebenso wichtig ist wie die Wickelqualität im Werk.
- Hersteller von Schienen- und Verkehrssignalkabeln, bei denen sich eine einheitliche Spulenlänge und eine saubere Abwicklung direkt auf die Installationspläne entlang eines Schienenkorridors auswirken.
Wie sich die Präferenzen für Spulengrößen je nach Branche unterscheiden
Hersteller von Baukabeln tendieren dazu, sich standardmäßig auf einen engen Bereich an Einzelhandelsspulengrößen zu konzentrieren, da ihre Kunden Elektriker und Händler sind, die vertraute Verpackungen erwarten, während Hersteller von Offshore-Wind- und Unterseekabeln mit kundenspezifischen Spulenabmessungen arbeiten, die auf einem bestimmten Schiffs- oder Turbineninstallationsplan basieren. Dieser Unterschied ist bei der Spezifikation einer Kabelspulmaschine von Bedeutung, da eine Anlage, die mehrere Branchen bedient, häufig einen größeren einstellbaren Durchmesserbereich benötigt als eine Anlage, die nur ein Marktsegment bedient.
Installations- und Anlagenanforderungen
Bevor eine Kabelspulmaschine eintrifft, müssen die Anlagen bestätigen, dass der Empfangsboden sie tragen kann, sowohl strukturell als auch hinsichtlich der Versorgungsanschlüsse. Schwerlastmaschinen, die für Spulen über 5000 kg ausgelegt sind, erfordern häufig eine Stahlbetonunterlage anstelle einer Standard-Lagerbodenplatte, und die Fundamentzeichnung sollte vom Ausrüstungslieferanten stammen und nicht vor Ort geschätzt werden.
- Stromversorgung: Die meisten mittelschweren und schweren Maschinen werden mit dreiphasiger Stromversorgung betrieben. Stellen Sie vor der Bestellung sicher, dass Spannung und Frequenz mit den örtlichen Netzstandards übereinstimmen.
- Druckluftversorgung, erforderlich bei Maschinen mit pneumatischer Klemm- oder Bremsunterstützung, die normalerweise eine saubere, trockene Luftleitung mit einem bestimmten Druckbereich erfordert.
- Vertikale Spulmaschinen und große horizontale Einheiten benötigen genügend Durchfahrtshöhe, um die größte Spule, die die Linie verarbeiten wird, per Kran laden zu können.
- Die Gangbreite und ausreichend Platz für den Zugang von Gabelstaplern oder Kränen auf beiden Seiten der Maschine beschleunigen den Wechsel und verringern das Risiko von Kollisionsschäden beim Beladen.
- Umgebungsbedingungen, staubige Umgebungen oder Umgebungen mit hoher Luftfeuchtigkeit können abgedichtete Schaltschränke und eine zusätzliche Kühlung der Antriebselektronik erfordern.
Die Inbetriebnahme umfasst typischerweise eine mechanische Ausrichtungsprüfung, eine elektrische Sicherheitsinspektion, einen Spannungskalibrierungslauf anhand eines zertifizierten Referenzgewichts und einen Probespulenaufbau, der gemessen und überprüft wird, bevor die Linie für den Produktionseinsatz übergeben wird. Das Überspringen eines dieser Schritte, um am Installationstag Zeit zu sparen, ist einer der häufigsten Gründe dafür, dass eine neu installierte Kabelspulmaschine in den ersten Betriebswochen ihre Nennleistung nicht erfüllt.
Sicherheitsüberlegungen und Bedienerschulung
Eine Kabelspulmaschine kombiniert rotierende Masse, gespeicherte Spannungsenergie und Quetschpunkte an der Traversenführung, wodurch die Schulung des Bedieners ebenso wichtig ist wie die Maschinenspezifikation selbst. Die meisten Vorfälle am Arbeitsplatz, die auf Spulgeräte zurückzuführen sind, ereignen sich beim Be- und Entladen der Spule und nicht im stationären Betrieb, da sich die Hände dann am nächsten an beweglichen Teilen befinden und die schwersten Lasten manipuliert werden.
| Sicherheitskontrolle | Gefahr behoben |
|---|---|
| Verriegelter Traversenschutz | Verhindert den Zugriff der Hand auf den beweglichen Schlitten während des Betriebs |
| Notstoppseil oder -knopf | Bietet dem Bediener eine sofortige Möglichkeit, die Maschine entlang der gesamten Länge anzuhalten |
| Bremsausfallsichere Logik | Stoppt ein unkontrolliertes Abwickeln der Spule, wenn der Strom während des Zyklus ausfällt |
| Sicherungsstift für den Spulendorn | Verhindert, dass sich die Spule beim Laden auf der Spindel verschiebt |
| Lichtvorhang an der Ladezone | Stoppt die Spindeldrehung, wenn eine Person unerwartet den Ladebereich betritt |
Die Schulung sollte mehr als nur die Tastenpositionen auf dem Bedienfeld abdecken. Bediener profitieren davon, wenn sie verstehen, warum die Konusspannung vorhanden ist, was ein Spannungsfehleralarm eigentlich bedeutet und wie sie frühe Anzeichen von Lagerverschleiß oder Traversenfehlausrichtung erkennen können, bevor sie zu Sicherheitsproblemen werden. Betriebe, die neue Geräte mit einem strukturierten Bedienerschulungsprogramm kombinieren, melden im ersten Jahr durchweg weniger Beinaheunfälle als Betriebe, die sich nur auf informelles Lernen am Arbeitsplatz verlassen.
Wartungspraktiken, die die Lebensdauer der Kabelspulmaschine verlängern
Eine Kabelspulmaschine, die nach einem festen Zeitplan gewartet wird, läuft routinemäßig weit über ein Jahrzehnt lang im industriellen Dauereinsatz, während eine vernachlässigte Einheit innerhalb der ersten zwei oder drei Jahre Spannungsdrift und Traversenrattern aufweist. Der untenstehende Wartungskalender spiegelt die von Anlagenwartungsteams gemeldete gängige Praxis wider.
| Aufgabe | Intervall | Warum es wichtig ist |
|---|---|---|
| Schmierung der Traversenschiene | Wöchentlich | Verhindert Trockenreibung, die zu ungleichmäßigen Wickelabständen führt |
| Bremsen- oder Kupplungsinspektion | Monatlich | Abgenutzte Beläge verursachen einen langsamen Spannungsabfall, der im Alltag kaum zu bemerken ist |
| Überprüfung der Wägezellenkalibrierung | Vierteljährlich | Hält die Spannungsanzeige im Vergleich zu einem bekannten Referenzgewicht genau |
| Spindellagerservice | Jährlich | Lagerverschleiß ist die häufigste Ursache für ungeplante Ausfallzeiten älterer Maschinen |
| Schaltschrankinspektion | Vierteljährlich | Staubablagerungen und lose Anschlüsse sind eine häufige Ursache für zeitweilige Fehler |
| Überprüfung des Verdrehspiels der Kugelumlaufspindel | Jährlich | Übermäßiges Spiel zeigt sich zunächst in ungleichmäßigen Windungsabständen an den Spulenkanten |
Das Führen eines einfachen Wartungsprotokolls für jede Maschine, sogar einer einfachen Tabelle mit Datum, Aufgabe und Techniker, macht es viel einfacher, sich entwickelnde Muster zu erkennen, wie z. B. eine Bremse, die häufiger als im vorgesehenen Intervall nachgestellt werden muss, was normalerweise eher auf ein Teil hinweist, das sich dem Ende seiner Lebensdauer nähert, als auf einen einmaligen Fehler.
Häufige Probleme und praktische Lösungen
Die meisten Beschwerden, die auf eine Kabelspulmaschine zurückgehen, lassen sich in eine kurze Liste wiederkehrender Probleme einordnen, und die Behebung ist in der Regel einfacher, als die Betreiber erwarten.
Ungleichmäßige Wicklung oder Teleskopspule: Fast immer handelt es sich eher um ein Problem mit der Zeitsteuerung der Traverse als um ein Spannungsproblem. Überprüfen Sie daher zuerst das elektronische Übersetzungsverhältnis zwischen Spindel-Encoder und Traversenmotor, bevor Sie die Bremseinstellungen anpassen.
Drahtquetschung an Innenwicklungen: Weist darauf hin, dass bei Arbeiten, bei denen die Spannung des Kegels erforderlich ist, der Konstantspannungsmodus verwendet werden muss. Bei den meisten servogesteuerten Maschinen handelt es sich bei der Lösung eher um eine Einstellungsänderung als um eine mechanische Reparatur.
Plötzliche Spannungsspitzen bei Geschwindigkeitsänderungen: In der Regel handelt es sich um ein PID-Abstimmungsproblem im Spannungsregelkreis. Die meisten Bedienfelder ermöglichen die Einstellung der Proportional- und Integralverstärkung ohne einen Technikerbesuch.
Beschädigung des Spulenflansches beim Entladen: Da es sich eher um ein Problem mit der Materialhandhabung als um einen Maschinenfehler handelt, stellen Sie sicher, dass die Gabelstaplergabeln oder Kranschlingen mit dem Spulendornabstand übereinstimmen, bevor Sie die Schuld auf die Ausrüstung schieben.
Wiederholte störende Spannungsalarme: Dies ist häufig auf eine Abweichung der Kalibrierung der Wägezelle und nicht auf ein tatsächliches Spannungsproblem zurückzuführen. Eine schnelle Überprüfung der Kalibrierung anhand eines Referenzgewichts löst in den meisten Fällen die Lösung.
Durchrutschen des Drahtes auf der Querführungsrolle: In der Regel handelt es sich um eine verschlissene oder verglaste Rollenoberfläche. Durch den Austausch der Rollenhülse wird die Haftung wiederhergestellt, ohne dass die gesamte Traversenbaugruppe ausgetauscht werden muss.
Maschine läuft nach längerem Betrieb heiß: Stellen Sie sicher, dass die Kühlventilatoren am Antriebsschrank frei sind und dass die Umgebungstemperatur um die Maschine herum während der Sommermonate nicht über den Nennbetriebsbereich gestiegen ist.
Kostenüberlegungen und Kapitalrendite
Der Kaufpreis ist nur ein Teil der Gesamtkosten einer Kabelspulmaschine. Käufer, die Angebote nur anhand des Aufkleberpreises vergleichen, unterschätzen häufig die Betriebskostenlücke zwischen einer einfachen mechanischen Maschine und einer vollautomatischen servogesteuerten Einheit.
- Durch die Reduzierung des Ausschusses und eine strengere Spannungskontrolle werden im Vergleich zu älteren mechanischen Bremssystemen in der Regel deutlich weniger Fälle von gequetschten oder teleskopischen Spulen verursacht, und die Ausschusskosten für hochwertige Leiter summieren sich schnell.
- Arbeitsersparnisse, automatisches Ablängen und Spulenwechsel reduzieren die benötigte Bedienerzeit pro Spule, was bei Mehrschichtbetrieben im Dauerbetrieb am wichtigsten ist.
- Energieverbrauch: Servoantriebe verbrauchen im Allgemeinen weniger Energie pro produziertem Meter als ältere mechanische Bremssysteme, die überschüssige Spannung als Wärme abführen.
- Verfügbarkeit von Ersatzteilen: Maschinen, die auf gängigen Industriekomponenten basieren, haben tendenziell niedrigere langfristige Reparaturkosten als Maschinen mit proprietären Teilen, die nur vom ursprünglichen Hersteller stammen.
- Ausfallkosten: Eine Maschine mit Ferndiagnose oder klarer Fehlercodeanzeige kann schneller wieder in Produktion gehen als eine Maschine, die für jeden Fehler einen Technikerbesuch erfordert.
Bei der Erstellung einer Schätzung der Kapitalrendite vergleichen Werke in der Regel die Preisdifferenz zwischen zwei Ausrüstungsoptionen mit den erwarteten jährlichen Einsparungen durch weniger Ausschuss und weniger Arbeitsstunden und dividieren dann die Preisdifferenz durch diese jährlichen Einsparungen, um die Amortisationszeit in Jahren abzuschätzen. Die meisten Anlagen legen einen internen Schwellenwert fest, der oft etwa zwei bis drei Jahre beträgt und unterhalb dessen die stärkere Automatisierungsoption unabhängig von den höheren Vorlaufkosten als gerechtfertigt angesehen wird.
Anpassungsoptionen bei der Bestellung
Standardkatalogmodelle decken einen großen Teil der Nachfrage ab, viele Käufer wünschen jedoch Modifikationen, um sie an eine bestehende Produktionslinie oder eine bestimmte Produktpalette anzupassen. Zu den häufigen Anpassungswünschen gehören ein einstellbarer Spulendurchmesserbereich, der über die Standardkataloggrenze hinausgeht, doppelte Spannungszonen für koextrudierte oder mehrschichtige Kabel, integrierte Druck- oder Markierungsköpfe zur Spulenidentifizierung, kundenspezifische Steuerungssoftware zur Anpassung an ein vorhandenes Anlagennetzwerkprotokoll und nicht standardmäßige Spannungs- oder Frequenzkonfigurationen für Exportaufträge.
Wenn Sie eine individuelle Anpassung anfordern, ist es hilfreich, dem Lieferanten tatsächliche Produktmuster oder detaillierte Zeichnungen zur Verfügung zu stellen und nicht nur Durchmesser- und Gewichtsangaben, da sich sowohl die Steifigkeit der Mantelmischung als auch die Oberflächenbeschaffenheit darauf auswirken, wie die Spannungseinstellungen abgestimmt werden sollten, selbst wenn zwei Produkte denselben Nenndurchmesser haben.
Lieferantenbewertung: Eine praktische Checkliste
Zwei Lieferanten, die dieselben Nennspezifikationen angeben, können in der Praxis sehr unterschiedliche Leistungen erbringen. Daher sollte der Bewertungsprozess über den direkten Vergleich von Spezifikationsblättern hinausgehen.
- Fragen Sie nach Referenzen von Betrieben, die ein ähnliches Produktsortiment und ein ähnliches Produktionsvolumen haben, und nehmen Sie tatsächlich Kontakt zu ihnen auf, anstatt sich auf die Fallstudien des Lieferanten selbst zu verlassen.
- Wenn möglich, fordern Sie vor dem endgültigen Kauf einen Probelauf mit der Spule Ihres eigenen Materials an, da die tatsächliche Wickelqualität Ihres spezifischen Produkts der beste Indikator für die zukünftige Leistung ist.
- Bestätigen Sie, was in der Installation und Inbetriebnahme enthalten ist. Einige Angebote beinhalten die Einrichtung und Kalibrierung vor Ort, während andere den Preis als separaten Posten angeben.
- Klären Sie die Garantiebedingungen für die Spannungskontrollelektronik getrennt vom mechanischen Rahmen, da diese beiden Kategorien häufig unterschiedliche Deckungsfristen haben.
- Erkundigen Sie sich nach der typischen Vorlaufzeit für Ersatzteile, insbesondere für die Wägezelle, die Bremseinheit und die Bedienfeldkomponenten, die im Laufe der Maschinenlebensdauer am wahrscheinlichsten ausgetauscht werden müssen.
- Überprüfen Sie, ob der Lieferant auch eine automatische Kabelbandiermaschine baut, da ein Lieferant, der beide Produktlinien anbietet, eine synchronisierte Linie zuverlässiger in Betrieb nehmen kann, als wenn er Geräte von zwei unabhängigen Herstellern kombiniert.
Neue Trends in der Kabelspultechnologie
Steuerungssysteme neuerer Kabelspulmaschinen umfassen zunehmend eine Datenprotokollierung als Standardfunktion statt einer teuren Option und zeichnen Spannung, Geschwindigkeit und Länge anhand eines Zeitstempels für jede produzierte Spule auf. Diese Daten fließen in die Qualitätssysteme des Werks ein und geben Wartungsteams eine Frühwarnung, wenn die Spannungsabweichung an einer bestimmten Maschine beginnt, außerhalb ihres normalen historischen Bereichs zu liegen. Dadurch wird häufig ein sich entwickelndes Lager- oder Bremsproblem erkannt, bevor es zu einem Produktionsstopp kommt.
Auch die Energieeffizienz ist zu einem stärkeren Kauffaktor geworden, da immer mehr Käufer von Lieferanten nach gemessenen Leistungsaufnahmen unter typischer Last fragen und nicht nur nach der Motornennleistung auf dem Typenschild, da die tatsächlichen Energiekosten über die Lebensdauer einer Maschine einen bedeutenden Teil der Gesamtbetriebskosten bei kontinuierlich in Betrieb befindlichen Linien ausmachen können.
Auch Fernüberwachung und -diagnose werden immer häufiger eingesetzt und ermöglichen es dem Serviceteam eines Lieferanten, Fehlerprotokolle zu überprüfen und in einigen Fällen bestimmte Steuerungsparameter aus der Ferne anzupassen, bevor ein Techniker entsandt wird, wodurch die Zeit zwischen dem Auftreten eines Fehlers und der Wiederaufnahme der Produktion verkürzt wird.
Häufig gestellte Fragen
Welche Größe der Kabelspulmaschine benötige ich für die Drahtproduktion?
Passen Sie die Maschine an Ihren größten geplanten Spulendurchmesser an, zuzüglich eines Spielraums für zukünftiges Produktwachstum. In den meisten Drahtbaubetrieben werden Maschinen mittlerer Beanspruchung eingesetzt, die für Spulen zwischen 1000 mm und 1800 mm ausgelegt sind, da Einzelhandelsrollen diesen Bereich selten überschreiten.
Kann eine Maschine sowohl das Auszahlen als auch das Aufnehmen von Aufgaben bewältigen?
Ja, es gibt Kombieinheiten für Linien mit geringerem Volumen, bei kontinuierlichen Produktionslinien sind jedoch spezielle Abwickel- und Aufwickelmaschinen häufiger anzutreffen, da jede Seite separat für ihr eigenes Spannungsprofil optimiert werden kann.
Wie wirkt sich eine automatische Kabelwickelmaschine auf die Einstellungen der Spulenspannung aus?
Das Hinzufügen einer Bandschicht vergrößert den Außendurchmesser und verändert leicht den effektiven Radius, gegen den die Spannungsregelung arbeitet. Daher wechseln die meisten Bediener in den Taper-Spannungsmodus oder passen das Taper-Verhältnis an, sobald vorgeschaltet eine Bandstufe hinzugefügt wird.
Was führt dazu, dass sich eine Spule löst, nachdem sie die Maschine verlassen hat?
In der Regel reicht die Spannung während des Wickelns nicht aus oder die Verbindung des Mantels lockert sich nach dem Wickeln. Beides lässt sich beheben, indem man die Basisspannung leicht erhöht und die vom Materiallieferanten empfohlene Wickelspannung für die jeweilige Verbindung überprüft.
Lohnt sich die Servospannungsregelung im Vergleich zu einer Magnetpulverbremse?
Bei hochwertigen Leitern wie Kupfer oder Glasfaserkabeln ist dies der Fall, da die Kosten für den Ausschuss einer einzelnen zerkleinerten Spule in den ersten Monaten der Nutzung häufig den Preisunterschied zwischen den beiden Spannsystemen übersteigen.
Wie lange hält eine typische Kabelspulmaschine im Dauereinsatz?
Eine gut gewartete Maschine läuft in der Regel deutlich länger als zehn Jahre im Dauerbetrieb in der Industrie, wobei der Hauptantrieb und der Rahmen in der Regel mehrere Generationen der Steuerelektronik überdauern, die im Laufe der Zeit aufgerüstet werden.
Benötige ich für Glasfaserkabel eine andere Maschine als für Kupferkabel?
Nicht unbedingt eine andere Maschine, aber Glasfaserkabel benötigen im Allgemeinen eine höhere Verfahrgenauigkeit und niedrigere maximale Spannungseinstellungen als Kupferkabel, sodass das Steuerungssystem einen größeren Einstellbereich und keine völlig separate Maschine benötigt.
Was ist der Unterschied zwischen einer konischen Spannungseinstellung und einer konstanten Spannungseinstellung?
Die konstante Spannung hält während des gesamten Spulenaufbaus die gleiche Zugkraft aufrecht, während die konische Spannung die Zugkraft mit zunehmendem Spulendurchmesser allmählich verringert und so verhindert, dass die inneren Wicklungen unter dem Gewicht der äußeren Schichten zerdrückt werden.
Kann eine ältere mechanische Kabelspulmaschine mit einer Servospannungsregelung nachgerüstet werden?
Ja, in vielen Fällen ist die Nachrüstung eines Servospannungskontrollsatzes an einem vorhandenen Rahmen gängige Praxis und kann die Nutzungsdauer einer mechanisch einwandfreien älteren Maschine verlängern, ohne dass die Kosten für einen vollständigen Austausch anfallen.
Wie oft sollte die Spannungskalibrierung überprüft werden?
Vierteljährliche Kalibrierungsprüfungen anhand eines zertifizierten Referenzgewichts sind gängige Praxis, obwohl Betriebe, die hochwertige Leiter oder Glasfaserkabel mit engen Toleranzen verwenden, manchmal monatlich überprüfen, da ein spannungsbedingter Qualitätsmangel höhere Kosten verursacht.
 Verwandt Produkte











