 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was eine Einschneckenextrusionsmaschine tatsächlich leistet
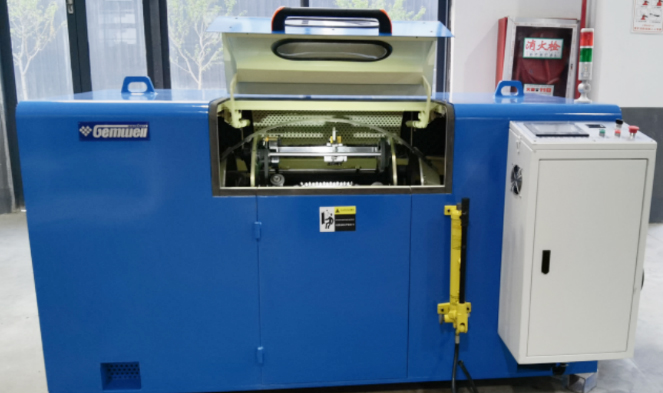
A Einschneckenextrusionsmaschine schmilzt, mischt und drückt Kunststoff- oder Gummimischung durch eine geformte Matrize, um ein kontinuierliches Profil, eine Folie, ein Rohr oder eine Kabelummantelung zu bilden. Es basiert auf einer rotierenden Schnecke, die in einem beheizten Zylinder untergebracht ist, um den Druck und die Scherung zu erzeugen, die zum Plastifizieren des Rohmaterials und zur Abgabe mit einer gleichmäßigen, kontrollierbaren Geschwindigkeit erforderlich sind. In der Draht- und Kabelindustrie ist dieser Kernmechanismus das Herzstück aller Kabelextrusionsmaschine Wird zur Isolierung, Ummantelung und Ummantelung von Leitungen verwendet. Die kurze Antwort für alle, die Extrusionsgeräte vergleichen: Einschneckenkonstruktionen sind nach wie vor die vorherrschende Wahl für die Kabelproduktion, da sie mechanische Einfachheit, geringere Wartungskosten und eine konstante Schmelzeproduktion für gängige Verbindungen wie PVC, PE, XLPE und raucharme, halogenfreie Materialien kombinieren.
Nachfolgend wird in diesem Leitfaden erläutert, wie die Maschine funktioniert, welche Komponenten am wichtigsten sind, wie sie im Vergleich zu Doppelschnecken-Alternativen abschneidet und was Käufer vor dem Kauf einer Linie für die Kabelherstellung prüfen sollten.
Wie der Extrusionsprozess im Zylinder funktioniert
Innerhalb eines Einschneckenextrusionsmaschine Das Rohmaterial gelangt durch einen Trichter in die Einzugszone des Fasses. Von dort aus transportiert die Schnecke das Material durch drei Funktionszonen, die jeweils eine bestimmte Aufgabe erfüllen, bevor die Schmelze die Düse erreicht.
- Einzugsbereich: Feste Pellets oder Pulver werden nach vorne gefördert und erwärmen sich dabei durch Fassheizungen und Reibung.
- Kompressionszone: Die Kanaltiefe der Schnecke nimmt ab, wodurch das Material verdichtet, eingeschlossene Luft herausgedrückt wird und der Schmelzprozess durch Scherwärme und Leitung beginnt.
- Dosierzone: Die Schmelze wird auf eine gleichmäßige Temperatur und Viskosität homogenisiert und dann mit konstantem Druck in Richtung Siebpaket und Düsenkopf gedrückt.
Die Schneckengeometrie, insbesondere ihr Verhältnis von Länge zu Durchmesser (üblicherweise als L/D-Verhältnis angegeben), bestimmt, wie viel Zeit das Material zum Scheren und Erhitzen benötigt. Die meisten Leitungen zur Isolierung und Ummantelung von Kabeln verwenden ein L/D-Verhältnis zwischen 20:1 und 26:1, wodurch die Ausstoßrate mit einer angemessenen Schmelzqualität für kontinuierliche Kabelabdeckungsanwendungen in Einklang gebracht wird.
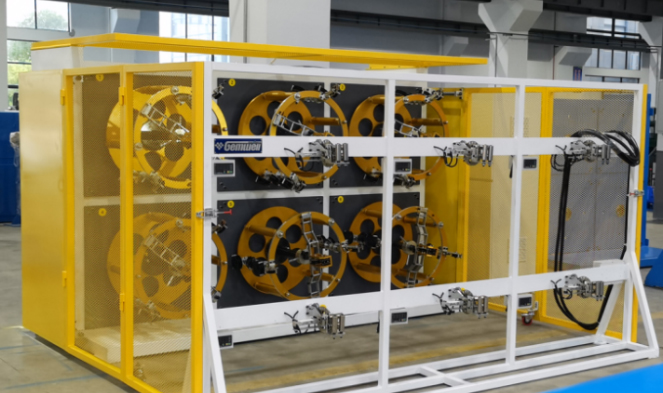
Kernkomponenten, die die Ausgabequalität bestimmen
Jeder Kabelextrusionsmaschine Das auf einer einzigen Schnecke basierende Design verfügt über einen gemeinsamen Satz von Teilen, aber die Präzision jedes Teils wirkt sich direkt auf die Konsistenz der Wandstärke, die Oberflächengüte und die Liniengeschwindigkeit aus.
| Komponente | Primäre Funktion | Auswirkung auf die Kabelqualität |
|---|---|---|
| Schraube und Zylinder | Schmelzt und fördert die Verbindung unter Druck | Bestimmt die Gleichmäßigkeit der Schmelze und die Durchsatzstabilität |
| Bildschirmwechsler | Filtert Verunreinigungen aus dem Schmelzstrom | Reduziert Oberflächenfehler und Düsenverstopfungen |
| Crosshead sterben | Formt geschmolzenes Material um den Leiter | Steuert Konzentrizität und Wandstärke |
| Kühlwanne | Verfestigt die extrudierte Schicht nach der Düse | Beeinflusst Dimensionsstabilität und Schrumpfung |
| Abziehen und aufnehmen | Zieht das Kabel mit synchronisierter Geschwindigkeit und wickelt es auf | Bestimmt die Konsistenz der Schnurgeschwindigkeit und die Spulenspannung |
Einzelschnecke vs. Doppelschnecke: Was zur Kabelproduktion passt
Käufer, die eine neue Linie bewerten, fragen sich oft, ob eine Doppelschneckenkonfiguration echte Vorteile gegenüber einer Standard-Einschnecken-Extrusionsmaschine für Kabelverarbeitung bietet. Der ehrliche Vergleich hängt stark von der verarbeiteten Verbindung ab.
| Faktor | Einzelne Schraube | Doppelschnecke |
|---|---|---|
| Am besten geeignete Verbindungen | PVC, PE, XLPE, Standard-Thermoplaste | Hochgefüllte Verbindungen, hitzeempfindliche Formulierungen |
| Kapitalkosten | Niedriger | Höher |
| Wartungskomplexität | Einfach, weniger Verschleißteile | Komplexere Getriebe- und Schraubenwartung |
| Typischer Einsatz in Kabelanlagen | Isolier- und Ummantelungsleitungen | Verbindungierlinien vor dem Pelletieren |
Für die meisten Kabelhersteller ist eine gut spezifizierte Verwendung von Standard-Isolier- oder Ummantelungsmassen erforderlich Einschneckenextrusionsmaschine liefert die erforderliche Ausgangsstabilität ohne die zusätzlichen Kosten und die Komplexität eines Doppelschneckensystems.
Wo Kabelextrusionsmaschinen in der gesamten Branche eingesetzt werden
A Kabelextrusionsmaschine Basierend auf der Einzelschneckentechnologie unterstützt es mehrere unterschiedliche Produktionslinien in einer typischen Draht- und Kabelfabrik:
- Primärisolationsextrusion für Baudrähte, Automobilkabel und Steuerkabel
- Außenummantelung und Ummantelung für Stromkabel und Kommunikationskabel
- Füllstoff- und Bettungsextrusion für mehradrige Kabelkonfektionen
- Beschichtungsanlagen für Bündelader- und Pufferschichten aus optischen Fasern
- Extrudierte Schaumstoff-Hautisolierung für Daten- und Koaxialkabel
Jede Anwendung erfordert ein etwas anderes Schneckendesign, eine andere Düsengeometrie und eine andere Kühllänge, weshalb Kabelextrusionslinien selten als einzelne feste Konfiguration verkauft werden. Hersteller fordern in der Regel kundenspezifische Kreuzkopfdüsen und einstellbare Liniengeschwindigkeiten, um zwischen Leitergrößen zu wechseln, ohne den gesamten Extruder austauschen zu müssen.
Schneckenkonstruktionsparameter, die sich auf die Extrusionsleistung auswirken
Kompressionsverhältnis
Das Kompressionsverhältnis vergleicht die Kanaltiefe an der Zufuhrzone mit der Kanaltiefe an der Dosierzone. Bei PVC- und PE-Kabelverbindungen sind Verhältnisse zwischen 2,5:1 und 3,5:1 üblich, was eine ausreichende Verdichtung ergibt, um Lufteinschlüsse zu entfernen, ohne das Material durch übermäßige Scherung zu überhitzen.
Schneckengeschwindigkeit und Ausgangsbalance
Ein schnelleres Drehen der Schnecke führt nicht immer zu einer höheren nutzbaren Leistung. Ab einer bestimmten Geschwindigkeit steigt die Temperatur der Schmelze schneller an, als die nachgeschaltete Kühlkapazität bewältigen kann, was zu einem Absinken der Wandstärke auf weichen Isolationsschichten führt. Linienbetreiber stimmen in der Regel die Schneckendrehzahl auf die Abzugsgeschwindigkeit ab, anstatt den Extruder auf sein mechanisches Maximum zu bringen.
Fassheizzonen
Moderne Fässer sind in drei bis fünf unabhängig voneinander steuerbare Heizzonen unterteilt. Durch die präzise Zonensteuerung bleibt das Temperaturprofil gleichmäßig, was bei wärmeempfindlichen Verbindungen wie flammhemmendem PVC, das in Baudrähten verwendet wird, am wichtigsten ist.
Materialüberlegungen für Kabelverbindungen
Nicht jede Verbindung verhält sich in einem einzelnen Schneckenzylinder gleich. Das Verständnis von Schrumpfung, Schmelzindex und Feuchtigkeitsempfindlichkeit hilft Bedienern, häufige Fehler zu vermeiden.
| Compound | Typische Verwendung | Verarbeitungshinweis |
|---|---|---|
| PVC | Isolierung und Ummantelung von Baudrähten | Empfindlich gegen Überhitzung, erfordert mäßige Scherung |
| LDPE und HDPE | Ummantelung des Kommunikationskabels | Geringe Feuchtigkeitsaufnahme, leichter Fluss |
| XLPE | Isolierung von Mittel- und Hochspannungskabeln | Erfordert Aushärtung nach der Extrusion und strenge Temperaturkontrolle |
| Halogenfreie Verbindung mit geringer Rauchentwicklung | Ummantelung von Schienen-, Schiffs- und Gebäudekabeln | Hochgefülltes Schleifmittel für Schnecken- und Zylinderoberflächen |
So wählen Sie die richtige Maschine für eine Kabelproduktionslinie aus
Die Wahl zwischen Maschinengrößen und -konfigurationen sollte mit dem Drahtdurchmesserbereich und der erwarteten Ausgabemenge beginnen und nicht nur mit dem Preis. Ein paar praktische Kontrollpunkte helfen, die Entscheidung einzugrenzen:
- Passen Sie den Schraubendurchmesser an die für die nächsten Jahre geplante Wandstärke und den Leitergrößenbereich an, nicht nur an aktuelle Aufträge
- Stellen Sie sicher, dass der Düsenkopf Schnellwechselwerkzeuge zum Wechseln zwischen Isolierungs- und Ummantelungsarbeiten akzeptiert
- Überprüfen Sie, ob die Länge der Kühlrinne mit der vorgesehenen Liniengeschwindigkeit für die Zielmasse übereinstimmt
- Stellen Sie sicher, dass die Motor- und Antriebsdimensionierung Spielraum für später hinzugefügte Verbindungen mit höherer Leistung lässt
- Fragen Sie nach der Platzierung des Schmelzedruck- und Temperatursensors, da diese Messwerte die frühesten Warnzeichen für Schneckenverschleiß sind
Käufer, die den Schritt der Größenbestimmung überspringen, entscheiden sich oft für eine Übergröße Einschneckenextrusionsmaschine bei geringer Leistung, was die Energiekosten pro produziertem Meter Kabel ohne Qualitätsgewinn erhöht.
Wartungspraktiken, die die Lebensdauer verlängern
Der Verschleiß von Schnecken und Zylindern ist der größte Grund für ungeplante Ausfallzeiten an Kabelextrusionslinien. Eine konsequente Wartungsroutine sorgt für eine stabile Leistung und vermeidet einen kostspieligen Notfall-Schraubenaustausch.
- Überprüfen Sie das Siebpaket und ersetzen Sie die Filter nach einem festen Zeitplan, anstatt auf Druckspitzen zu warten
- Messen Sie den Durchmesser der Laufbohrung regelmäßig, um den Verschleiß anhand der ursprünglichen Toleranz zu ermitteln
- Halten Sie die Matrizen- und Traversenoberflächen frei von Kohlenstoffablagerungen, die eine häufige Ursache für Oberflächenstreifen auf der Kabelisolierung sind
- Schmieren Sie Getriebe- und Drucklagerbaugruppen gemäß Herstellerplan, da diese Teile die volle axiale Last des Schmelzedrucks tragen
- Protokollieren Sie Temperatur- und Drucktrends der Schmelze im Laufe der Zeit, um den allmählichen Schneckenverschleiß zu erkennen, bevor er sich auf die Wandstärkentoleranz auswirkt
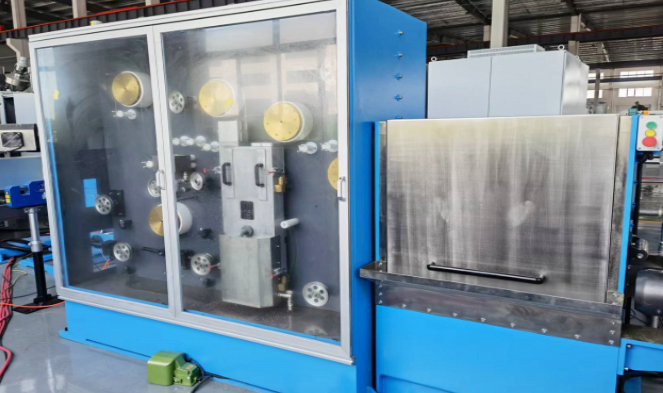
Aktuelle Trends bei der Kabelextrusionsausrüstung
Energieeffizienz ist zu einem wichtigen Kauffaktor für neue Extrusionslinien geworden. Servobetriebene Hauptmotoren und eine Trommelheizung mit variabler Frequenz gehören bei neuen Modellen zunehmend zum Standard Kabelextrusionsmaschine Aufträge, da sie den Leerlaufenergieverbrauch beim Anfahren und beim Materialwechsel senken. Konstruktionen mit gerillten Zuführzylindern werden auch immer häufiger bei Leitungen mit höherer Fördermenge verwendet, da der gerillte Abschnitt die Stabilität der Feststoffförderung verbessert und im Vergleich zu Zuführabschnitten mit glatter Bohrung eine höhere Leistung bei niedrigeren Schneckengeschwindigkeiten ermöglicht.
Ein weiterer Trend geht hin zu integrierten Liniensteuerungssystemen, die die Geschwindigkeit der Extruderschnecke, die Abzugsgeschwindigkeit und die Rückmeldung des Spark-Testers in einem einzigen Bedienfeld synchronisieren und so das Risiko von Bedienerfehlern verringern, die zu inkonsistenten Wandstärken während eines Produktionslaufs führen.
Häufig gestellte Fragen
Welche Größe einer Einschneckenextrusionsmaschine wird für die Herstellung von Drahtisolierungen benötigt?
Die meisten Leitungsisolierungslinien für den Baubereich verwenden Schraubendurchmesser zwischen 45 mm und 65 mm, abhängig vom gewünschten Leitergrößenbereich und der erforderlichen Ausgangsgeschwindigkeit.
Kann eine Kabelextrusionsmaschine sowohl Isolierungs- als auch Ummantelungsaufgaben bewältigen?
Ja, vorausgesetzt, der Düsenkopf ist für einen schnellen Werkzeugwechsel ausgelegt und die Schraubengeometrie ist für beide zu verarbeitenden Verbindungsarten geeignet, z. B. PVC für Isolierung und Ummantelung.
Wie oft sollten Schnecke und Zylinder ausgetauscht werden?
Der Zeitpunkt des Austauschs hängt von der Abrasivität der Mischung und den Betriebsstunden ab und nicht von einem festen Kalenderplan. Hochgefüllte, raucharme Compounds verschleißen die Komponenten schneller als Standard-PVC oder PE.
Was verursacht ungleichmäßige Wandstärken bei extrudierter Kabelisolierung?
Zu den häufigsten Ursachen zählen eine außermittige Kreuzkopfdüse, eine inkonsistente Schmelzetemperatur aufgrund einer ungleichmäßigen Zylindererwärmung oder abgenutzte Schneckengänge, die die Druckstabilität an der Düse beeinträchtigen.
Ist eine Einschnecken-Extrusionsmaschine für die Schaumisolierungsextrusion geeignet?
Ja, mit einer Schnecke, die für die Injektion von Gas oder chemischen Schaummitteln ausgelegt ist, und einer Zylinderkühlzone, die so positioniert ist, dass sie die Zellstruktur kontrolliert, bevor das Material die Düse erreicht.
 Verwandt Produkte











