 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



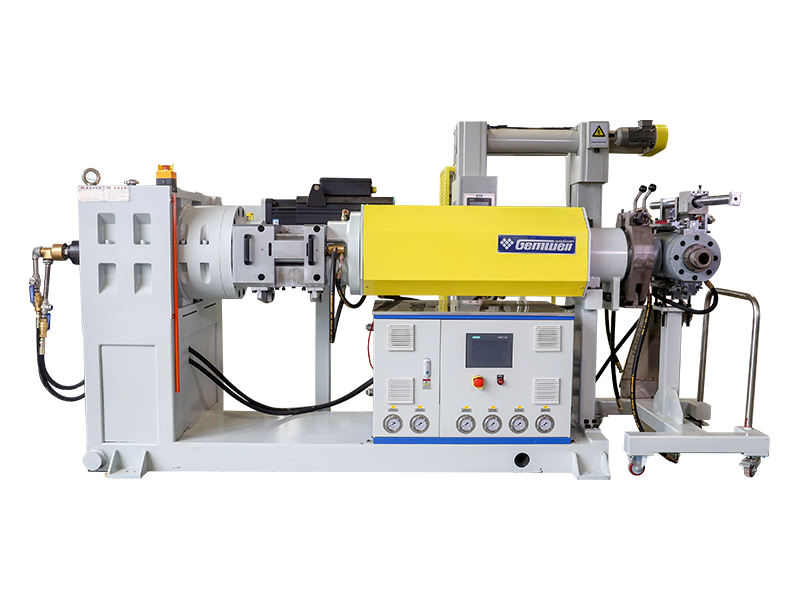
Wenn Sie eine Quelle angeben oder eine angeben Großformatige Drahtextrusionsmaschine , lautet die kurze Antwort: Ausstoßkapazität, Präzision des Düsenkopfes, Schneckengeometrie und Kühlleitungslänge sind die vier Variablen, die eine Maschine, die sich in achtzehn Monaten amortisiert, von einer Maschine unterscheidet, die nicht ausreichend ausgelastet ist. Ein Draht- und Kabelextruder, der für die Großserienproduktion ausgelegt ist, muss über Mehrschichtläufe hinweg enge Wandstärkentoleranzen einhalten – typischerweise ±0,05 mm oder besser – und gleichzeitig die Ausschussrate unter 1 % halten. Alles andere – Marke, Farbe, Gehäuseoberfläche – ist zweitrangig. In den folgenden Abschnitten werden alle Dimensionen der Auswahl, des Betriebs und der Optimierung aufgeschlüsselt, damit Ihr Einkaufsteam über die technische Tiefe verfügt, um die richtigen Fragen zu stellen.
Was ist eine große Drahtextrusionsmaschine?
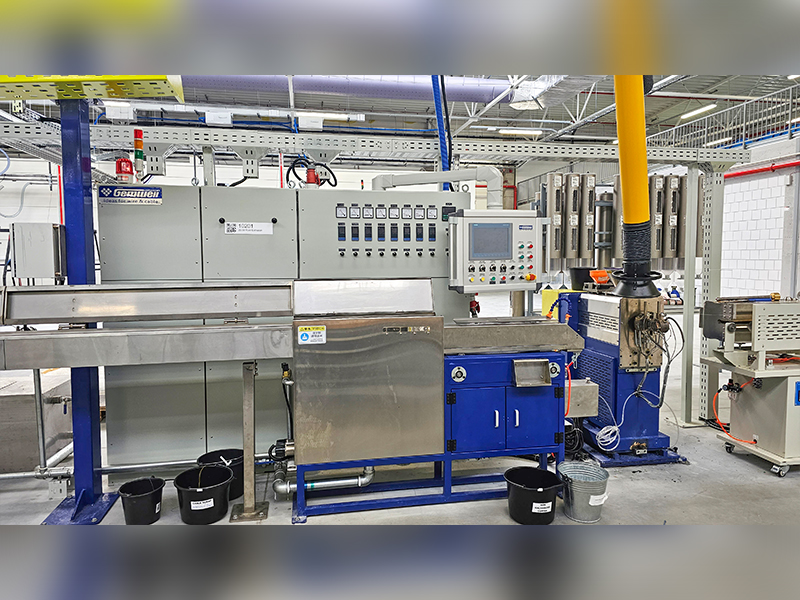
Eine große Drahtextrusionsmaschine ist eine kontinuierliche Verarbeitungslinie, die eine geschmolzene thermoplastische oder duroplastische Verbindung durch eine Kreuzkopfdüse drückt und einen beweglichen Leiter – Kupfer, Aluminium oder optische Faser – mit einer Isolier- oder Ummantelungsschicht überzieht. Im Gegensatz zu kleinen Tischgeräten, die in Laboratorien zum Einsatz kommen, sind Draht- und Kabelextrudersysteme in Industriequalität für den Betrieb mit Liniengeschwindigkeiten von 100 m/min bis zu 2.500 m/min für eine dünne Emaille-Isolierung ausgelegt und behalten dabei über Kilometer hinweg konsistente dielektrische Eigenschaften in Elektroqualität bei.
Bei der Maschine selbst handelt es sich eher um eine eng integrierte Produktionslinie als um ein einzelnes Gerät. Es besteht aus einem Abwickelständer, einer Vorwärm- oder Glühstation, der Extruderzylinder-Schnecken-Baugruppe, einer Kreuzkopfdüse, einem Funkentest oder Kapazitätsmonitor, einer Kühlwanne, einer Raupen- oder Spillaufnahme und einer Haspel- oder Aufrollstation. Die Durchsatzkapazität jedes Subsystems muss an die anderen angepasst werden, sonst wird der Engpass zur Obergrenze für die gesamte Linie.
Kernmaschinenkategorien und Ausgabebereiche
Nicht jeder Draht- und Kabelextruder operiert im gleichen Maßstab. Das Verständnis der Segmentierung hilft Käufern, die Maschinenklasse dem Produktionsvolumen zuzuordnen, bevor sie mit Lieferanten sprechen.
| Maschinenklasse | Schraubendurchmesser (mm) | Typische Leistung (kg/h) | Zielanwendung | Ca. Liniengeschwindigkeit (m/min) |
|---|---|---|---|---|
| Mikro / Präzision | 20–45 | 5–60 | Medizinischer Draht, Magnetdraht, Datenkabel | 200–2.500 |
| Mittelindustriell | 45–90 | 60–300 | Baukabel, Kfz-Kabelbaum, Steuerkabel | 50–400 |
| Großformatig / Schwer | 90–150 | 300–1.200 | Stromkabel, Seekabel, HV/EHV-Ummantelung | 5–80 |
| Tandem / Dreischichtig | Mehrere Fässer | 400–2.000 | XLPE-isoliertes MV/HV-Kabel, Coextrusionsmantel | 3–30 |
Die Trennlinie zwischen „mittlerer Industrie“ und „großem Maßstab“ wird in der Branche allgemein bei einem Schneckendurchmesser von etwa 90 mm für Einschneckenmaschinen akzeptiert, da oberhalb dieses Schwellenwerts das Motorantriebspaket, die Drehmomentwerte des Getriebes und die Zylinderheizkapazität alle in eine andere technische Klasse fallen. Viele chinesische Hersteller, europäische OEMs wie Rosendahl Nextrom und amerikanische Hersteller wie Davis-Standard definieren ihre umfangreichen Draht- und Kabelextruder-Portfolios ab diesem Durchmesser.
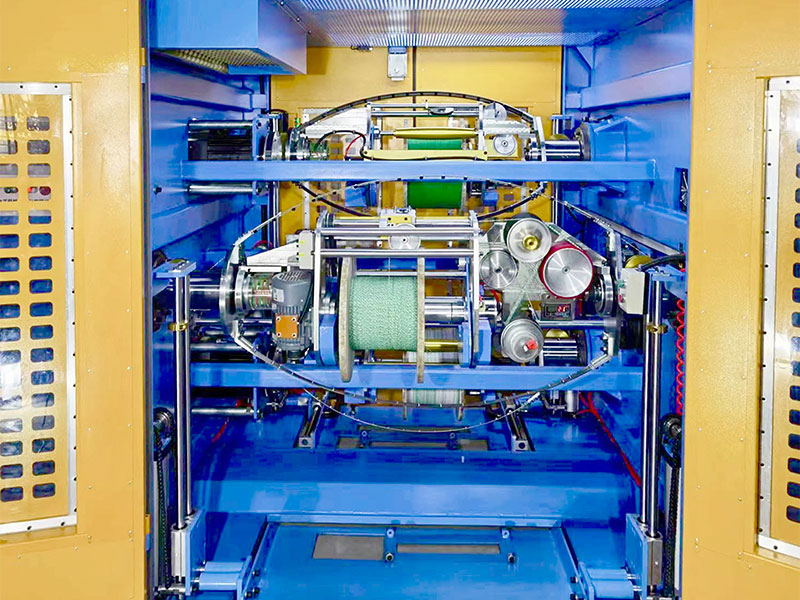
Schneckendesign: Der Motor für Durchsatz und Schmelzequalität
Die Extrusionsschnecke ist das Herzstück jeder großen Drahtextrusionsmaschine. Seine Geometrie – Kompressionsverhältnis, L/D-Verhältnis und Flugprofil – bestimmt die Gleichmäßigkeit der Schmelzetemperatur, die Ausgangsstabilität und das Risiko einer Verschlechterung der Verbindung. Fehler bei diesen Parametern sind die häufigste Ursache für Isolationslücken, Oberflächendefekte und exzentrische Beschichtungen.
L/D-Verhältnis
Das Länge-zu-Durchmesser-Verhältnis (L/D) definiert, wie viel Zeit das Polymer im Zylinder verbringt, um plastifiziert und homogenisiert zu werden, bevor es die Düse erreicht. Für Draht- und Kabelverbindungen gilt das branchenübliche Sortiment 20:1 bis 30:1 . PVC-Isolierleitungen laufen oft im Verhältnis 20:1 bis 24:1, da PVC thermisch empfindlich ist – eine längere Verweilzeit birgt das Risiko einer Verschlechterung. XLPE- und HDPE-Linien können ein Verhältnis von 24:1 bis 30:1 verwenden, um eine vollständige Dispersion des Vernetzungsinitiators sicherzustellen. Einige spezielle halogenfreie Flammschutzmittel (HFFR) erfordern jetzt ein L/D von bis zu 35:1 aufgrund ihrer hohen Füllstoffbeladungen (ATH oder MDH bei 60–65 Gew.-%), die mehr Scherarbeit erfordern, um eine gleichmäßige Schmelze zu erreichen.
Kompressionsverhältnis
Das Kompressionsverhältnis ist das Verhältnis der Kanaltiefe der Zufuhrzone zur Kanaltiefe der Dosierzone. Ein Draht- und Kabelextruder, der ungefülltes Polyethylen verarbeitet, verwendet typischerweise ein Kompressionsverhältnis von 3,0:1 bis 3,5:1. Gefüllte Verbindungs mit ATH-Beladungen über 55 % erfordern niedrigere Kompressionsverhältnisse – typischerweise 2,2:1 bis 2,8:1 –, um eine Überlastung der Schnecke und eine übermäßige Schererwärmung zu verhindern, die zu einer vorzeitigen Aktivierung von Vernetzungsmitteln oder einem Abbau von Flammschutzmitteln führen würde.
Barriere- und Mischabschnitte
Moderne Hochleistungsschnecken für große Drahtextrusionsmaschinen verfügen häufig über Barriereschnecken in der Übergangszone, um das Schmelzbad von ungeschmolzenen Feststoffen zu trennen und so die Homogenität der Schmelze zu verbessern, ohne die Schmelzetemperatur zu erhöhen. Ein nachgeschalteter verteilender Mischabschnitt – beispielsweise ein Maddock- oder Egan-Mischer – homogenisiert Farbstoffe und Stabilisatorpakete weiter. In veröffentlichten Fallstudien von Schneckenherstellern wie Xaloy und Reiloy wurde gezeigt, dass die Kombination einer Barriereschnecke mit einem Maddock-Mischer die Temperaturschwankung der Schmelze von ±8 °C auf ±2 °C reduziert, was sich direkt in engeren Kapazitäts- und Isolationswiderstandswerten des fertigen Kabels niederschlägt.
Branchenmaßstab: Eine 120-mm-Schnecke mit 28:1 L/D und Barrieregeometrie, die XLPE-Compound bei 150 U/min verarbeitet, liefert normalerweise Ergebnisse 800–950 kg/h Ausgabe mit Schmelzetemperaturschwankung unter ±3 °C über den Düsenkopf.
Crosshead-Matrizentechnologie und Konzentrizitätskontrolle
In der Kreuzkopfdüse trifft die geschmolzene Masse auf den sich bewegenden Leiter und wird zu einer präzisen zylindrischen Beschichtung geformt. Bei einer großen Drahtextrusionsmaschine steuert das Düsendesign direkt die Exzentrizität – die wichtigste Qualitätsmetrik für isolierten Draht. Eine schlechte Konzentrizität verschwendet Material, verursacht dielektrische Ausfälle und löst Kundenretouren aus.
Druckdüse vs. Rohrdüse
Eine Druckdüse (auch „Fülldüse“ genannt) baut hinter der Spitze einen Schmelzedruck auf, sodass die Masse unter Überdruck fest am Leiter haftet. Es wird für Baudrähte, Anschlussdrähte und die meisten PVC-Anwendungen verwendet. Eine rohrförmige Düse erzeugt einen Polymerschlauch, der unter Spannung auf den Leiter gezogen wird – bevorzugt für PTFE-, ETFE- und einige XLPE-Anwendungen, bei denen die Bindungsstärke bewusst minimiert wird, um ein Abisolieren zu ermöglichen.
Material- und Temperaturgleichmäßigkeit des Düsenkörpers
Großformatige Kreuzkopfkörper werden typischerweise aus Werkzeugstahl (H13 oder P20) mit Chrom- oder Titannitrid (TiN)-Beschichtung auf den Strömungsoberflächen gefertigt, um Abrieb durch gefüllte Verbindungen zu verhindern. Eine gleichmäßige Temperatur im gesamten Matrizenkörper ist von entscheidender Bedeutung: Ein Unterschied von 5 °C zwischen der Ober- und Unterseite eines 150-mm-Matrizenkörpers kann bei einem 6 mm² großen Baudraht zu einer Exzentrizität von 0,08 mm führen, was außerhalb der meisten internationalen Standards liegt. Führende Hersteller integrieren mittlerweile mehrere unabhängige Widerstandsheizungen und Thermoelemente in den Düsenkörper, mit PID-Regelung in jeder Zone.
Automatische Zentriersysteme
Hochproduktive Draht- und Kabelextruderlinien integrieren zunehmend eine automatische Konzentrizitätskontrolle. Ein Ultraschall- oder Röntgen-Wandstärkenmonitor, der unmittelbar hinter der Matrize positioniert ist, sendet Echtzeit-Dickendaten an ein servogesteuertes Matrizenverstellsystem, das die Spitzenposition mit einer Auflösung von 0,001 mm bewegt. Automatische Zentriersysteme von Anbietern wie Sikora AG und Zumbach Electronic können die Exzentrizität von einem manuell eingestellten Basiswert von 8–12 % auf 2–4 % reduzieren, was bei einem Volumen von 50.000 km/Jahr zu messbaren Einsparungen bei der Mischung führt.
Mehrschicht-Coextrusionsköpfe
Für Mittel- und Hochspannungskabel, die in einem Durchgang eine Halbleiter-Innenabschirmung, eine VPE-Isolierung und eine Halbleiter-Außenabschirmung erfordern, wird ein Dreifach-Coextrusions-Querkopf verwendet. Diese Köpfe verfügen über drei separate Schmelzflusskanäle, die in einem einzigen Düsenkörper zusammenlaufen und alle drei Schichten gleichzeitig auftragen. Dieser Ansatz – in Kombination mit einem Härtungsschlauch bei erhöhter Temperatur manchmal auch „Trockenhärtung“ oder „CCV“ (Catenary Continuous Vulcanization) genannt – eliminiert das Risiko einer Kontamination zwischen den Schichten und hält die von IEC 60840 für Kabel mit Nennspannungen über 30 kV geforderten Sauberkeitsniveaus aufrecht.
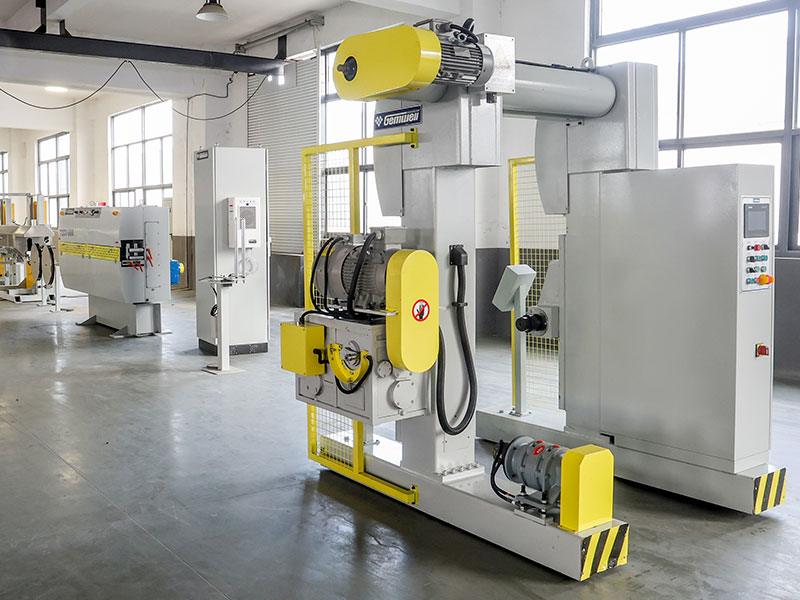
Kühlleitungsdesign: Warum die Länge die Geschwindigkeit bestimmt
Nach der Düse muss der heiße isolierte Draht von der Schmelzetemperatur (typischerweise 180–230 °C für PE-Verbindungen, 170–200 °C für PVC) auf unter 60 °C abgekühlt werden, bevor er die Winde oder die Raupe berührt, um eine Verformung unter der Abzugsspannung zu verhindern. Die Länge der Kühlrinne ist daher der wichtigste Faktor für die maximal erreichbare Liniengeschwindigkeit auf jeder großen Drahtextrusionsmaschine.
Größenregel für Wassertröge
Eine vereinfachte technische Regel, die in der Drahtindustrie verwendet wird: Die Kühlrinnenlänge (in Metern) geteilt durch die Liniengeschwindigkeit (m/min) muss ausreichen, um die Temperatur der Isolieroberfläche unter 60 °C zu senken. Für einen 2,5 mm² PVC-Baudraht mit 200 m/min ist typischerweise eine 30 Meter lange Wanne mit 18–22 °C warmem Zulaufwasser erforderlich. Bei einem 50 mm² XLPE-Stromkabel mit 40 m/min ist ein 60-Meter-Trog mit abgestuften Wassertemperaturzonen üblich. Moderne Linien für die Großproduktion installieren Tröge in Abschnitten von jeweils 6–10 Metern Länge, was eine stufenweise Kühlung ermöglicht und die Möglichkeit bietet, die Anzahl der aktiven Abschnitte je nach Produkt zu variieren.
Sprüh- vs. Tauchkühlung
Bei Kabeln über 4 mm² sind Tauchbecken Standard. Hochgeschwindigkeits-Präzisionsdrahtlinien für dünne Isolierungen (AWG 28 und feiner) verwenden häufig eine erste Zone eines luftgekühlten Funkentesters, gefolgt von einer Wassersprühbox, da das vollständige Eintauchen bei Geschwindigkeiten über 1.000 m/min Turbulenzen erzeugt, die dazu führen können, dass der Draht schwingt und die Wände berührt. Sprühboxen mit Laminar-Flow-Düsen beherrschen dieses Problem und sorgen gleichzeitig für eine ausreichende Wärmeabfuhr.
Kaltwassersysteme
Große Draht- und Kabelextruderlinien für Automobilkabel mit einer Geschwindigkeit von 600–800 m/min sind typischerweise an ein zentrales Kaltwassersystem angeschlossen, das Wasser mit einer Temperatur von 8–12 °C liefert. Die Wassereintrittstemperatur hat direkten Einfluss auf die minimale Troglänge. Der Wechsel von Leitungswasser mit 22 °C zu gekühltem Wasser mit 10 °C kann die erforderliche Troglänge bei gleichem Produkt und gleicher Geschwindigkeit um 25–35 % reduzieren, was eine erhebliche Einsparung an Stellfläche für Großanlagen bedeutet.
Wasserrückführung und -qualität
Kühlwasser in einer Drahtextrusionslinie sammelt Verbindungsrückstände, Trennmittel und mikrobielles Wachstum. Moderne Großanlagen verfügen über einen geschlossenen Rezirkulationskreislauf mit zentralem Kühler, Filterung bis 50 Mikrometer und UV-Sterilisation. Bei Hochspannungskabelleitungen muss die Wasserleitfähigkeit unter 50 µS/cm gehalten werden, um galvanische Korrosion an durch die Rinne verlaufenden Kupferleitern zu verhindern. Bei Anlagen, die das Wasserqualitätsmanagement vernachlässigen, kommt es häufig zu einer Oxidation der Leiteroberfläche, die zu Haftungsproblemen an der Schnittstelle zwischen Isolierung und Leiter führt.
Antriebssysteme, Drehmoment und Energieeffizienz
Das Antriebssystem einer großen Drahtextrusionsmaschine – Motor, Getriebe und Frequenzumrichter (VFD) – muss über den gesamten Drehzahlbereich ein stabiles Drehmoment liefern, um Spannungsstöße und Schwankungen zu vermeiden, die sich in Durchmesserschwankungen im fertigen Draht äußern. Im letzten Jahrzehnt haben AC-Vektorantriebe und Permanentmagnet-Direktantriebssysteme (PM) ältere DC-Thyristorantriebe bei Neuinstallationen erheblich verdrängt.
Schrägverzahntes Wechselstrom-Vektorgetriebe
Die am weitesten verbreitete Konfiguration bei mittelgroßen bis großen Draht- und Kabelextruderlinien. Der Wechselstrommotor (typischerweise Effizienzklasse IE3 oder IE4) ist mit einem gehärteten Stirnrad- oder Kegelstirnradgetriebe gekoppelt. Die Genauigkeit der Geschwindigkeitsregelung beträgt bei einem guten Vektorantrieb typischerweise ±0,05 %, was für die meisten Anwendungen mit Gebäudekabeln und Stromkabeln ausreichend ist. Die Motorgrößen reichen von 75 kW für einen 90-mm-Extruder bis zu 630 kW oder mehr für eine 150-mm-Maschine, die gefüllte Compounds verarbeitet.
PM-Direktantrieb
Permanentmagnetmotoren mit einstufiger Untersetzung oder überhaupt ohne Getriebe werden bei Hochgeschwindigkeits-Präzisionsdrahtextrudern immer häufiger eingesetzt. Ohne Getriebe sinken die mechanischen Verluste auf nahezu Null und das System erreicht eine Geschwindigkeitsregelung von besser als ±0,01 %. PM-Antriebe reduzieren außerdem den Geräuschpegel von den typischen 82–86 dB(A) einer Getriebemaschine auf unter 75 dB(A), was eine deutliche Verbesserung in Bedienumgebungen darstellt, die rund um die Uhr laufen.
Spezifischer Energieverbrauch
Eine wichtige Einkaufskennzahl ist der spezifische Energieverbrauch (SEC) in kWh pro Kilogramm Produktion. Ein gut konfigurierter 120-mm-Draht- und Kabelextruder, der XLPE mit hohem Durchsatz verarbeitet, sollte dies erreichen 0,12–0,20 kWh/kg allein für den Extrusionsbereich. Ältere Maschinen mit Gleichstromantrieb und schlechter Trommelisolierung können mit 0,35–0,50 kWh/kg betrieben werden. Bei einer Jahresproduktion von 5.000 Tonnen beträgt die Differenz zwischen 0,15 und 0,40 kWh/kg 1.250 MWh/Jahr – bei Industriestrompreisen von 0,08–0,12 USA-Dollar/kWh beträgt die jährliche Energiekostendifferenz 100.000–150.000 US-Dollar.
Fassisolierung und Zonenheizung
Die Erwärmung des Zylinders macht 20–40 % des gesamten Energieverbrauchs des Extruders während der Produktion aus. Keramische Heizbänder mit einem Wirkungsgrad von 94–96 % reduzieren in Kombination mit über den Bändern angebrachten Isolierhülsen aus Mineralwolle den Strahlungswärmeverlust und senken die Zonenheizenergie im Vergleich zu nicht isolierten Heizbändern aus Aluminiumguss um 15–30 %. Mehrere große Maschinenbauer bieten bei Maschinen über 90 mm mittlerweile standardmäßig eine isolierte Fassheizung an.
Fass- und Temperaturzonenmanagement
Bei einem Draht- und Kabelextruder in Produktionsqualität ist eine präzise Kontrolle der Zylindertemperatur unerlässlich. Die meisten großen Maschinen unterteilen das Fass in vier bis sechs unabhängige Heiz- und Kühlzonen, jede mit eigenem Widerstandsbandheizgerät, Kühlgebläse (oder Wassermantel) und PID-Temperaturregler. Die Grundvoraussetzung ist die Fähigkeit, jede Zone unabhängig voneinander innerhalb von ±1 °C des Sollwerts einzustellen und zu halten.
- Zone 1 (Einspeisung): Normalerweise auf 20–40 °C unter der Schmelzetemperatur eingestellt, um Brückenbildung zu verhindern und eine Feststoffbettförderung sicherzustellen
- Zone 2–3 (Übergang): Allmählicher Anstieg in Richtung Schmelzetemperatur, was eine kontrollierte Plastifizierung ohne Überhitzung der Schmelze ermöglicht
- Zone 4–5 (Dosierung): Für einen stabilen Schmelzedruck und eine stabile Ausstoßrate auf die Düsentemperatur oder leicht darunter einstellen
- Adapter- und Die-Zonen: Oft unabhängig voneinander gesteuert; Die Gleichmäßigkeit der Düsenzone über den gesamten Körper innerhalb von ±2 °C ist entscheidend für die Konzentrizität
- Kühlmedium: Druckluft- oder Wassermantelkühlung zur Vermeidung von Überhitzung bei hohen Schneckengeschwindigkeiten
Ein Temperaturüberschuss während des Startvorgangs ist eine häufige Ursache für die Verschlechterung der Verbindung und die Verunreinigung des Chips. Moderne Steuerungen für große Drahtextrusionsmaschinen nutzen automatisch abgestimmte PID-Algorithmen und modellprädiktive Steuerung (MPC) für ein schnelleres Aufwärmen des Zylinders mit minimalem Überschwingen. Dadurch wird eine 120-mm-Maschine in 45–60 Minuten auf Produktionstemperatur gebracht, mit einem Überschwingen von weniger als 3 °C im Vergleich zu den 20–30 °C, die bei älteren thyristorgesteuerten Maschinen üblich sind.
Inline-Qualitätsüberwachungssysteme
Moderne Großserien-Draht- und Kabelextruderlinien integrieren mehrere Inline-Mess- und Überwachungssysteme, die Daten generieren, die sowohl für die unmittelbare Prozesskontrolle als auch für das langfristige statistische Qualitätsmanagement verwendet werden. Dies ist einer der sich am schnellsten entwickelnden Bereiche der Drahtextrusionsindustrie, angetrieben durch die Industrie 4.0-Konnektivitätsanforderungen von Tier-1-Automobil-OEMs und Netzbetreibern.
Mit 2.000 Hz scannende Lasermikrometer messen den Außendurchmesser und erkennen ovale Querschnitte. Geräte von Zumbach, Sikora und Beta LaserMike behalten eine Auflösung von ±0,001 mm bei. Die Daten speisen den Regelkreis der Abzugsgeschwindigkeit zur Durchmesserkorrektur in Echtzeit.
Ultraschallmessgeräte (für undurchsichtige Kabel) oder Röntgensysteme (für alle Kabeltypen) ermöglichen eine 360°-Wanddickenmessung. Die CENTERVIEW 8000-Serie von Sikora liefert Exzentrizitätsdaten in Echtzeit mit einer Messunsicherheit von ±0,01 mm für Kabel mit einem Außendurchmesser von bis zu 60 mm.
Kontinuierliche Kapazitätsmonitore erkennen Isolationslücken und Einschlüsse, die von Lasermessgeräten nicht erkannt werden können. Hochspannungs-Spark-Tester legen 0,5–25 kV (abhängig von der Isolationsdicke) an, um Nadellöcher zu erkennen. Moderne Systeme erreichen eine 100-prozentige Erkennung von Nadellöchern über 50 µm Durchmesser bei Geschwindigkeiten bis zu 1.000 m/min.
Schmelzedruckwandler am Adapter und Düseneinlass messen die Prozessstabilität. Die Ausgaberate ist direkt proportional zum Düsendruck bei konstanter Temperatur; Eine Druckdrift von mehr als 5 % über 30 Minuten weist auf ein Prozessproblem hin, das einer Untersuchung bedarf. Schmelze-Thermoelemente liefern die tatsächliche Schmelzetemperatur und nicht die Zylinderoberflächentemperatur.
Materialien, die auf großen Drahtextrusionsmaschinen verarbeitet werden
Eine große Drahtextrusionsmaschine muss speziell für die Compound-Familie, die sie verarbeiten soll, konfiguriert werden. Unterschiedliche Polymere weisen völlig unterschiedliche rheologische Verhaltensweisen, thermische Stabilität und Abriebeigenschaften auf, die sich auf Schneckendesign, Zylindermetallurgie, Matrizenmaterial und Kühlanforderungen auswirken.
| Compound | Verarbeitungstemperatur (°C) | Schlüsselschraubenfunktion | Fassmetallurgie | Hauptanwendung |
|---|---|---|---|---|
| PVC (flexibel) | 160–185 | Geringe Scherung, geringe Kompression (2,5:1) | Verchromt oder nitriert | Baudraht, Automobildraht |
| XLPE (vernetzbares PE) | 120–135 (Matrizenausgang) | Barriereschnecke, scherarm | Bimetallisch (Typ Xaloy 306) | Isolierung von Mittel- und Hochspannungskabeln |
| HDPE | 180–230 | Hohe Kompression (3,5:1), Barriere | Standardmäßig nitriert | Telekommunikationskabel, Niederspannungsummantelung |
| HFFR (ATH/MDH gefüllt) | 190–220 | Geringe Komprimierung (2,2:1), hohes L/D | Bimetallische, gehärtete Mitnehmer | Eisenbahn-, Schiffs-, Tunnelkabel |
| TPE/TPU | 170–210 | Universeller Mischbereich | Standardmäßig nitriert | Flexkabel für die Automobil- und Robotikbranche |
| Fluorpolymere (FEP, ETFE) | 300–380 | Kurzes L/D (16:1), korrosionsbeständig | Mit Inconel oder Hastelloy ausgekleidet | Luft- und Raumfahrt, Instrumentierungskabel |
So bewerten und wählen Sie eine große Drahtextrusionsmaschine aus
Die Auswahl eines Extruders für Produktionsdrähte und -kabel erfordert mehr als nur den Vergleich der angegebenen Produktionsraten. Der folgende strukturierte Bewertungsprozess hilft Einkaufsingenieuren, die häufigsten Kauffehler zu vermeiden.
Definieren Sie zunächst die Produktmatrix
Listen Sie alle Drahtstärken, Isoliermaterialien und Leitungsgeschwindigkeiten auf, die Sie in den ersten drei Jahren benötigen. Das breiteste Produktsortiment – nicht das häufigste Produkt – definiert die Maschinenspezifikation. Eine Leitung, die für 2,5 mm² PVC-Baukabel bei 300 m/min optimiert ist, ist möglicherweise überhaupt nicht in der Lage, 95 mm² XLPE-Stromkabel zu verlegen, und eine Leitung, die für Hochspannungskabel ausgelegt ist, kann dünne Anschlusskabel nicht wirtschaftlich verlegen. Viele Käufer geben zu wenig an, indem sie nur ihr Produkt mit dem höchsten Volumen angeben.
Fordern Sie dokumentierte Schraubenleistungsdaten an
Fragen Sie Lieferanten nach Schneckenkennlinien: Leistung (kg/h) vs. Schneckengeschwindigkeit (U/min) bei Ihrer spezifischen Mischung und Verarbeitungstemperatur. Seriöse Hersteller von Draht- und Kabelextrudern verfügen über diese Daten aus Werksabnahmetests oder veröffentlichten Versuchsaufzeichnungen. Eine angegebene Fördermenge ohne Schneckengeschwindigkeits- und Temperaturkontext ist bedeutungslos.
Überprüfen Sie die Drehmomentwerte des Getriebes
Das Getriebe ist bei Großmaschinen oft das limitierende Bauteil. Fordern Sie das Nenndrehmoment in Nm und den Sicherheitsfaktor im Verhältnis zum Spitzendrehmoment des Motors an. Ein Getriebe, das für das 1,0-fache Motorspitzendrehmoment ohne Sicherheitsmarge ausgelegt ist, fällt bei der Verarbeitung von hochviskosen Füllmassen vorzeitig aus. In der Industrie wird ein Sicherheitsfaktor von mindestens dem 1,5-fachen des Getriebedrehmoments im Verhältnis zur Motorspitze festgelegt.
Prüfen Sie die Architektur des Steuerungssystems
Bestimmen Sie, ob das SPS- und HMI-System der Linie auf einer offenen Architektur (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) oder einer proprietären Plattform basiert. Proprietäre Steuerungssysteme schaffen eine langfristige Abhängigkeit vom Originalgerätehersteller für Software-Updates, Ersatzteile und Modifikationen. Dank der offenen Architektur kann Ihr Ingenieurteam Rezepte ändern und Sensoren unabhängig hinzufügen.
Führen Sie einen Factory Acceptance Test (FAT) durch
Bestehen Sie auf einer Werksabnahmeprüfung Ihrer Verbindung und Ihres Leiters. Lassen Sie die Maschine mindestens vier Stunden lang bei Nenngeschwindigkeit laufen und messen Sie Durchmesserschwankung (CV%), Exzentrizität und Schmelzedruckstabilität. Fordern Sie die Aufnahme aller FAT-Daten in die Lieferdokumentation an. Lieferanten, die sich den FAT-Bedingungen bei Großbestellungen von Drahtextrusionsmaschinen widersetzen, sind ein deutliches Risikosignal.
Automatisierung und Industrie 4.0-Integration
Die Draht- und Kabelindustrie steht unter anhaltendem Druck, die Abhängigkeit von Bedienern zu verringern und die Rückverfolgbarkeit von Daten zu verbessern. Moderne große Drahtextrusionsmaschinen werden zunehmend als vollautomatische Linien geliefert, die Rezeptverwaltung, Ferndiagnose und Produktionsberichte ohne manuelle Eingriffe zwischen den Umstellungen ermöglichen.
Rezeptverwaltung und Umrüstzeit
Ein gut konfigurierter großer Draht- und Kabelextruder mit digitaler Rezepturverwaltung kann einen Produktwechsel – den Wechsel von einer Drahtstärke und einer Verbindung zu einer anderen – in weniger als 20 Minuten durchführen, wenn alle Parameter (Schneckengeschwindigkeit, Zylindertemperaturen, Abzugsgeschwindigkeit, Aufwickelspannung) in einer einzigen Rezepturdatei gespeichert und geladen werden. Ohne Rezepturverwaltung können Umstellungen, die eine manuelle Anpassung von 30–50 Parametern erfordern, 90–120 Minuten dauern, was einem Kapazitätsverlust von 12–20 % bei einer stark ausgelasteten Dreischichtlinie mit 15 Produktwechseln pro Woche entspricht.
OPC-UA-Konnektivität und MES-Integration
Das Protokoll OPC Unified Architecture (OPC-UA) ist der aktuelle Standard für die Verbindung von Extrusionsliniendaten mit Manufacturing Execution Systems (MES), ERP-Systemen und Cloud-Analyseplattformen auf Werksebene. Eine große Drahtextrusionsmaschine, die mit OPC-UA ausgestattet ist, kann Schneckengeschwindigkeit, Durchsatz, Schmelzetemperatur, Durchmesser und Funkentestergebnisse in Echtzeit an eine zentrale Datenbank übertragen und so schichtweise Prozessanalysen und vorausschauende Wartungsauslöser ermöglichen. Zulieferer von Automobilkabeln, die Tier-1-Kunden in Europa bedienen, müssen aufgrund der Qualitätsanforderungen ihrer Kunden zunehmend eine 100-prozentige OPC-UA-Rückverfolgbarkeit auf den Meter der Ausgabe gewährleisten.
Vorausschauende Wartung an verschleißbehafteten Komponenten
Schnecken- und Zylinderverschleiß sind die Hauptkosten für die Wartung einer großen Drahtextrusionsmaschine. Vibrationssensoren am Getriebe, Motorstromtrends und Schmelzdruckdriftalgorithmen können 200–400 Stunden im Voraus warnen, bevor der Schneckenverschleiß den Punkt erreicht, an dem die Ausgabe instabil wird. Mehrere Drahtextruder-OEMs bieten jetzt Fernüberwachungsabonnements an, bei denen ihr Ingenieurteam wöchentlich Maschinendaten überprüft und Anomalien erkennt, bevor sie zu Produktionsunterbrechungen führen.
Dokumentierter Fall: Ein mittelgroßer Drahthersteller in Südostasien meldete eine Reduzierung der ungeplanten Ausfallzeiten um 34 %, nachdem er OPC-UA-Konnektivität und ein Fernüberwachungsabonnement für eine Flotte von drei großen Extruderlinien implementiert hatte. Die Amortisationszeit wurde allein aufgrund der vermiedenen Ausfallkosten auf weniger als 8 Monate geschätzt.
Wartungspläne und Verschleißteilplanung
Eine große Drahtextrusionsmaschine, die im Dreischichtbetrieb an sechs oder sieben Tagen pro Woche läuft, kommt auf 7.000–8.000 Betriebsstunden pro Jahr. Eine strukturierte vorbeugende Wartung ist der wichtigste Faktor für die Aufrechterhaltung der Produktionsleistung und Produktqualität, die die Kapitalinvestition rechtfertigt.
Tägliche und wöchentliche Aufgaben
- Überprüfen und protokollieren Sie die Temperaturen in der Fasszone und vergleichen Sie sie mit den Sollwerten
- Notieren Sie den Schmelzedruck am Adapter und an der Düse. Trend zum Driften
- Überprüfen Sie die Klarheit und Leitfähigkeit des Kühlwassers
- Funkentestelektrode reinigen und Elektrodenabstand prüfen
- Raupen-/Spilllager gemäß OEM-Plan schmieren
- Überprüfen Sie den Ölstand und die Temperatur des Getriebes
Monatliche Aufgaben
- Ziehen Sie zur Sichtkontrolle die Schraube heraus, wenn Sie abrasive Massen verarbeiten
- Kalibrieren Sie Temperaturregler anhand eines zertifizierten Referenzthermoelements
- Testen Sie alle Sicherheitsverriegelungen (Not-Aus, Überlastschutz)
- Kühlwasserfilter spülen und ersetzen
Jährliche Aufgaben und Verschleißteillebensdauer
- Messen Sie den Schraubengangabstand zur Zylinderbohrung. ersetzen, wenn das Spiel 0,2–0,3 % des Laufdurchmessers überschreitet
- Komplettes Getriebeöl ablassen und mit OEM-spezifizierter Sorte auffüllen
- Fassheizbänder ersetzen (typische Lebensdauer: 18.000–25.000 Stunden)
- Ersetzen Sie alle Thermoelementsensoren (die Drift wird nach 2–3 Jahren erheblich)
- Überprüfen Sie den Zustand des Drucklagers (ein Ausfall ist in der Regel die teuerste Reparatur einer Großmaschine)
Die Lebensdauer von Schnecken und Zylindern auf einer großen Drahtextrusionsmaschine, auf der ungefüllte PE-Compounds laufen, kann 30.000–40.000 Stunden überschreiten. Dieselbe Maschine, die mit 60 % ATH-gefüllten HFFR-Compounds läuft, kann nach 4.000–6.000 Stunden einen Schneckenaustausch erfordern, wenn Bimetallzylinder und gehärtete Schnecken nicht spezifiziert sind. Der Kostenunterschied zwischen einer Standardschnecke (ca. 8.000 US-Dollar für 120 mm) und einer vollständig bimetallischen, verschleißfesten Schnecke (ca. 22.000 US-Dollar) wird in der Regel in weniger als einem Jahr durch eine geringere Austauschhäufigkeit bei Verwendung von mit Schleifmittel gefüllten Compounds ausgeglichen.
Führende Hersteller und globale Lieferlandschaft
Der Weltmarkt für große Drahtextrusionsmaschinen wird von einer Mischung aus europäischen, nordamerikanischen und asiatischen Herstellern beliefert. Das Verständnis der Lieferantenlandschaft hilft Beschaffungsteams dabei, Preise, Technologieniveau und After-Sales-Fähigkeiten zu bewerten.
Preismaßstäbe für große Draht- und Kabelextrudermaschinen (Schneckendurchmesser 90–120 mm, vollständige Linie einschließlich Kühlung, Aufnahme und Steuerung): In China gebaute Linien beginnen bei etwa 180.000–450.000 USD für eine komplette Baudrahtlinie. Äquivalente in Europa gebaute Linien kosten in der Regel 600.000 bis 1.500.000 US-Dollar. Für CCV- oder Dreifach-Coextrusionslinien für HV-Kabel beginnen die europäischen Pakete bei 3.000.000 USD und können bis zu 25.000.000 USD für komplette schlüsselfertige HV-Unterwasserkabel-Extrusionssysteme erreichen.
XLPE- und Hochspannungskabelextrusion: Spezielle Anforderungen
Die Extrusion von XLPE-isolierten Mittel- und Hochspannungskabeln stellt das technisch anspruchsvollste Segment auf dem Markt für Großdrahtextrusionsmaschinen dar. Die Anforderungen unterscheiden sich so erheblich von der Extrusion von Baudrähten, dass eine Anlage, die Kabel mit Nennspannungen über 12 kV herstellen möchte, diese als eine völlig separate Technologiekategorie behandeln muss.
Sauberkeitsanforderungen
XLPE-Compounds für Kabel mit einer Nennspannung von 30 kV und mehr müssen in einer Reinraumumgebung verarbeitet werden. Gemäß IEC 60840 darf die Isolierung für Kabel über 30 kV keine Schmutzpartikel mit einer Größe von mehr als 0,125 mm im Querschnitt aufweisen. Dies erfordert, dass die gesamte Extrusionslinie – vom Compound-Silo bis zur Düse – in einem Reinraum der Klasse 10.000 (ISO 7) untergebracht ist, mit gefilterter Luftzufuhr, ständig aufrechterhaltenem Überdruck und dem Tragen fusselfreier Kleidung durch das gesamte Personal. Beim Compound-Handling kommen geschlossene Transfersysteme zum Einsatz, um eine Kontamination durch Umgebungsstaub zu verhindern. Diese Anforderungen erhöhen die bautechnischen und mechanischen Anforderungen an die Leitungsinstallation im Vergleich zur Bauleitungsproduktion erheblich.
Kontinuierliche Vulkanisationssysteme (CV).
XLPE erfordert nach der Extrusion eine Vernetzung, die dadurch erreicht wird, dass das isolierte Kabel in einem unter Stickstoffdruck stehenden Härtungsrohr hohen Temperaturen und hohem Druck ausgesetzt wird (CCV: Catenary Continuous Vulkanization oder VCV: Vertical Continuous Vulkanization). CCV-Rohre für Hochspannungskabel sind typischerweise 80–200 Meter lang und werden bei 300–400 °C und 10–20 bar Stickstoffdruck gehalten. Der Durchhang des Kabels durch dieses Rohr muss genau kontrolliert werden, um eine ovale Verformung der weichen, ungehärteten Isolierung zu verhindern. Eine VCV-Leitung verwendet ein vertikales Rohr (bis zu 300 Meter hoch, erfordert ein eigenes Turmgebäude), das den Durchhang der Oberleitung vollständig eliminiert, was sie zur bevorzugten Technologie für Kabel mit 132 kV und mehr macht. VCV-Leitungen für EHV-Kabel können für die komplette Installation 15 bis 30 Millionen Euro kosten.
Entgasung nach der Vernetzung
Vernetzte XLPE-Isolierung enthält Nebenprodukte des Peroxidzersetzungsprozesses (Methan, Acetophenon und Cumylalkohol für DCP-vernetzte Systeme). Diese Nebenprodukte müssen in beheizten Entgasungskammern (typischerweise 70–80 °C für 5–30 Tage, je nach Kabeldurchmesser) aus der Isolierung diffundiert werden, bevor Kabelgarnituren (Verbindungen, Endverschlüsse) angebracht werden können. Wenn die XLPE-Isolierung nicht ausreichend entgast wird, kommt es zu einer Ansammlung von Raumladungen, die zu einem vorzeitigen Ausfall des Dielektrikums führen kann. Die Entgasung stellt für Hersteller von Hochspannungskabeln häufig den Engpass bei der Produktionsgeschwindigkeit dar. Der Aufbau einer ausreichenden Kammerkapazität, um der Extrusionsleistung gerecht zu werden, erfordert erhebliche Kapitalinvestitionen in die temperaturkontrollierte Lagerung.
Markttrends treiben Investitionen in große Drahtextrusionsmaschinen voran
Das Verständnis der Makrotreiber der Nachfrage hilft Anlagenplanern dabei, Investitionen in neue Linien richtig zu dimensionieren und zeitlich zu planen.
Netzmodernisierung und erneuerbare Energien
Die globale Energiewende führt zu einer beispiellosen Nachfrage nach Hochspannungs- und Höchstspannungskabeln. Die Internationale Energieagentur (IEA) schätzt in ihrem Bericht „Stromnetze und sichere Energiewende 2023“, dass das Erreichen von Netto-Null-Emissionen bis 2050 erforderlich ist 80 Millionen km neues Netzkabel bis 2040 – ungefähr doppelt so lang wie alle bisher installierten Kabel. Dies führt bei Herstellern in ganz Europa, Nordamerika und Asien zu Investitionen in neue HV- und EHV-Kabelleitungen.
Ausbau von Elektrofahrzeugen
Die Produktion von Elektrofahrzeugen steigert die Nachfrage nach dünnwandigen Hochtemperatur-Automobilkabeln, die höhere Stromdichten in leichteren Kabelbäumen bewältigen können. Drahtverbindungen wie vernetztes ETFE und silikonisolierte Drähte mit einer Temperatur von 175 °C und mehr verzeichnen ein zweistelliges Wachstum. Für diese Spezialverbindungen optimierte Automobil-Drahtextruderlinien sind eine vorrangige Investition für Kabelbaumhersteller in Mexiko, Marokko und Osteuropa, die europäische und amerikanische OEMs beliefern.
Glasfaserinfrastruktur
Globale FTTP-Ausbauprogramme (Fiber-to-the-Premises) in den USA (BEAD-Programm: 42,45 Milliarden US-Dollar), der EU (Gigabit Infrastructure Act-Ziel: 1 Gbit/s für alle EU-Haushalte bis 2030) und Entwicklungsmärkten treiben den Ausbau der Kabelummantelungs- und Pufferrohr-Extrusionskapazitäten voran. Diese Linien verwenden einen Draht- und Kabelextruder, der für Glasfaserpuffer- und -mantelanwendungen geeignet ist und typischerweise HDPE- oder LSZH-Compounds mit 200–600 m/min verarbeitet.
Reshoring und Supply-Chain-Lokalisierung
Lieferkettenunterbrechungen nach 2020 und geopolitische Bedenken haben Draht- und Kabelhersteller in Nordamerika und Europa dazu veranlasst, in inländische Produktionskapazitäten zu investieren, die zuvor ins Ausland verlagert wurden. Dieser Trend führt zu einer Welle neuer Großinstallationen von Drahtextrusionsmaschinen in Märkten, in denen seit zwei Jahrzehnten nicht mehr auf der grünen Wiese in Drahtfabriken investiert wurde.
 Verwandt Produkte











