 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Wie Glasfaserkabel hergestellt werden: Der Kernprozess erklärt
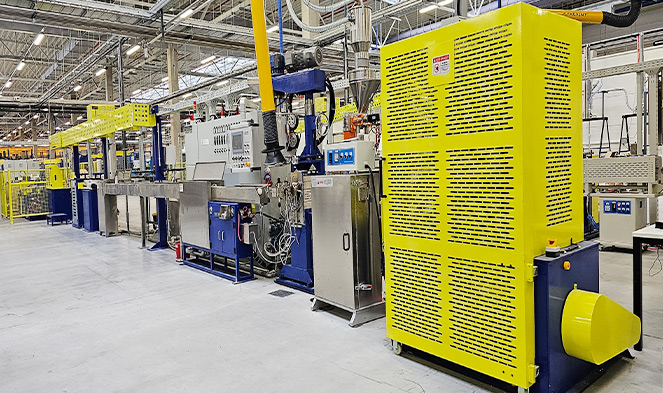
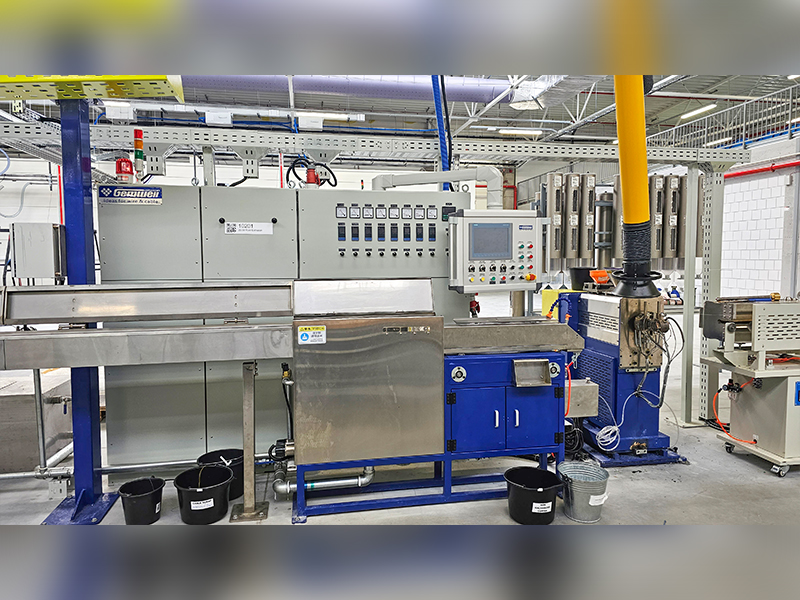
Glasfaserkabel werden hergestellt, indem ultrareines Glas oder Kunststoff zu haarfeinen Strängen, sogenannten Glasfasern, gezogen, mit Schutzschichten überzogen und dann zu einer fertigen Kabelbaugruppe gebündelt und ummantelt wird. Der gesamte Prozess – vom rohen Quarzsand bis zum einsetzbaren Kabel – erfordert höchste Präzision, kontrollierte Umgebungen und spezielle Extrusionsmaschinen. Das Herzstück der sekundären Beschichtungs- und Verkabelungsvorgänge ist die Draht- und Kabelextruder , eine Maschine, die mit hoher Geschwindigkeit und mit einer Genauigkeit im Mikrometerbereich Polymermäntel und Pufferbeschichtungen um empfindliche optische Fasern aufträgt.
Der Herstellungsablauf kann in zwei große Phasen unterteilt werden: Faserziehen (Herstellung der rohen optischen Faser) und Kabelkonstruktion (Zusammenbau der Fasern zu einem robusten, einsetzbaren Produkt). Beide Phasen erfordern streng kontrollierte Materialien, Temperaturen und mechanische Toleranzen. Selbst geringfügige Verschmutzungen oder Spannungsschwankungen können die Signalverlustleistung, ausgedrückt in Dezibel pro Kilometer (dB/km), beeinträchtigen, die strengen Standards wie ITU-T G.652 für Singlemode-Fasern entsprechen muss.
Beginnend mit einer Vorform: Die Grundlage jeder optischen Faser
Der Herstellungsprozess beginnt lange bevor Extrusionsgeräte zum Einsatz kommen. Der erste Schritt ist die Erstellung eines Vorformling – ein massiver Glaszylinder, typischerweise 1 bis 2 Meter lang und 80 bis 200 mm im Durchmesser, der das Brechungsindexprofil der fertigen Faser in einem viel größeren Maßstab präzise widerspiegelt.
Modifizierte chemische Gasphasenabscheidung (MCVD)
Eine der am weitesten verbreiteten Methoden zur Herstellung von Vorformlingen ist die modifizierte chemische Gasphasenabscheidung (MCVD), die von Bell Labs entwickelt wurde. Bei diesem Verfahren wird ein rotierendes Quarzrohr von außen mit einem Knallgasbrenner auf etwa 1.600 °C erhitzt. Gasförmige Vorläufer – typischerweise Siliziumtetrachlorid (SiCl₄) und Germaniumtetrachlorid (GeCl₄) – strömen durch das Rohr und reagieren unter Bildung von Glasrußschichten an der Innenwand. Durch die Dotierung mit Germanium erhöht sich der Brechungsindex des Kerns im Vergleich zum Mantel, was eine Lichtführung durch Totalreflexion ermöglicht.
Outside Vapour Deposition (OVD) und VAD
Nordamerikanische Hersteller bevorzugen häufig die Outside Vapour Deposition (OVD), bei der Ruß auf der Außenseite eines rotierenden Dorns abgeschieden wird. Japanische Hersteller waren Vorreiter bei der Vapor Axial Deposition (VAD), die eine kontinuierliche Produktion von Vorformlingen ermöglicht und sich gut für die Produktion in großem Maßstab eignet. Bei jeder Methode entsteht eine poröse Rußvorform, die in einem Sinterofen bei etwa 1.500 °C verfestigt werden muss, wo sie zu einem dichten, blasenfreien Glaszylinder zusammenfällt, der zum Ziehen bereit ist.
Ein einzelner Vorformling kann überall nachgeben 2.500 bis über 5.000 Kilometer der fertigen optischen Faser, abhängig von der Vorformgröße und dem angestrebten Faserdurchmesser von 125 Mikrometern.
Der Faserziehturm: Glas in mikrometerdünne Stränge ziehen
Sobald der Vorformling fertig ist, wird er in einen Faserziehturm geladen – ein vertikales Ofensystem, das stehen kann 20 bis 30 Meter hoch . Die Spitze des Vorformlings wird in einem Graphit- oder Zirkonoxid-Widerstandsofen auf etwa 2.000 °C erhitzt, wodurch er weich wird und einen geschmolzenen „Neck-down“-Bereich bildet. Die Schwerkraft und eine motorisierte Winde darunter ziehen das erweichende Glas mit einer Ziehgeschwindigkeit von 1,5 m zu einem kontinuierlichen Filament 10 bis 25 Meter pro Sekunde in modernen Hochdurchsatzsystemen.
Ein Inline-Lasermikrometer misst kontinuierlich und in Echtzeit den Faserdurchmesser. Rückkopplungsschleifen passen die Ziehgeschwindigkeit innerhalb von Millisekunden an, um den angestrebten Außendurchmesser beizubehalten 125 ± 1 Mikrometer . Jede Abweichung über diese Toleranz hinaus – die ungefähr der Breite eines einzelnen menschlichen Haares entspricht – würde zu Signalreflexionen an Spleißen und Anschlüssen führen und die Netzwerkleistung beeinträchtigen.
Auftragen der Primärbeschichtung
Unmittelbar nachdem die Faser die Ofenzone verlässt und bevor sie eine Oberfläche berühren kann, durchläuft sie einen Primärbeschichtungsapplikator. Es werden nacheinander zwei Schichten UV-härtbares Acrylat aufgetragen: eine weiche innere Primärschicht (niedriger Modul, ca. 0,5 MPa), die die Faser vor Mikrokrümmung schützt, und eine härtere äußere Primärschicht (hoher Modul, ca. 500–900 MPa), die mechanischen Schutz bietet. Die Beschichtung bringt den Außendurchmesser von 125 µm auf ca 245–250 µm . Beide Schichten werden unter UV-Lampen fast augenblicklich ausgehärtet und die beschichtete Faser wird dann auf eine Aufwickeltrommel aufgewickelt.
Die Zugfestigkeit einer frisch gezogenen, makellosen Quarzfaser kann erreicht werden 800.000 psi (5,5 GPa) – vom Gewicht her weitaus stärker als Stahl – aber Oberflächenfehler, die durch Verunreinigungen oder physischen Kontakt entstehen, führen zu einer raschen Beeinträchtigung. Aus diesem Grund findet der gesamte Zieh- und Beschichtungsprozess in einer Reinraumumgebung statt, typischerweise der Klasse 1000 (ISO 6) oder besser.
Sekundärbeschichtung und Färbung: Vorbereiten von Fasern für die Verkabelung
Nach dem Ziehen durchläuft die 250 µm dicke beschichtete Faser eine weitere Verarbeitung, bevor sie in ein Kabel eingearbeitet werden kann. In dieser sekundären Verarbeitungsstufe erfolgt die Draht- und Kabelextruder wird zum zentralen Ausrüstungsgegenstand.
Enge Pufferung
Bei Konstruktionen mit engen Puffern – wie sie bei Innen-, Plenum- und Steigkabeln üblich sind – wird ein thermoplastischer Sekundärpuffer direkt über die primärbeschichtete Faser extrudiert, wodurch der Außendurchmesser erreicht wird 900 µm . Die Extrusion erfolgt auf einem kompakten Draht- und Kabelextruder mit einer Kreuzkopfdüse, die genau dimensioniert ist, um die Konzentrizität zwischen der Faser und der Pufferschicht aufrechtzuerhalten. Zu den typischerweise verwendeten Materialien gehören PVC, PVDF (Kynar) oder Nylon, abhängig von der erforderlichen Flammen- und Rauchbewertung.
Bündeladerkonstruktion
Bei Außen- und Fernkabeln dominiert die Bündeladerbauweise. Ein Draht- und Kabelextruder formt einen kleinen Kunststoffschlauch – normalerweise Polypropylen oder Polybutylenterephthalat (PBT) – um eine Gruppe von 2 bis 24 Fasern. Das Rohr ist etwas größer als das Faserbündel und der Raum ist mit einem wasserblockierenden Gel (thixotrope Erdölverbindung oder trockene wasserblockierende Bänder) gefüllt. Durch die Bündelader können sich die Fasern im Inneren frei bewegen und sind so von äußeren mechanischen Belastungen isoliert.
Faserfärbung
Um die Identifizierung einzelner Fasern innerhalb eines Kabels zu ermöglichen, ist jede Faser gemäß den Standards TIA-598 oder IEC 60304 farblich gekennzeichnet. Beim Färbeprozess wird eine dünne UV-härtbare Tinte – typischerweise weniger als 5 µm dick – auf die 250 µm dicke Grundschicht aufgetragen. Ein spezieller Tintenapplikator oder eine kombinierte Färbe- und Aufwickellinie erledigt diesen Schritt mit einer Geschwindigkeit, die der ursprünglichen Zeichengeschwindigkeit entspricht. Die 12 Standardfarben wechseln sich nacheinander ab: Blau, Orange, Grün, Braun, Schiefer, Weiß, Rot, Schwarz, Gelb, Violett, Rosa und Aquamarin.
Kabelverseilung: Fasern zu einer strukturierten Anordnung kombinieren
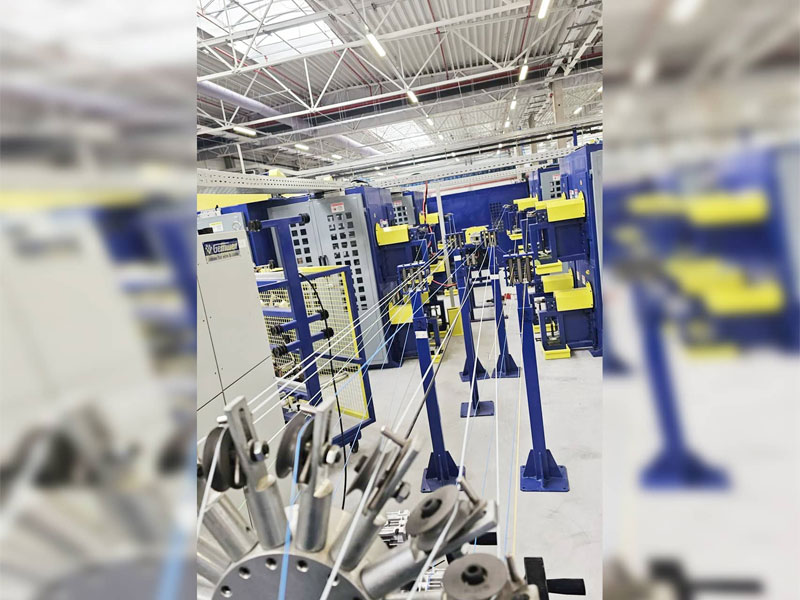
Einzelne Aderfasern oder Bündeladern werden auf einer Verseilmaschine zu einem Mehrfaserkabel zusammengefügt. Dieser Schritt bestimmt die Gesamtfaseranzahl, die mechanische Leistung und die physikalische Konfiguration des fertigen Kabels.
Bei losen Rohrkonstruktionen werden mehrere Rohre – die jeweils 2 bis 24 Fasern enthalten – in einem spiralförmigen oder SZ-Muster (umgekehrt oszillierend) um ein zentrales Festigkeitselement verseilt, am häufigsten um einen Stab aus glasfaserverstärktem Kunststoff (GFK) oder ein Aramidgarnbündel. Die SZ-Verseilung ermöglicht den unabhängigen Zugriff auf jedes Rohr, ohne dass das gesamte Kabel abgewickelt werden muss, ein großer Vorteil beim Spleißen vor Ort.
Flachbandkabel, eine weitere gängige Architektur, verwenden eine flache Anordnung von 4, 6, 8 oder 12 Fasern, die nebeneinander mit einem Matrixmaterial verbunden sind, und stapeln dann mehrere Bänder in einem zentralen Rohr oder Schlitzkern. Flachbandkabel können Platz finden über 6.000 Fasern in einem einzigen Kabelmantel, wodurch sie äußerst effizient für den Einsatz in Zentralbüros mit hoher Dichte und für Stammkabel in Rechenzentren sind.
| Bauart | Faserpuffer | Faserzahlbereich | Typische Anwendung |
|---|---|---|---|
| Eng gepuffert | 900 µm über 250 µm | 2–144 | Innenbereich, Räumlichkeiten, Plenum |
| Lose Röhre | Mit Gel gefülltes PBT-Röhrchen | 2–864 | Außerhalb der Anlage, Langstrecke |
| Band | Matrixgebundene Arrays | 72–6.912 | Rechenzentrum, Zentrale |
| Zentralrohr (Unitube) | Gelgefülltes Einzelröhrchen | 2–24 | Zugangsnetze, FTTH-Abbrüche |
Die Rolle des Draht- und Kabelextruders bei der Mantelanwendung
Nach der Verseilung erhält die Kabelseele ihren Außenmantel – die letzte Schutzschicht, die über die Umwelttauglichkeit des Kabels entscheidet. Dies ist die sichtbarste Anwendung des Draht- und Kabelextruder in der Glasfaserfertigungslinie und wirkt sich direkt auf Flammschutz, UV-Beständigkeit, Druckfestigkeit und Installationsleistung aus.
Ein Draht- und Kabelextruder für diesen Zweck besteht aus einem Zylinder- und Schneckenmechanismus, der die thermoplastische Verbindung schmilzt und sie bei kontrolliertem Druck und kontrollierter Temperatur durch eine Kreuzkopfdüse drückt. Bei Glasfaserummantelungen muss der Extruder besonders fein gesteuert werden, da die optischen Fasern im Inneren während des Ummantelungsdurchgangs keine übermäßige Spannung oder einen thermischen Schock vertragen.
Wichtige Extruderparameter für die Glasfaserummantelung
- Schraubenausführung: Für Mantelcompounds sind Einschneckenextruder mit L/D-Verhältnissen von 20:1 bis 30:1 Standard. Barriereschnecken verbessern die Homogenität der Schmelze und reduzieren Oberflächenfehler im fertigen Mantel.
- Schmelztemperatur: Variiert je nach Material – typischerweise 170–200 °C für PVC, 230–260 °C für HDPE und 280–310 °C für LSZH-Verbindungen (Low Smoke Zero Halogen).
- Liniengeschwindigkeit: Moderne Draht- und Kabelextrudersysteme für die Glasfaserummantelung können mit laufen bis zu 150–200 m/min für Kabel mit kleinerem Durchmesser.
- Abzugsspannung von Caterpillar: Muss sorgfältig kalibriert werden. Übermäßige Spannung belastet die optischen Fasern und führt zu einem dauerhaften Signalverlust.
- Länge der Kühlwanne: HDPE- und LSZH-Ummantelungen erfordern längere Kühlwege – manchmal 6 bis 12 Meter –, um ein Schrumpfen der Oberfläche zu verhindern und die Rundheit der Ummantelung aufrechtzuerhalten.
LSZH-Compounds, die in IEC 60332-1 und EN 50200 für den Einsatz in öffentlichen Gebäuden und der Verkehrsinfrastruktur gefordert werden, sind aufgrund ihres höheren Füllstoffgehalts (typischerweise Aluminiumtrihydrat oder Magnesiumhydroxid als Flammschutzmittel) schwieriger zu extrudieren als PVC. Ein Draht- und Kabelextruder, der LSZH verarbeitet, muss ausreichend Scherung erzeugen, um diese mineralischen Füllstoffe gleichmäßig zu verteilen, ohne die Polymermatrix zu zersetzen. Einige Hersteller verwenden eine Doppelschneckenextruder-Compoundierungsstufe vor dem Querkopf, um die Konsistenz der Mischung sicherzustellen.
Panzerung vor der letzten Jacke
Viele Außen- und Erdkabel verfügen über eine metallische oder dielektrische Panzerungsschicht zwischen dem Innenmantel und dem Außenmantel. Die Panzerung aus gewelltem Stahlband (CST) bietet Schutz vor Nagetieren und Quetschschutz, während Aramidgarn oder Glasfaser bei vollständig dielektrischen Konstruktionen den gleichen Schutz bieten. Wenn eine Panzerung vorhanden ist, durchläuft das Kabel nach der Panzerung einen zweiten ummantelten Extruderkopf – wodurch der Draht- und Kabelextruder zu einem noch häufiger vorkommenden Element in der gesamten Produktionslinie wird.
Festigkeitsträger und Feuchtigkeitsbarrieren: Was das Kabel zusammenhält
Optische Fasern tragen selbst keine Zugbelastung – Glas kann einfach nicht gedehnt werden, ohne zu brechen. Die gesamte Installationsspannung muss von speziellen Festigkeitsträgern getragen werden, die in die Kabelkonstruktion integriert sind.
- Aramidgarn (Kevlar): Das häufigste Festigkeitselement in Innen- und Verteilerkabeln. Typische Zugbelastungswerte reichen von 100 N für kleine 2-Faser-Stichkabel bis über 2.700 N für Hauptkabel im Innenbereich. In den Zwischenräumen zwischen Kabelseele und Außenmantel wird Aramidgarn platziert.
- Stab aus glasfaserverstärktem Kunststoff (GFK): Wird als zentrales Festigkeitselement in Bündelader-Außenkabeln verwendet. Ein 5-mm-GFK-Stab sorgt für hohe Zugfestigkeit und Biegeschutz und hält das Kabel gleichzeitig nicht leitend und blitzsicher.
- Stahldraht oder Stahlband: Wird in selbsttragenden Luftkabeln (ADSS-Kabel verwenden keinen Stahl) oder festgezurrten Antennenkonstruktionen verwendet. Einige direkt vergrabene Kabel kombinieren eine Stahlarmierung mit wasserblockierenden Bändern für doppelten Schutz.
- Wasserblockierende Elemente: Mit Gel gefüllte Zwischenräume, quellbare Bänder oder trockenes wasserblockierendes Garn verhindern die Längswanderung von Wasser, die im Laufe der Zeit zu einer Hydroxylverunreinigung des Glases führen kann, wodurch die Dämpfung beim Wasserpeak bei 1383 nm zunimmt – ein bekanntes Problem bei frühen Nicht-Null-Wasserpeak-Fasern (NZWP).
Arten von Glasfasern: Singlemode vs. Multimode
Das in die Vorform integrierte Brechungsindexprofil bestimmt, ob die resultierende Faser eine Singlemode- oder Multimode-Faser ist – eine Unterscheidung, die tiefgreifende Auswirkungen auf die Anwendung, die Kosten und die Leistung des Kabels hat.
| Parameter | Single-Mode (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Kerndurchmesser | 9 µm | 50 µm | 50 µm |
| Typische Dämpfung | ≤0,2 dB/km bei 1550 nm | ≤3,0 dB/km bei 850 nm | ≤3,0 dB/km bei 850 nm |
| Maximale Reichweite (100G) | >80 km mit Verstärkung | 100 m | 150 m (SWDM4) |
| Lichtquelle | Laser (DFB/externer Hohlraum) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Hauptverwendung | Telekommunikation, Ferngespräche, FTTH | Unternehmens-LAN, Rechenzentrum | SWDM-Rechenzentrum mit kurzer Reichweite |
Singlemode-Faser hat eine 9 µm Kern , das nur einen Ausbreitungsmodus zulässt, die Modendispersion vollständig eliminiert und eine Übertragung über mehrere zehn bis Hunderte von Kilometern ermöglicht. Multimode-Fasern mit ihrem 50- oder 62,5-µm-Kern ermöglichen Hunderte von Moden und sind einfacher zu terminieren und zu verbinden, aber die Modaldispersion begrenzt die Bandbreite über die Distanz. Das Gradientenindexprofil moderner OM3/OM4/OM5-Fasern – bei denen der Brechungsindex parabolisch von der Mitte zum Rand abnimmt – gleicht die Modendispersion erheblich aus und ermöglicht die Übertragung von 10G bis 400G über kürzere Unternehmensentfernungen.
Qualitätsprüfung während des gesamten Herstellungsprozesses
Die Herstellung von Glasfaserkabeln unterliegt mehreren internationalen und nationalen Standards. Qualitätsprüfungen sind keine abschließende Aktivität – sie sind in jeden Produktionsschritt integriert.
Tests auf Faserebene (nach dem Ziehen)
- Dämpfung: Gemessen mit einem OTDR (Optical Time Domain Reflectometer) oder Cutback-Methode bei 1310, 1383, 1550 und 1625 nm für Singlemode; bei 850 und 1300 nm für Multimode.
- Proof-Test: Jede Faserspule wird einem Zugfestigkeitstest unterzogen – typischerweise 0,5 % bis 1 % Dehnung – um alle Fasern mit Oberflächenfehlern auszusortieren. Fasern, die versagen, brechen während des Tests und werden ausgespleißt.
- Grenzwellenlänge: Bestimmt die kürzeste Wellenlänge, bei der die Faser im echten Singlemode-Modus arbeitet. Muss für OS2-Konformität unter 1260 nm liegen.
- Modenfelddurchmesser (MFD): Beeinflusst die Spleißdämpfung und die Effizienz der Steckverbinderkopplung. ITU-T G.652 spezifiziert 9,2 ± 0,4 µm bei 1310 nm.
- Chromatische Dispersion und PMD: Kritisch für Hochgeschwindigkeitsübertragung; beide müssen die in der jeweiligen ITU- oder IEC-Fasernorm vorgeschriebenen Werte erfüllen.
Tests auf Kabelebene (nach der Ummantelung)
- Druckfestigkeit: Gemäß IEC 60794-1-2 Methode E1; Über den Kabelquerschnitt wird eine flache Kraft ausgeübt, um sicherzustellen, dass Mantel und Struktur die Fasern schützen, ohne dass sich die Dämpfung ändert.
- Schlagtest: Ein beschwerter Fallhammer wird verwendet, um versehentliche mechanische Schläge während der Installation zu simulieren.
- Temperaturwechsel: Die Kabel werden einem Temperaturwechsel von –40 °C bis 70 °C (oder höher für raue Umgebungen) unterzogen, während die optische Dämpfung überwacht wird. Änderungen müssen während des gesamten Zyklus innerhalb definierter Grenzen bleiben.
- Eintauchen und Eindringen von Wasser: Validiert die Wirksamkeit der Gelfüllung oder der Trockenwasserblockierung gemäß IEC 60794-1-2, Methode F5.
- Jackenfunkentest: Ein Hochspannungs-Funkentester läuft entlang des Kabelmantels, um Nadellöcher oder dünne Stellen zu erkennen, die während der Extrusion entstanden sind – ein Qualitätskontrollschritt, der direkt an der Draht- und Kabelextruderlinie angewendet wird.
Spezialfaserkabel: ADSS, Submarine und Micro-Duct
Über die standardmäßigen Bündelader- und Festaderkonstruktionen hinaus erfordern verschiedene Spezialkabelkonstruktionen angepasste Fertigungsansätze und spezifische Extruderkonfigurationen.
ADSS-Kabel (All-Dielectric Self-Supporting).
ADSS-Kabel sind so konzipiert, dass sie ohne Tragdraht an Strommasten befestigt werden können. Sie müssen Wind- und Eisbelastungen standhalten und Spannweiten von bis zu haben 700 Meter ohne Durchhang. Der Außenmantel besteht aus einer spurfesten AT-Verbindung, die einer Beeinträchtigung durch elektrische Hochspannungsfelder widersteht, die durch die Nähe zu unter Spannung stehenden Leitern entstehen. Der für die ADSS-Ummantelung verwendete Draht- und Kabelextruder muss diese speziellen AT-Compounds verarbeiten, die ein anderes rheologisches Verhalten als Standard-HDPE aufweisen und angepasste Schneckentemperaturprofile und Druckeinstellungen erfordern.
U-Boot-Glasfaserkabel
Unterseekabel müssen Tiefen überstehen 8.000 Meter auf transozeanischen Routen – Drücke über 80 MPa. Die Fasereinheit ist in einem durch Schweißen hermetisch abgedichteten Kupferrohr untergebracht, um das Eindringen von Wasserstoff zu verhindern, der über Jahrzehnte zu einer Erhöhung der Faserdämpfung führt. Schichten aus hochfesten Stahldrähten und Polyethylenmänteln werden in mehreren Durchgängen aufgetragen, wobei jeder Durchgang eine eigene Ummantelungsextruderstufe erfordert. Die Herstellung eines einzelnen transozeanischen Kabelsegments kann über ein Dutzend aufeinanderfolgender Extrusionsdurchgänge umfassen.
Mikrorohr- und Einblasfaserkabel
Einblasfaserkabel sind typischerweise für die Installation mit Druckluft durch vorinstallierte Mikrorohre konzipiert 5 bis 10 mm Durchmesser . Die Außenfläche des Kabels muss einen sehr niedrigen Reibungskoeffizienten aufweisen – häufig wird dieser durch Koextrusion einer rutschigen Nylon- oder HDPE-Außenschicht mit feiner Oberflächenstruktur auf dem Draht- und Kabelextruder erreicht –, um eine luftunterstützte Installation über Entfernungen von 1 km oder mehr mit einem einzigen Schlag zu ermöglichen. Dieser Ansatz reduziert die Grabenkosten bei der FTTH-Einführung drastisch.
Von der Fabriktrommel zum installierten Netzwerk: Letzte Schritte
Nach der Ummantelung und Prüfung wird das fertige Glasfaserkabel auf Holz- oder Kunststofftrommeln in Standard-Versandlängen aufgewickelt. Übliche Trommellängen für Bündelader-Außenkabel sind 2 km, 4 km und 6 km . Jede Trommel ist mit dem Kabeltyp, der Faseranzahl, der Faserart (OS2, OM4 usw.), der Trommellänge sowie dem Datum und der Produktionsschicht gekennzeichnet – alles rückverfolgbar auf den einzelnen Zugturmlauf und die Vorformlingscharge.
Zu diesem Zeitpunkt umfasst die Werksabnahmeprüfung (FAT) eine OTDR-Prüfung jeder Faser auf jeder Trommel, um eine vollständige Dämpfungskurve zu erstellen. Diese Spur wird archiviert und mit dem Kabel geliefert, um als Referenz zu dienen, mit der vor Ort gemessene OTDRs nach der Installation verglichen werden können, sodass etwaige Schäden, die beim Ziehen oder Grabenaushub entstanden sind, leicht identifiziert werden können.
Die Konnektorisierung – das Anbringen werkseitig polierter Steckverbinder an den Faserenden – wird wahlweise im Kabelwerk oder am Installationsort durchgeführt. Werkspolierte Steckverbinder erreichen Einfügedämpfungen von unten 0,2 dB mit Rückflussverlusten über 50 dB für APC-Abschlüsse (Angled Physical Contact), eine Leistung, die unter Feldbedingungen nur schwer konsistent zu reproduzieren ist.
Häufig gestellte Fragen
Aus welchem Rohstoff besteht Glasfaserkabel?
Die optische Faser selbst besteht aus hochreinem Quarzglas (Siliziumdioxid, SiO₂), wobei Dotierstoffe wie Germaniumdioxid zur Einstellung des Brechungsindex verwendet werden. Die Schutzbeschichtungen, Pufferrohre und der Mantel bestehen aus verschiedenen Thermoplasten wie Acrylat-, PBT-, PVC-, HDPE-, PVDF- oder LSZH-Compounds, die alle über Extrusionsanlagen verarbeitet werden.
Wie dünn ist eine Glasfaser im Vergleich zu einem menschlichen Haar?
Eine einzelne optische Faser hat nach dem Ziehen einen Außendurchmesser von 125 Mikrometer (0,125 mm) , was ungefähr dem Durchmesser eines durchschnittlichen menschlichen Haares entspricht. Der Glaskern selbst – der Teil, der Licht transportiert – ist bei Singlemode-Fasern nur 9 µm breit, etwa ein Zehntel der Breite eines Haares.
Was macht ein Draht- und Kabelextruder bei der Glasfaserkabelproduktion?
Ein Draht- und Kabelextruder schmilzt thermoplastische Masse und trägt sie als kontinuierliche, präzise dimensionierte Schicht auf die Glasfaser oder den Kabelkern auf. Bei der Glasfaserherstellung werden Extruder in mehreren Phasen eingesetzt: beim Bilden dichter Pufferbeschichtungen um einzelne Fasern, beim Herstellen loser Pufferschläuche, die Gruppen von Fasern enthalten, und beim Aufbringen des Außenmantels des Kabels. Der Extruder muss mit strenger Temperatur- und Geschwindigkeitskontrolle arbeiten, um eine Beschädigung der empfindlichen optischen Fasern im Inneren zu vermeiden.
Wie lange dauert die Herstellung von Glasfaserkabeln?
Die Herstellung der Vorformlinge dauert pro Charge mehrere Tage bis eine Woche. Das Ziehen von Fasern mit 15–25 m/s bedeutet, dass eine einzelne 5.000 km lange Faserspule etwa 60–90 Stunden Dauerbetrieb des Ziehturms benötigt. Durch Sekundärverarbeitung, Verseilung und Ummantelung verlängern sich weitere Tage. Die Gesamtzykluszeit vom Rohmaterial bis zum fertigen Fass beträgt typischerweise zwei bis vier Wochen für ein Standard-Außen-Bündeladerkabel.
Können Glasfaserkabel aus Kunststoff statt aus Glas hergestellt werden?
Ja. Kunststoff-Lichtwellenleiter (POF) verwenden PMMA (Polymethylmethacrylat) oder fluoriertes Polymer als Kern- und Mantelmaterial. POF hat einen viel größeren Kern (bis zu 1 mm) und eine viel höhere Dämpfung (etwa 150–200 dB/km bei 650 nm) im Vergleich zu Quarzfasern, sodass sie auf kurze Strecken unter 50 Metern beschränkt ist – typischerweise Automobilnetzwerke, Heim-A/V-Systeme und industrielle Sensorverbindungen, bei denen die einfache Terminierung die Notwendigkeit einer geringen Dämpfung überwiegt.
Was ist LSZH und warum ist es bei Glasfaserkabeln wichtig?
LSZH steht für Low Smoke Zero Halogen. Darin werden Mantelmaterialien beschrieben, die bei Feuereinwirkung nur minimale Rauchentwicklung und keine Halogengase (z. B. Chlor aus PVC) erzeugen. Dies ist in geschlossenen Räumen wie Transittunneln, Krankenhäusern und Bürogebäuden wichtig, in denen giftiger Rauch aus brennenden Kabeln eine ernsthafte Evakuierungsgefahr darstellt. LSZH-Ummantelungen werden mit einem Draht- und Kabelextruder aufgebracht, der für höherviskose, füllstoffhaltige Verbindungen konfiguriert ist, und die Kabel müssen die Testreihen IEC 60332-3, IEC 61034 und IEC 60754 bestehen.
 Verwandt Produkte











