 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Wie Glasfaserkabel hergestellt werden: Die kurze Antwort
Glasfaserkabel werden hergestellt, indem ultrareines Quarzglas zu haarfeinen Strängen, sogenannten optischen Fasern, gezogen, mit schützenden Polymerschichten beschichtet, zu einer Kernbaugruppe gebündelt und schließlich mithilfe eines Draht- und Kabelextruders ein Außenmantel um die gesamte Struktur extrudiert wird. Das Ergebnis ist ein Kabel, das Daten praktisch ohne Signalverlust mit Lichtgeschwindigkeit über Entfernungen von mehreren zehn Kilometern übertragen kann.
Der gesamte Herstellungsprozess umfasst mehrere streng kontrollierte Phasen – von der chemischen Gasphasenabscheidung von Silica-Vorformen über Faserziehtürme, die bei über 2.000 °C betrieben werden, bis hin zu Ummantelungslinien, wo u. a Draht- und Kabelextruder trägt Polymerbeschichtungen mit Geschwindigkeiten von über 1.000 Metern pro Minute auf . Jede Phase erfordert Präzisionsausrüstung, enge Toleranzen und strenge Qualitätskontrolle.
Rohstoffe: Woraus Glasfaserkabel tatsächlich bestehen
Die optische Faser, das Herzstück jedes Kabels, besteht aus Siliziumtetrachlorid (SiCl₄) oder Siliziumdioxid (SiO₂) von außergewöhnlicher Reinheit – typischerweise 99,9999 % oder besser. Selbst eine einzige metallische Verunreinigung im Bereich von Teilen pro Milliarde kann Licht streuen und die Übertragungsqualität verringern. Neben dem Siliziumdioxid werden dem Kern Dotierstoffe wie Germaniumdioxid (GeO₂) zugesetzt, um seinen Brechungsindex leicht über den des Mantels zu erhöhen und so die Totalreflexion zu erzeugen, die das Licht in der Faser gefangen hält.
Neben Glas enthält ein fertiges Kabel noch mehrere weitere Materialkategorien:
- Primärbeschichtung: Ein weiches UV-härtbares Acrylat, das direkt auf das Glas aufgetragen wird, um Mikrokrümmungen abzufedern und die Oberfläche vor Feuchtigkeit zu schützen.
- Sekundärbeschichtung: Eine härtere Acrylatschicht, die der Faser mechanische Festigkeit und Abriebfestigkeit verleiht.
- Pufferröhrchen oder Festpuffer: Bei Bündeladerkonstruktionen werden mit Gel gefüllte PBT-Röhren (Polybutylenterephthalat) verwendet. Bei eng gepufferten Designs wird Nylon oder PVDF direkt über die Faser extrudiert.
- Stärke-Mitglieder: Aramidgarn (Kevlar), Stäbe aus glasfaserverstärktem Kunststoff (GFK) oder Stahldraht, je nach Kabeltyp und Anwendung.
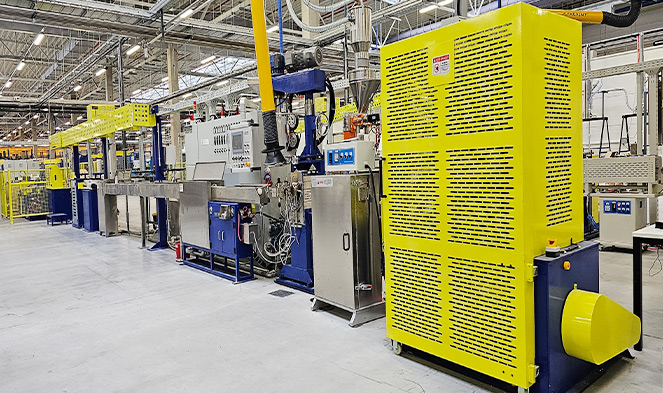
- Außenjacke: Raucharmes, halogenfreies (LSZH) Polyethylen, PVC oder Polyurethan, das mit einem Draht- und Kabelextruder aufgetragen und je nach Installationsumgebung ausgewählt wird.
Die spezifische Kombination dieser Materialien bestimmt, ob es sich bei dem fertigen Produkt um ein Patchkabel für den Innenbereich, ein direkt vergrabenes Außenkabel, ein armiertes Unterseekabel oder ein flammhemmendes Steigkabel handelt.
Stufe eins: Herstellung des Glasvorformlings
Alles beginnt mit der Vorform – einem massiven Glasstab, typischerweise 1–1,5 Meter lang und 50–150 mm im Durchmesser, dessen Querschnittsprofil eine exakte, vergrößerte Nachbildung der fertigen Faser ist. Das Verhältnis zwischen Kerndurchmesser und Manteldurchmesser im Vorformling bleibt beim Ziehen originalgetreu erhalten, sodass jede in dieser Phase getroffene Maßentscheidung bis zum Endprodukt fortgeführt wird.
Modifizierte chemische Gasphasenabscheidung (MCVD)
Beim MCVD-Verfahren wird ein rotierendes Quarzrohr in einer Glasdrehmaschine montiert. Gasförmige Vorläufer – SiCl₄, GeCl₄, POCl₃ und Sauerstoff – werden an einem Ende zugeführt, während ein Wasserstoff-Sauerstoff-Brenner die Außenseite durchquert. Die Gase reagieren bei etwa 1.600 °C und lagern sich an der Innenwand des Rohrs mit Rußpartikeln ab. Bei jedem Durchgang des Brenners wird eine Glasschicht mit einer leicht unterschiedlichen Zusammensetzung abgeschieden, wodurch Schicht für Schicht der Kern mit abgestuftem Index aufgebaut wird. Nach Hunderten von Durchgängen wird das Rohr unter hoher Temperatur zu einem festen Vorformstab zusammengelegt.
Outside Vapour Deposition (OVD) und Vapour Axial Deposition (VAD)
OVD und VAD sind die vorherrschenden Methoden, die von Großproduzenten wie Corning und Fujikura verwendet werden. Bei der OVD bewegt sich ein rotierender Dorn durch einen Flammenhydrolysebrenner; SiCl₄ und GeCl₄ reagieren mit Wasserstoff und Sauerstoff, um Quarzruß auf der Außenseite des Dorns abzulagern. Nach der Abscheidung wird der Dorn entfernt und der poröse Rußrohling in einem Ofen mit Chloratmosphäre gesintert, um OH⁻-Ionen auszutreiben (die eine Abschwächung der Wasserspitze verursachen), und dann zu einer blasenfreien Glasvorform verfestigt. VAD lagert Ruß axial am Ende eines rotierenden Saatstabs ab und lässt den Vorformling kontinuierlich wachsen – ein Format, das sich für die Massenproduktion eignet, da sehr lange Vorformlinge ohne Unterbrechung hergestellt werden. Eine einzige große OVD- oder VAD-Vorform kann über 3.000 km fertige Fasern ergeben.
Stufe zwei: Ziehen der Faser auf einem Zeichenturm
Der Faserziehturm ist eines der auffälligsten Geräte in jeder Glasfaseranlage. Normalerweise ist er 10 bis 20 Meter hoch und führt die Vorform vertikal in einen Graphit-Widerstandsofen oder einen Zirkonoxid-Induktionsofen ein, wo die Spitze auf etwa 100 °C erhitzt wird 2.000–2.200 °C . Bei dieser Temperatur wird das Glas weich und ein dünner Strang – sogenannte „Neck-down“-Faser – fällt unter der Schwerkraft und wird von einer Winde am Fuß des Turms aufgefangen.
Die Winde steuert die Zuggeschwindigkeit, die die wichtigste Variable zur Regulierung des Faserdurchmessers ist. Moderne Zeichentürme arbeiten mit Geschwindigkeiten von 1.500–2.500 Meter pro Minute , und ein direkt unter dem Ofen angebrachtes Lasermikrometer misst kontinuierlich den Faserdurchmesser und hält ihn typischerweise innerhalb von ±0,1 µm des angestrebten Manteldurchmessers von 125 µm. Wenn der Durchmesser abweicht, passt das Steuersystem die Ziehgeschwindigkeit in Echtzeit innerhalb von Millisekunden an.
Inline-Beschichtungsanwendung
Unmittelbar nach dem Durchmessermesspunkt durchläuft die blanke Glasfaser eine Doppelbeschichtungsdüse, in der flüssiges UV-härtbares Acrylat gleichzeitig in zwei konzentrischen Schichten aufgetragen wird – die weiche Primärschicht mit einem Außendurchmesser von etwa 190–200 µm und die härtere Sekundärschicht, wodurch sich der Gesamtdurchmesser auf etwa 245–250 µm ergibt. Anschließend durchläuft die beschichtete Faser UV-Lampen, die beide Schichten innerhalb von Sekundenbruchteilen aushärten. Dieser Inline-Beschichtungsschritt ist von entscheidender Bedeutung: Blankes Quarzglas hat eine sehr hohe Zugfestigkeit (bis zu 700 kpsi), ist jedoch äußerst empfindlich gegenüber Oberflächenschäden durch Luftfeuchtigkeit und Handhabung. Die Polymerbeschichtung schützt diese Oberfläche ab dem Moment, in dem das Glas erstarrt.
Die beschichtete Faser wird auf Spulen aufgewickelt, die je nach Spulengröße und Fasertyp zwischen 25 km und über 100 km Faser fassen. Anschließend wird jede Rolle einem Probetest unterzogen, bei dem die Faser durch ein Windensystem gezogen wird, das eine kontrollierte Zugbelastung ausübt – typischerweise 100 kpsi – um sicherzustellen, dass über die gesamte Länge keine Schwachstellen vorhanden sind.
Stufe drei: Fasern färben, puffern und verseilen
Nach der Probeprüfung werden einzelne Fasern mithilfe einer UV-Tintenfärbelinie farblich gekennzeichnet, die eine dünne Schicht pigmentierter UV-härtbarer Tinte auf die sekundäre Beschichtungsoberfläche aufträgt. Die Standardfarbfolge folgt TIA-598 (oder IEC 60304 international): Blau, Orange, Grün, Braun, Schiefer, Weiß, Rot, Schwarz, Gelb, Violett, Rosa, Aqua – wiederholt für jede Gruppe von 12 Fasern in Kabeln mit hoher Anzahl. Diese Farbcodierung ist die einzige Möglichkeit, einzelne Fasern in Kabeln mit 96, 144, 288 oder sogar 3.456 Fasern zu identifizieren.
Lose Röhre vs. Enger Puffer-Konstruktion
Die nächste wichtige Prozesswahl ist die Art und Weise, wie die Fasern in der Kabelstruktur verpackt werden. In Bündeladerkonstruktion , Gruppen von 6–12 Fasern werden in kleinen PBT- oder PP-Röhren mit einem Innendurchmesser von 1,5–3 × dem Faserbündeldurchmesser platziert. Die überschüssige Faserlänge (EFL) im Rohr – typischerweise 0,2–0,5 % mehr Faserlänge als Rohrlänge – ermöglicht es den Fasern, sich ohne Belastung zu biegen, wenn sich das Kabel mit der Temperatur ausdehnt oder zusammenzieht. Mit Gel gefüllte Bündeladern sorgen für zusätzliche Feuchtigkeits- und Wasserstoffblockierung. Diese Konstruktion dominiert bei Outdoor-OSP-Kabeln (outdoor plant).
In enge Pufferkonstruktion , wird ein thermoplastisches Material – typischerweise Nylon 12 oder PVDF – direkt über jede beschichtete Faser extrudiert, wodurch das Faserpaket auf 900 µm gebracht wird. Ein Draht- und Kabelextruder mit einer Präzisions-Kreuzkopfdüse führt diesen Vorgang durch und hält die Konzentrizität der Pufferschicht auf ±25 µm. Festaderierte Fasern lassen sich leichter abschließen, was diese Konstruktion zum Standard für Innenverteilungs- und Gebäudekabel macht.
Sobald einzelne Fasern oder Bündeladern vorbereitet sind, werden sie mithilfe einer Planeten- oder SZ-Verseilmaschine um ein zentrales Festigkeitselement herum verseilt. Die SZ-Verseilung, bei der sich die Schlagrichtung regelmäßig umkehrt, wird bevorzugt, da sie den Zugang in der Mitte der Spannweite ermöglicht, ohne dass das gesamte Kabel abgewickelt werden muss.
| Funktion | Loose Tube | Tight Buffer |
|---|---|---|
| Typische Anwendung | OSP im Freien, aus der Luft, direkte Erdverlegung | Innenbereich, Steigleitung, Verteilung |
| Faserzahlbereich | Bis zu 3.456 Fasern | Typischerweise 2–144 Fasern |
| Temperaturbereich | –40°C bis 70°C | –20 °C bis 60 °C (typisch) |
| Feuchtigkeitsschutz | Hervorragend (gel- oder trockenwasserblockierend) | Mäßig (je nach Jacke) |
| Einfache Kündigung | Erfordert eine Gelreinigung | Schnell, sauber |
| Pufferextrusionsausrüstung | Rohrextruder (größere Düse) | Präzisions-Draht- und Kabelextruder |
Stufe vier: Ummantelung mit einem Draht- und Kabelextruder
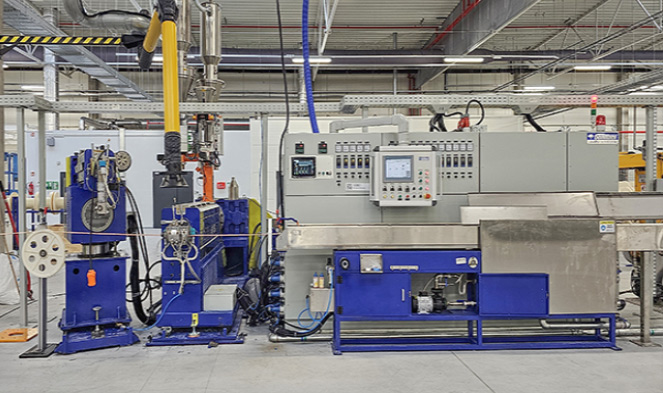
Die Ummantelung ist der letzte große Fertigungsschritt und derjenige, in dem die Draht- und Kabelextrudertechnologie ihre sichtbarste Rolle spielt. Der verseilte Kabelkern – mit seinem zentralen Verstärkungselement, Pufferrohren oder dicht gepufferten Fasern, wasserabweisendem Band oder Garn und etwaiger Bewehrung – durchläuft einen Extrusionsquerkopf, wo geschmolzener Thermoplast gleichmäßig über den gesamten Umfang aufgetragen wird.
So funktioniert der Extruder
Bei einem Draht- und Kabelextruder für die Glasfaserummantelung handelt es sich grundsätzlich um eine Einschnecken- oder Doppelschnecken-Plastifiziermaschine. Die in einem beheizten Zylinder rotierende Schnecke schmilzt und homogenisiert die aus einem Trichter zugeführten Polymerpellets. Die Schneckengeometrie – einschließlich des Kompressionsverhältnisses, der Länge der Dosierzone und des L/D-Verhältnisses (typischerweise 24:1 bis 30:1 für Mantelanwendungen) – ist auf das spezifische zu verarbeitende Polymer abgestimmt. Unterschiedliche Mantelmaterialien erfordern deutlich unterschiedliche Verarbeitungsbedingungen:
- HDPE (Polyethylen hoher Dichte): Verarbeitungstemperatur 180–230°C; ausgezeichnete Feuchtigkeits- und UV-Beständigkeit; Wird in Luft- und Erdkabeln verwendet.
- LSZH (Low-Smoke Zero-Halogen): Verarbeitungstemperatur 170–210°C; obligatorisch in Tunneln, Rechenzentren und öffentlichen Gebäuden; erfordert eine sorgfältige Schneckenkonstruktion, da LSZH-Compounds oft viskoser und wärmeempfindlicher sind als PE.
- PVC: Verarbeitungstemperatur 160–190°C; kostengünstig, flexibel, flammhemmend; Wird häufig für Innenkabel verwendet.
- Polyurethan (TPU): Verarbeitungstemperatur 190–220°C; hervorragende Abriebfestigkeit und Flexibilität bei kalten Temperaturen; in industriellen und militärischen Anwendungen eingesetzt.
- Nylon (PA12): Verarbeitungstemperatur 220–250°C; hohe chemische Beständigkeit; Wird dort eingesetzt, wo Kraftstoff- oder Ölexposition möglich ist.
Die Kreuzkopfdüsenbaugruppe am Ende des Extruderzylinders positioniert eine Spitze (oder ein Führungsrohr bei Druckwerkzeugkonfigurationen), durch die der Kabelkern hindurchgeht, umgeben von der Düsenfläche, durch die geschmolzenes Polymer fließt und auf das Kabel geformt wird. Die Wandstärke des Mantels wird durch das Gleichgewicht zwischen Liniengeschwindigkeit und Extruderleistung (in kg/h) gesteuert. , und moderne Linien verwenden eine geschlossene Durchmessermessung – Lasermessgeräte oder Röntgendickenmessgeräte – mit Rückmeldung an den Extruderantrieb und die Abzugsrolle, um die Spezifikationen innerhalb von ±0,1 mm oder enger zu halten.
Kühlung und Raupenabzug
Unmittelbar nach der Traverse gelangt das ummantelte Kabel in eine Wasserwanne – typischerweise 8–15 Meter lang – wo es abgeschreckt wird. Die Abkühlgeschwindigkeit beeinflusst die Kristallinität von teilkristallinen Polymeren wie HDPE und beeinflusst direkt die mechanischen Eigenschaften der Ummantelung. Bei sehr hohen Liniengeschwindigkeiten (über 200 m/min) sorgen Zwangswassersprühung oder vakuumunterstützte Kühlwannen für eine ausreichende Wärmeabfuhr. Ein Raupenabzug (Bandzugmaschine) greift das Kabel sanft, um Spannung und Leitungsgeschwindigkeit aufrechtzuerhalten, ohne die empfindliche optische Struktur im Inneren zu beschädigen.
Doppelschichtige Ummantelung und gepanzerte Kabel
Viele Außen- oder armierte Kabel erfordern zwei Draht- und Kabelextruderdurchgänge. Im ersten Durchgang wird über den Litzenkern ein Innenmantel (oft PE) aufgebracht. Anschließend durchläuft das Kabel eine Panzerungseinheit mit gewelltem Stahlband (CST) oder eine ineinandergreifende Aluminiumpanzerungsstation, bevor es in einen zweiten Extruder gelangt, der den Außenmantel aufbringt. Diese Tandem-Extruderlinie kann eine Gesamtlänge von 50–80 Metern umfassen und ist in der Lage, fertige armierte Glasfaserkabel mit Geschwindigkeiten von 30–80 m/min herzustellen.
Bei Unterseekabeln ist der Prozess sogar noch komplizierter: Bis zu sechs Schichten Drahtarmierung (einzelne Stahldrähte, die von Planetenverseilmaschinen aufgebracht werden) können hinzugefügt werden, wobei jede Drahtschicht einen eigenen Extrusionsdurchgang für die Bettungsmasse zwischen ihr und der nächsten Drahtschicht erfordert.
Kritische Ausrüstung an einer Glasfaserkabel-Ummantelungslinie
Eine komplette Ummantelungslinie für Glasfaserkabel integriert viele Maschinen, die in koordinierter Reihenfolge arbeiten. Wenn man versteht, was jeder tut, kann man besser verstehen, warum der Draht- und Kabelextruder und seine Peripheriegeräte für die Kabelqualität so wichtig sind.
- Auszahlungsstand: Hält den Kabelkern und löst den Kern mit kontrollierter Spannung – zu viel Spannung kann die Fasern im Inneren belasten; Zu wenig führt zu Durchhang und Durchmesserschwankungen.
- Vorwärmer: Trocknet und erwärmt die Kabelkernoberfläche, bevor sie in den Extruder-Querkopf eintritt, und verbessert so die Haftung zwischen der Ummantelung und dem Kabelkern.
- Einschnecken-Draht- und Kabelextruder: Die Kernverarbeitungsmaschine verfügt über individuell temperierte Zylinderzonen in 5–7 Abschnitten, ein Getriebe, das die Schnecke mit 10–120 U/min antreibt, und einen Schmelzedrucksensor am Düsenkopf zur Prozessüberwachung.
- Kreuzkopfmatrize: Präzisionsgefertigte Stahlbaugruppe, die den Kabelkern auf den Polymerfluss ausrichtet. Die Konzentrizität der Matrize – wie genau der Mantel auf dem Kabel zentriert ist – bestimmt direkt die mechanische Leistung und die elektrischen Eigenschaften.
- Laser-Durchmessermessgerät: Berührungslose Messung mit 2.000 Scans/Sekunde, Erkennung von Durchmesseränderungen in Echtzeit und Übermittlung von Korrektursignalen an die Abzugsgeschwindigkeitssteuerung.
- Wassertrog mit Temperaturzonen: Präzise Abschreckkontrolle für das Kristallinitätsmanagement; oft zwei Zonen – eine heiße Zone, um Einfallstellen auf der Oberfläche zu verhindern, und dann eine kalte Zone für eine schnelle Erstarrung.
- Raupenabzug: Doppelband- oder Vierband-Design mit pneumatischer Druckregelung zur Vermeidung von Quetschungen; treibt die Gesamtliniengeschwindigkeit und den Gegendruck gegen den Extruder an.
- Funkentester (für Kupfer-Hybridkabel): Legt Hochspannung an, um Nadellöcher in der Ummantelung zu erkennen; Für vollständig dielektrische Faserkabel ist dies nicht erforderlich, wird jedoch in armierten Kabeln verwendet, bei denen der Mantel elektrisch isolierend sein muss.
- Aufwickelvorrichtung mit Querwicklung: Wickelt das fertige Kabel mit präziser Quersteuerung auf Versandspulen oder Trommeln auf, um Spulenschäden oder Mikrokrümmungen der Fasern durch ungleichmäßigen Aufwickeldruck zu verhindern.
Unter all diesen Komponenten ist der Draht- und Kabelextruder der Artikel, den Kabelhersteller am häufigsten spezifizieren und aufrüsten, da der Schnecken- und Zylinderverschleiß die Schmelzequalität, die Ausgabekonsistenz und die Gleichmäßigkeit der Ummantelung im Laufe der Zeit direkt beeinträchtigt. Renommierte Extruderhersteller veröffentlichen Grenzwerte für den Schneckenverschleiß, die in der Regel eine Verringerung der Kanaltiefe um mehr als 5 % vor dem Austausch ermöglichen. Viele Kabelhersteller planen einen Zylinder-/Schneckenaustausch alle drei bis fünf Jahre, abhängig von der Abrasivität des Materials.
Glasfaserkabeltypen und ihre unterschiedlichen Herstellungsansätze
Nicht alle Glasfaserkabel werden auf die gleiche Weise hergestellt. Die Endanwendungsumgebung führt zu erheblichen Unterschieden hinsichtlich der enthaltenen Herstellungsschritte, der Materialien, die durch den Draht- und Kabelextruder fließen und wie eng die Toleranzen eingehalten werden.
Singlemode- vs. Multimode-Glasfaserkabel
Singlemode-Fasern (SMF) haben einen Kerndurchmesser von nur 8–10 µm – etwa ein Zehntel der Breite eines menschlichen Haares – und einen Mantel von 125 µm. Die Herstellung von SMF erfordert eine strengere Kontrolle der Kern-Mantel-Konzentrizität (typischerweise ≤0,5 µm Versatz) und der Kernrundheit während der Vorformherstellung und dem Ziehen. Multimode-Fasern (MMF) gibt es in den Kategorien OM1 bis OM5 mit Kerndurchmessern von 50 oder 62,5 µm; Das Gradientenindexprofil der OM3/OM4/OM5-Faser erfordert eine sehr genaue Kontrolle der Zusammensetzung des GeO₂-Dotierstoffgradienten während der Vorformabscheidung. Der Kabelaufbau um beide Fasertypen herum kann identisch sein; Die Hauptunterschiede liegen in der Faser selbst.
Herstellung von Flachbandkabeln
Hochdichte Glasfaser-Bändchenkabel, die häufig in Rechenzentrumsverbindungen und zentralen Büroanwendungen eingesetzt werden, verbinden 4, 8 oder 12 einzelne farbige Fasern nebeneinander in einer flachen Matrix unter Verwendung von UV-härtbarem Bandmatrixmaterial. Die Bandwickelmaschine positioniert und spannt jede Faser genau, wenn sie in eine flache Düse gelangt, wo Matrixmaterial aufgetragen und UV-gehärtet wird. Anschließend werden mehrere Bänder gestapelt und in einer Kabelstruktur mit geschlitztem Kern oder Zentralrohr platziert. Ein 288-Faser-Flachbandkabel kann einen Außendurchmesser von weniger als 12 mm haben , im Vergleich zu 18–22 mm bei einem vergleichbaren verseilten Bündelader-Design. Der Ummantelungsschritt für Flachbandkabel nutzt die gleiche Draht- und Kabelextrudertechnologie wie bei herkömmlichen Kabeln, die Kernbaugruppe ist jedoch deutlich steifer und erfordert eine stärkere Spannungsüberwachung am Abwickelständer.
Biegeunempfindliche Glasfaserkabel (BIF).
Biegeunempfindliche Fasern, standardisiert als ITU-T G.657, verfügen über ein grabengestütztes oder nanostrukturiertes Manteldesign, das Makrobiegeverluste drastisch reduziert. Mit BIF hergestellte Kabel – insbesondere die Qualitäten G.657.A2 und G.657.B3 – können Biegungen bis zu einem Radius von 5 mm mit einem zusätzlichen Verlust von weniger als 0,1 dB bei 1.550 nm tolerieren. Diese Kabel kommen häufig in FTTH-Anschlusskabeln (Fiber to the Home) vor, die durch Rohrbögen, um Türrahmen herum und durch enge Innenverläufe verlegt werden. Die Herstellung des BIF-Vorformlings erhöht die Komplexität (zusätzliche Mantelschichten mit unterschiedlichen Brechungsindizes), aber der anschließende Kabelherstellungsprozess – einschließlich der Extruderummantelung – ist im Wesentlichen der gleiche wie bei Standard-SMF-Kabeln.
Qualitätsprüfung während des gesamten Herstellungsprozesses
Die Qualitätskontrolle bei der Herstellung von Glasfaserkabeln ist keine abschließende Inspektion – sie ist in jede Produktionsphase eingebunden. Das Überspringen oder Abschwächen einer dieser Prüfungen führt zu Kabeln, die die anfänglichen Tests zwar bestehen, aber im Feld vorzeitig ausfallen, wo die Reparaturkosten den ursprünglichen Kaufpreis des Kabels in den Schatten stellen.
Prüfung auf Faserebene
Jede Faserrolle, die den Ziehturm verlässt, wird geprüft auf:
- Dämpfung: Gemessen mit einem OTDR (optisches Zeitbereichsreflektometer) bei 1.310 nm und 1.550 nm. Standard-SMF muss ≤0,35 dB/km bei 1.310 nm und ≤0,20 dB/km bei 1.550 nm gemäß ITU-T G.652.D betragen.
- PMD (Polarisationsmodendispersion): Kritisch für kohärente Hochgeschwindigkeitsübertragungssysteme; als Link-Designwert angegeben (z. B. ≤0,20 ps/√km für G.652.D).
- Geometrie: Modenfelddurchmesser, Manteldurchmesser, Kern-Mantel-Konzentrizität und Mantel-Unrundheit – alles gemessen durch automatisierte Videoinspektionssysteme am Ziehturm.
- Proof-Test: Eine Mindestzugbelastung von 100 kpsi wird über die gesamte Rollenlänge ausgeübt, um alle Schwachstellen auszusortieren.
Prüfung auf Kabelebene
Nach der Ummantelung durchläuft die fertige Kabeltrommel eine umfassende Reihe von Tests, die in IEC 60794-1 und den relevanten Normen der Reihe IEC 60794-x bzw. ANSI/ICEA-Äquivalenten für den nordamerikanischen Markt definiert sind:
- Zugbelastung: Das Kabel wird auf die Nenninstallationslast und dann auf die Prüflast gezogen. Der Dämpfungsanstieg muss während des Ladens unter 0,1 dB bleiben und nach der Freigabe wieder auf den Ausgangswert zurückkehren.
- Druckfestigkeit: Eine flache Platte übt eine Nenndruckkraft aus (z. B. 2.200 N/100 mm für typische OSP-Kabel); Die Dämpfung wird in Echtzeit über eine eingeschaltete Lichtquelle und einen Leistungsmesser überwacht.
- Biegetest: Das Kabel wird um einen Dorn mit einem bestimmten Durchmesser geführt. Bei Standard-OSP-Kabeln beträgt dieser das 20-fache des Kabelaußendurchmessers.
- Temperaturwechsel: Kabeltrommeln werden von –40 °C bis 70 °C (oder einem größeren Bereich für Spezialkabel) getestet; Die Dämpfung wird bei extremen niedrigen und hohen Temperaturen gemessen.
- Wasserdurchdringung: Ein 1 Meter langer Kabelabschnitt wird 24 Stunden lang einem hydraulischen Druck von 1 m ausgesetzt; Wasser darf nicht über die Enden der Prüfstrecke hinaus eindringen.
- Manteldicke und Außendurchmesser: Von den Kabelenden abgeschnittene Querschnitte werden unter einem kalibrierten optischen Mikroskop gemessen, um die Gleichmäßigkeit der Mantelwand zu überprüfen – ein direkter Indikator für die Steuerung des Extruderprozesses.
Einige Kunden verlangen vor dem Versand eine 100-prozentige OTDR-Messung jeder Faser in jeder Rolle – eine bei der Beschaffung von Telekommunikationsanbietern übliche Praxis. Diese End-to-End-OTDR-Aufzeichnung erstellt auch einen Basisdatensatz, der Jahre später bei der Diagnose von Feldfehlern verwendet werden kann.
Schlüsselfaktoren, die die Leistung und Langlebigkeit von Glasfaserkabeln beeinflussen
Das Verständnis dessen, was im Herstellungsprozess passiert, erklärt, warum bestimmte Kabel andere in der Branche übertreffen und warum die richtige Extruderkonfiguration – Materialauswahl, Temperaturprofil, Schneckendesign – untrennbar mit der langfristigen Zuverlässigkeit des Kabels verbunden ist.
Wasserstoffverdunkelung
Wasserstoff, der durch die elektrolytische Korrosion von Stahldrahtpanzerungen oder durch den Abbau von Gelverbindungen und Polymerbeschichtungen entsteht, kann in die Glasfaser diffundieren und mit Defekten im Silica-Gitter reagieren, um Si-OH-Bindungen (Silanol) zu bilden, die Infrarotlicht absorbieren – ein Phänomen, das als Wasserstoffverdunkelung bezeichnet wird. Der primäre Herstellungsschutz besteht in der strikten Eliminierung von Wasser aus allen Gel- und Polymersystemen (aus diesem Grund werden wasserblockierte Röhrchen und hochwertige Gelformulierungen auf einen Wassergehalt von unter 10 ppm spezifiziert) und in der Verwendung von Kohlenstoff- oder hermetischen Beschichtungen auf der Faser selbst in den anspruchsvollsten Umgebungen. Der Draht- und Kabelextruder kann zu diesem Risiko beitragen oder es mindern: ordnungsgemäß getrocknete Polymergranulate und gut kontrollierte Schmelzetemperaturen minimieren den Feuchtigkeitseintrag in die Mantelstruktur.
Mikrobiegen und Makrobiegen
Unter Mikrobiegung versteht man mikroskopisch kleine seitliche Verformungen der Faser, die durch ungleichmäßigen radialen Druck von den Wänden des Pufferrohrs, den Kanten des Wickelbands oder unregelmäßigen Manteloberflächen verursacht werden. Selbst Verformungen im Nanometerbereich erhöhen die Dämpfung bei 1.550 nm messbar. Ein Draht- und Kabelextruder, der einen Mantel mit Oberflächenwelligkeit erzeugt (ein Schmelzbruchdefekt, der häufig auftritt, wenn die Schmelzetemperatur zu niedrig oder die Ziehgeschwindigkeit im Verhältnis zur Extruderleistung zu hoch ist), kann musterförmige Querkräfte auf den Kabelkern ausüben und Mikrobiegeverluste verursachen, die bei einem harmlosen Labortest nicht auftreten würden, sich aber unter thermischer Kontraktion im Feld bemerkbar machen. Makrobiegung – das Wickeln des Kabels um einen zu engen Radius – ist ein Installationsproblem, aber Kabel mit geringerer Biegesteifigkeit (dünnere Mantelwände, weniger Festigkeitsträger) sind anfälliger, sodass das Manteldesign einen weiteren Schnittpunkt zwischen durch Extruder aufgetragenen Materialien und optischer Leistung darstellt.
UV-Abbau von Outdoor-Jackenmaterialien
Antennen-Glasfaserkabel müssen einer jahrzehntelangen UV-Belastung standhalten, ohne dass der Mantel reißt oder versprödet. Ruß mit 2–3 Gew.-% in HDPE bietet wirksamen UV-Schutz und ist der Industriestandard für Direktverlegungs- und Luftkabel. Kabel, die für den Innenbereich bestimmt sind, können andere Stabilisatorpakete verwenden, aber die Formulierung wird normalerweise als vorgemischtes Pellet an den Kabelhersteller geliefert, der sie direkt in den Draht- und Kabelextruder einspeist. Die Verarbeitungsbedingungen des Extruders müssen mit dem Stabilisatorsystem kompatibel sein – übermäßige Schneckenscherung oder hohe Zylindertemperatur können Antioxidantien abbauen, die für die langfristige thermische Stabilität unerlässlich sind, selbst in Kabeln, die nie dem Sonnenlicht ausgesetzt sind.
Starten einer Produktionslinie für Glasfaserkabel: Praktische Überlegungen
Für einen Hersteller, der in die Produktion von Glasfaserkabeln einsteigen oder von Kupferkabeln auf Glasfaserkabel umsteigen möchte, sind die erforderlichen Investitionen in die Ausrüstung und das erforderliche Prozesswissen zwar beträchtlich, aber klar definiert. Der Ziehturm und die Vorformlingsproduktionsausrüstung stellen die höchsten Eintrittsbarrieren dar (und sind in der Regel nicht gerechtfertigt, es sei denn, sie produzieren jährlich Fasern im Maßstab von mehreren Millionen Kilometern). Die meisten Kabelhersteller kaufen Glasfasern von etablierten Faserherstellern – Corning, Prysmian, Fujikura, Sumitomo, YOFC – und konzentrieren ihr Kapital auf Kabeldesign und Ummantelungsanlagenausrüstung.
Auswahl eines Draht- und Kabelextruders für die Glasfaserummantelung
Die wichtigste Ausrüstungsentscheidung für eine Ummantelungslinie für Glasfaserkabel ist die Auswahl des Draht- und Kabelextruders. Zu den wichtigsten zu bewertenden Parametern gehören:
- Schraubendurchmesser: Für Glasfasermantelanwendungen sind Schraubendurchmesser von 45 mm bis 90 mm typisch. Kleinere Schnecken (45–60 mm) sorgen für eine bessere Ausgabekonsistenz und Materialreaktion bei geringeren Durchsatzraten, die für Kabel mit kleinem Durchmesser erforderlich sind. Größere Schrauben eignen sich für die Hochleistungsummantelung von OSP-Kabeln mit großer Anzahl.
- L/D-Verhältnis: Für Glasfasermantelmaterialien wird ein Mindestverhältnis von 24:1 empfohlen. LSZH-Verbindungen profitieren insbesondere von L/D-Verhältnissen von 28:1 oder 30:1, die längere Schmelz- und Mischzonen ermöglichen.
- Antriebssystem: AC-Servo- oder vektorgesteuerte Antriebe bieten die erforderliche Geschwindigkeitsstabilität (±0,1 %) zur Aufrechterhaltung der Mantelwandkonsistenz bei variablen Liniengeschwindigkeiten. Gleichstromantriebe werden aus Neuinstallationen ausgemustert.
- Temperaturkontrollzonen: Mindestens 5 unabhängig gesteuerte Laufzonen plus Kreuzkopfzone. PID-Regler mit einer Stabilität von besser als ±1 °C sind bei modernen Kabelextrudersystemen Standard.
- Besetzung: Schmelzedruckwandler am Düsenkopf, Schmelzetemperaturfühler an der Schneckenspitze und ein optisches oder Röntgen-Durchmessermessgerät nachgeschaltet – alles eingespeist in eine Liniensteuerungs-SPS mit Datenprotokollierung für die Rückverfolgbarkeit der Produktion.
- Materialhandhabung: Eine gravimetrische oder volumetrische Misch- und Dosiereinheit für die Masterbatch-Zugabe vor dem Extrudertrichter mit einem Adsorptionstrockner für feuchtigkeitsempfindliche Materialien wie Nylon und TPU.
Eine gut spezifizierte Glasfaserummantelungslinie, die um einen geeigneten Draht- und Kabelextruder herum aufgebaut ist, kann ihre Investitionskosten innerhalb von 18–36 Monaten amortisieren in Märkten mit starker Nachfrage nach Glasfaserausbau, vorausgesetzt, dass vor dem Produktionsanlauf Prozessrezepte, Bedienerschulungen und Qualitätssysteme festgelegt werden.
Unterschied zwischen Glasfaser- und Kupferkabel-Extruderanforderungen
Hersteller, die bereits Extruderlinien für Kupferdrähte und -kabel betreiben, fragen oft, ob die gleichen Geräte für die Glasfaserummantelung verwendet werden können. Die Antwort lautet: manchmal mit Modifikationen. Glasfaserkabel erfordern eine viel präzisere Spannungskontrolle beim Abwickeln (um eine Belastung der Fasern im Inneren zu vermeiden), und die Ausrichtung der Querkopfdüse ist kritischer, da es keinen elektrischen Test (wie Durchgang oder Kapazität) gibt, der eine Fehlausrichtung der Düse auffängt – die Abweichung der Mantelwand zeigt sich nur bei mechanischen Tests oder Fehlern nach der Installation. Wenn der vorhandene Extruder außerdem für die PVC-Verarbeitung verwendet wurde, muss er vor der Verwendung von LSZH- oder PE-Compounds gründlich gespült werden, um eine Kontamination zu verhindern. Dedizierte Extruderlinien für die Glasfaserummantelung – die nicht mit der Kupferkabelproduktion gemeinsam genutzt werden – werden in qualitätsbewussten Betrieben stark bevorzugt.
Standards und Compliance-Anforderungen für Glasfaserkabel
Glasfaserkabel, die in Telekommunikations-, Rechenzentrums-, Industrie- und Militärmärkten verkauft werden, müssen einem komplexen Netz internationaler und regionaler Standards entsprechen. Die Einhaltung ist nicht optional – große Netzbetreiber und Beschaffungsstellen verlangen vor der Auftragserteilung die Typgenehmigungsprüfberichte Dritter, und einige Standards (z. B. LSZH-Flammenverhalten in öffentlichen Gebäuden in der EU) sind gesetzlich vorgeschrieben.
| Standard | Umfang | Region |
|---|---|---|
| ITU-T G.652 | Standard-SMF-Eigenschaften | Global |
| ITU-T G.657 | Biegeunempfindliches SMF für FTTH | Global |
| IEC 60794-1 | Testmethoden für Glasfaserkabel | Global / EU |
| IEC 60794-3 | Glasfaserkabel für den Außenbereich | Global / EU |
| ANSI/ICEA S-87-640 | Glasfaser-Außenkabel | Nordamerika |
| TIA-568.3-D | Standard für Glasfaserverkabelungskomponenten | Nordamerika |
| EN 50399 / IEC 60332 | Flammenausbreitung und Rauchbildung bei Kabeln | EU (CPR) |
| MIL-PRF-85045 | Glasfaserkabel für militärische Zwecke | USA (Verteidigung) |
Die EU-Bauproduktenverordnung (CPR) verdient besondere Erwähnung, da sie direkt die Wahl des Mantelmaterials und damit die Anforderungen an den Extruderprozess für in europäischen Gebäuden installierte Kabel regelt. Gemäß CPR müssen Kabel von Eca (minimale Leistung) über B2ca, B1ca und Aca (höchste Leistung) klassifiziert werden. Um die B1ca- oder Aca-Klassifizierung zu erreichen, sind LSZH-Compounds mit extrem niedrigen Wärmefreisetzungs- und Rauchentwicklungsraten erforderlich – Compounds, die hohe Anforderungen an den Draht- und Kabelextruder in Bezug auf die Gleichmäßigkeit der Schmelzetemperatur, die Kontrolle der Verweilzeit und die Stabilität des Düsendrucks stellen.
 Verwandt Produkte











