 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was bedeuten Draht und Kabel eigentlich?
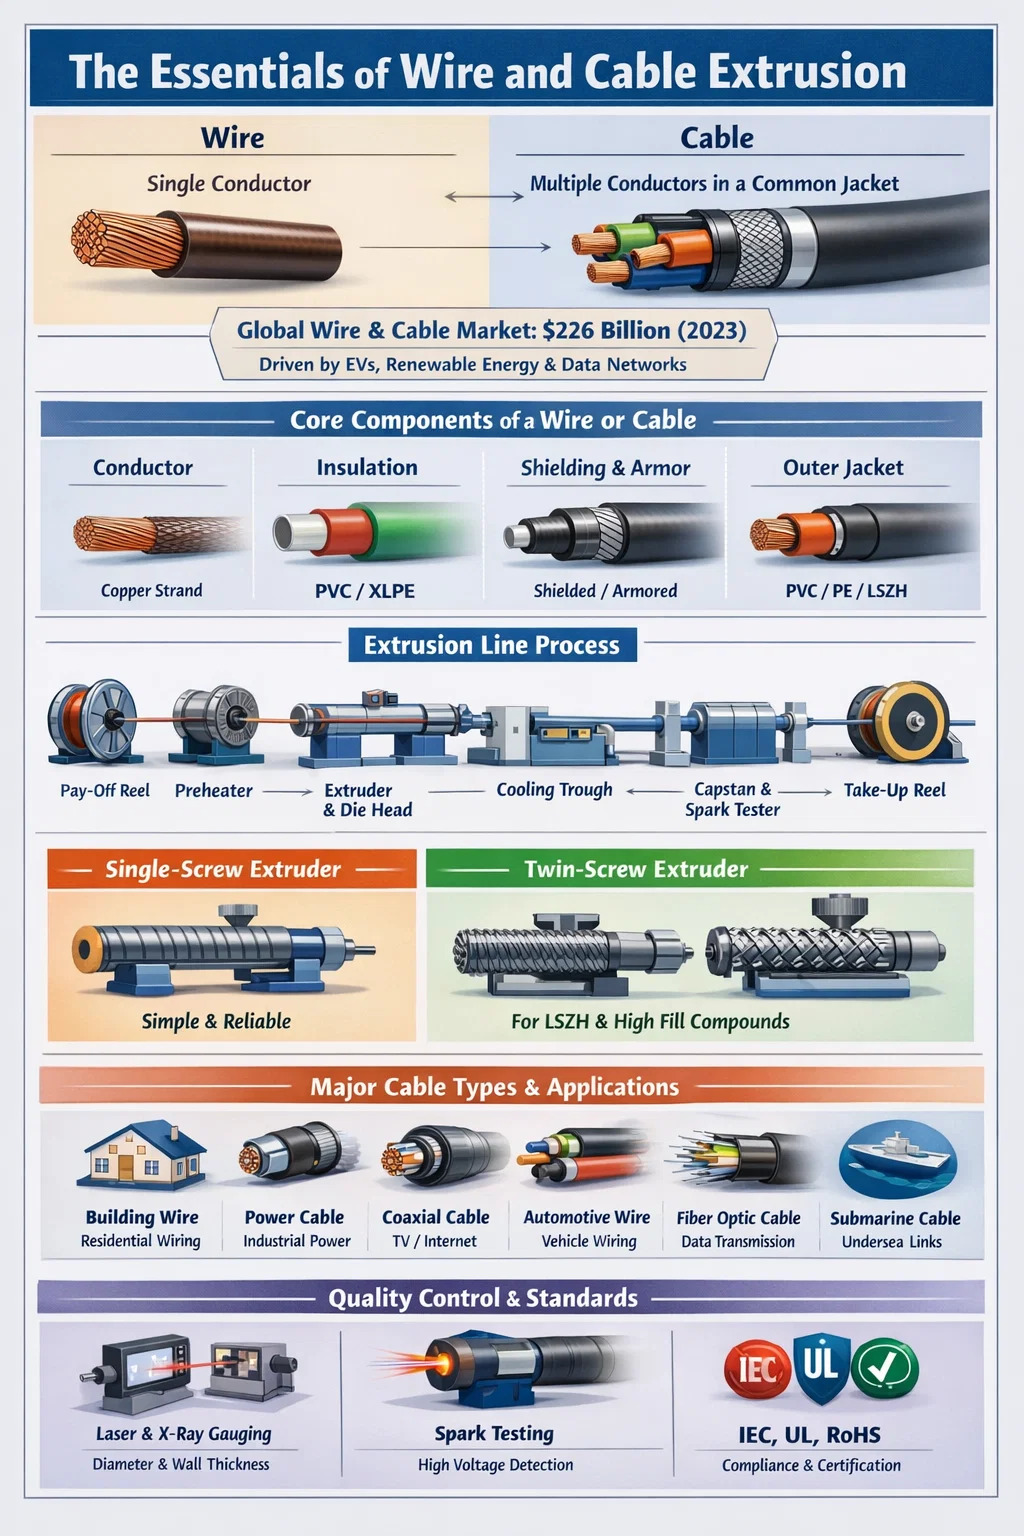
Draht und Kabel sind das Rückgrat der modernen elektrischen Infrastruktur, dennoch verwenden viele Menschen diese beiden Begriffe synonym, wenn sie technisch unterschiedlich sind. Ein Draht ist ein einzelner Leiter – typischerweise eine Litze aus Metall, am häufigsten Kupfer oder Aluminium –, während ein Kabel eine Anordnung aus zwei oder mehr Leitern ist, die in einer gemeinsamen Hülle oder Ummantelung zusammengefasst sind. Diese Unterscheidung ist für die Herstellung, Installation und Einhaltung gesetzlicher Vorschriften von enormer Bedeutung.
In der Praxis könnte ein blanker Kupferdraht zur Erdung verwendet werden, während ein mehradriges PVC-isoliertes Kabel für die Stromversorgung in einem Wohngebäude verwendet wird. Der weltweite Draht- und Kabelmarkt wurde auf ca. geschätzt 226 Milliarden US-Dollar im Jahr 2023 und wird voraussichtlich stetig wachsen, angetrieben durch Urbanisierung, Ausbau der Elektrofahrzeug-Infrastruktur und Projekte im Bereich erneuerbare Energien. Das Verständnis des Unterschieds zwischen Draht und Kabel ist von grundlegender Bedeutung für die Auswahl der richtigen Materialien, Herstellungsverfahren und Geräte – einschließlich des richtigen Draht- und Kabelextruders.
Kernkomponenten: Was einen Draht oder ein Kabel ausmacht
Ob es sich um ein einfaches Anschlusskabel oder ein Hochspannungskabel handelt, der Grundaufbau folgt einem einheitlichen Muster. Jede Schicht erfüllt eine bestimmte Schutz- oder Funktionsfunktion.
Dirigent
Der Leiter ist der elektrisch aktive Kern. Kupfer bleibt aufgrund seiner Leitfähigkeit (ca. 58 MS/m) das dominierende Material, Aluminium wird jedoch aufgrund seiner geringeren Kosten und seines geringeren Gewichts häufig in Freileitungen verwendet. Leiter können massiv oder mehrdrähtig sein. Litzenleiter bieten eine bessere Flexibilität und werden in Anwendungen bevorzugt, in denen Kabel häufig gebogen oder bewegt werden.
Isolierung
Die Isolierung umgibt jeden Leiter, um elektrische Leckagen und Kurzschlüsse zu verhindern. Zu den gängigen Isoliermaterialien gehören PVC (Polyvinylchlorid), XLPE (vernetztes Polyethylen), LSZH (raucharmes, halogenfreies Material) und Gummimischungen. Die Wahl hängt von der Betriebsspannung, dem Temperaturbereich und den Umgebungsbedingungen ab. XLPE-Isolierung hält Temperaturen von bis zu 90 °C dauerhaft und bis zu 250 °C unter Kurzschlussbedingungen stand , was es zum Standard in Mittel- und Hochspannungskabeln macht.
Abschirmung und Rüstung
Einige Kabel verfügen über eine metallische Abschirmung (Kupferband, Aluminiumfolie oder geflochtene Drähte), um elektromagnetische Störungen zu blockieren. Gepanzerte Kabel fügen eine Schicht aus Stahldraht oder Stahlband hinzu, um bei unterirdischen oder industriellen Anwendungen mechanischen Schutz zu bieten.
Außenjacke
Der Außenmantel ist die letzte Schutzschicht, die alles zusammenhält und Widerstand gegen Feuchtigkeit, Chemikalien, UV-Strahlung und mechanischen Abrieb bietet. PVC ist weltweit das am häufigsten verwendete Mantelmaterial, obwohl PE (Polyethylen) und TPU (thermoplastisches Polyurethan) zunehmend für Spezialanwendungen verwendet werden.
Wichtigste Arten von Drähten und Kabeln und ihre Anwendungen
Die Draht- und Kabelindustrie umfasst eine enorme Bandbreite an Produkttypen. Jede Kategorie ist für einen bestimmten Satz elektrischer, mechanischer und umweltbezogener Anforderungen konzipiert.
| Kabeltyp | Typische Anwendung | Isolierung Material | Spannungsbereich |
|---|---|---|---|
| Baudraht (NM-B, THHN) | Hausverkabelung | PVC/Nylon | Bis zu 600 V |
| Stromkabel | Industrielle Stromverteilung | XLPE / EPR | 1kV – 500kV |
| Koaxialkabel | TV, Internet, RF-Signal | Schaum-PE / Massives PE | Niederspannung |
| Automobildraht | Fahrzeugkabelbaum | PVC / XLPE / TPU | 12V – 800V (EV) |
| Glasfaserkabel | Datenübertragung | LSZH / PE | N/A (optisch) |
| Unterseekabel | Unterseeische Strom-/Datenverbindungen | XLPE | Bis zu 525 kV (HGÜ) |
Jede dieser Kategorien erfordert einen spezifischen Extrusionsprozess und der verwendete Draht- und Kabelextruder muss auf die Materialviskosität, die erforderliche Wandstärke und die Produktionsgeschwindigkeit abgestimmt sein.
Die Rolle eines Draht- und Kabelextruder in der Fertigung
Der Draht- und Kabelextruder ist das zentrale Gerät der Produktionslinie. Seine Hauptfunktion besteht darin, Isolierung, Ummantelung oder andere Polymerschichten auf einen Leiter aufzubringen, indem thermoplastisches oder duroplastisches Material geschmolzen und mit hoher Geschwindigkeit durch eine Matrize um den Draht herum gedrückt wird. Ohne einen richtig konfigurierten Extruder ist es unmöglich, eine gleichmäßige Wandstärke, gute Haftung und die von Normen wie IEC 60228, UL 44 oder RoHS geforderten mechanischen Eigenschaften zu erreichen.
Eine typische Draht- und Kabelextrusionslinie umfasst die folgenden nacheinander arbeitenden Komponenten: eine Abwickelspule, die den blanken Leiter zuführt, einen Vorwärmer, den Extruder selbst mit seinem Düsenkopf, eine Kühlwanne, eine Winde oder Abzugseinheit, einen Funkentester zur Fehlererkennung und eine Aufwickelspule. Jede Station muss genau synchronisiert sein. Selbst eine Änderung der Liniengeschwindigkeit um 5 % kann zu Abweichungen in der Wandstärke führen, die die Maßtoleranzanforderungen nicht erfüllen.
Einschneckenextruder vs. Doppelschneckenextruder
Die häufigste Konfiguration in der Draht- und Kabelherstellung ist die Einschneckenextruder , das wegen seiner Einfachheit, Zuverlässigkeit und geringen Wartungskosten beliebt ist. Einschneckenmaschinen verarbeiten PVC, PE, XLPE und die meisten Standardmantelmaterialien effektiv. Die L/D-Verhältnisse (Länge zu Durchmesser) der Schrauben liegen bei Draht- und Kabelanwendungen typischerweise zwischen 20:1 und 30:1.
Doppelschneckenextruder, sowohl gleichläufig als auch gegenläufig, werden verwendet, wenn die Mischung eine intensive Durchmischung erfordert – zum Beispiel bei der Herstellung von LSZH-Mischungen (raucharme Null-Halogen-Mischungen), die hohe Anteile an mineralischen Füllstoffen wie ATH (Aluminiumtrihydrat) enthalten. Diese Füllstoffe können in der Mischung mehr als 60 Gew.-% ausmachen, weshalb eine gründliche Dispersion für die Einhaltung von Brandschutznormen wie EN 60332 von entscheidender Bedeutung ist.
Tandem- und Zweischichtextrusion
Bei Kabeln, die zwei unterschiedliche Polymerschichten erfordern – beispielsweise eine Halbleiterschicht und eine Isolationsschicht in Mittelspannungskabeln – wird die Tandemextrusion (zwei Extruder in Reihe) oder die Dreischicht-Coextrusion (drei Extruder, die gleichzeitig einen gemeinsamen Düsenkopf beschicken) verwendet. Durch die dreifache Coextrusion wird sichergestellt, dass die drei Schichten noch heiß verbunden werden. Dies ist für XLPE-Kabel von entscheidender Bedeutung, da die Schnittstellen sauber und frei von Hohlräumen sein müssen, um eine Teilentladung bei hohen Spannungen zu verhindern.
Wichtige technische Parameter eines Draht- und Kabelextruders
Bei der Spezifikation oder Bewertung eines Draht- und Kabelextruders bestimmen mehrere technische Parameter, ob die Maschine für ein bestimmtes Produkt und eine bestimmte Durchsatzanforderung geeignet ist.
- Schraubendurchmesser: Der Bereich reicht von 30 mm für die Isolierung feiner Drähte bis zu 150 mm oder mehr für die Ummantelung schwerer Kabel. Größere Schneckendurchmesser liefern einen höheren Durchsatz, erfordern aber mehr Antriebsleistung.
- L/D-Verhältnis: Ein höheres L/D-Verhältnis sorgt für eine bessere Plastifizierung und Durchmischung. Für PVC sind 24:1 bis 28:1 typisch; für PE und XLPE sind 25:1 bis 30:1 üblich.
- Schneckendrehzahl und Ausstoßrate: Moderne Hochgeschwindigkeitsextruder für Telekommunikationskabel können mit Schneckengeschwindigkeiten von mehr als 200 U/min betrieben werden und erreichen Liniengeschwindigkeiten von 1.000 m/min oder mehr für dünnwandige Isolierungen auf kleinen Leitern.
- Temperaturzonen: Das Fass ist in mehrere unabhängig gesteuerte Heizzonen unterteilt (typischerweise 4 bis 8). Die präzise Zonensteuerung verhindert die thermische Zersetzung wärmeempfindlicher Materialien wie PVC, das sich ab 200 °C zu zersetzen beginnt.
- Design des Schneidkopfes: Druckdüsenköpfe und Rohrdüsenköpfe dienen unterschiedlichen Zwecken. Druckstempel stellen einen engen Kontakt zwischen Isolierung und Leiter her; Rohrmatrizen hinterlassen einen kleinen Luftspalt und werden dort eingesetzt, wo die Isolierung nicht mit dem Leiter verkleben darf.
- Antriebssystem: AC-Vektorantriebe mit Closed-Loop-Feedback sind mittlerweile Standard und ermöglichen eine präzise Drehzahlregelung und eine Steigerung der Energieeffizienz um 15–25 % im Vergleich zu älteren DC-Antriebssystemen.
Die Materialauswahl wirkt sich auch auf das Extruderdesign aus. PVC ist scherempfindlich und erfordert eine sorgfältige Schneckengeometrie, um örtliche Überhitzung zu vermeiden. XLPE, das für die Vernetzung über CV-Rohre (kontinuierliche Vulkanisation) vorgesehen ist, muss bei kontrollierten Schmelztemperaturen verarbeitet werden, um eine vorzeitige Vernetzung im Extruder zu verhindern – ein Phänomen, das als „Scorch“ bezeichnet wird.
Vernetzungstechnologien in der Kabelextrusion
Bei Mittel- und Hochspannungsstromkabeln wird die Polyethylenisolierung durch die Vernetzung von einem Thermoplast in einen Duroplast umgewandelt, wodurch die Hitzebeständigkeit und die langfristige elektrische Leistung erheblich verbessert werden. Der Draht- und Kabelextruder muss mit der gewählten Vernetzungsmethode kompatibel sein.
Peroxidvernetzung (CV-Linien)
Die am weitesten verbreitete Methode für Hochspannungskabel. Nachdem der Extruder die XLPE-Verbindung aufgetragen hat, durchläuft das Kabel ein kontinuierliches Vulkanisationsrohr (CV), das mit Stickstoff bei erhöhtem Druck (typischerweise 6–12 bar) und Temperaturen von bis zu 300 °C gefüllt ist. Das Peroxid zersetzt sich und bildet kovalente Vernetzungen zwischen Polyethylenketten. CV-Leitungen für EHV-Kabel (Extra-Hochspannung) können 200 Meter oder mehr lang sein um eine ausreichende Verweilzeit für eine vollständige Vernetzung vor dem Abkühlen bereitzustellen.
Silanvernetzung (Monosil und Sioplas)
Eine wirtschaftlichere Methode für Nieder- und Mittelspannungskabel. Beim Monosil-Verfahren erfolgt die Silanpfropfung in einem speziell entwickelten Extruder und die Vernetzung wird durch Eintauchen des fertigen Kabels in heißes Wasser oder Dampf abgeschlossen. Dies macht eine CV-Röhre überflüssig und eignet sich gut für kleinere Produktionsmengen.
Elektronenstrahlvernetzung (EB).
Wird für dünnwandige Drahtisolierungen in Automobil-, Luft- und Raumfahrt- und Militäranwendungen verwendet. Nach der Extrusion durchläuft das Kabel einen Elektronenbeschleuniger, der die Isolierung mit hochenergetischen Elektronen bombardiert und so eine Vernetzung ohne den Einsatz von Chemikalien bewirkt. Durch die EB-Vernetzung entstehen Drähte, die für Temperaturen von bis zu 150 °C oder höher ausgelegt sind, was für Automobilanwendungen in der Nähe von Wärmequellen wichtig ist.
Isolierung and Jacketing Materials: How They Affect Extruder Selection
Die Wahl des Materials bestimmt direkt den Typ und die Konfiguration des erforderlichen Draht- und Kabelextruders. Jedes Polymer weist ein unterschiedliches Schmelzverhalten, Verarbeitungstemperaturfenster und eine andere Empfindlichkeit gegenüber Scherung und Zersetzung auf.
PVC (Polyvinylchlorid)
PVC macht mehr als 40 % des weltweit in der Draht- und Kabelindustrie verbrauchten Isolier- und Ummantelungsmaterials aus. Es ist kostengünstig, in Compoundform schwer entflammbar und leicht zu verarbeiten. Die Verarbeitungstemperaturen liegen typischerweise zwischen 160 °C und 190 °C. PVC-Compounds sind in einer Vielzahl von Shore-A-Härten erhältlich (von 60 für flexible Typen bis 95 für starre Typen). Bei den für PVC verwendeten Schrauben handelt es sich in der Regel um Konstruktionen mit geringer Kompression, um übermäßige Scherwärme zu vermeiden.
PE und HDPE
Polyethylen bietet hervorragende dielektrische Eigenschaften und Feuchtigkeitsbeständigkeit und ist daher die Standardwahl für Telekommunikationskabel und Erdverteilerkabel. HDPE-Ummantelungen sind bei Mittelspannungskabeln und Glasfaserkabeln aufgrund ihrer Kombination aus Steifigkeit und chemischer Beständigkeit üblich. Die Verarbeitungstemperaturen für PE liegen je nach Schmelzindex zwischen 180 °C und 230 °C.
LSZH-Verbindungen
In Anwendungen wie Tunneln, öffentlichen Gebäuden und Marineschiffen, in denen giftiger Rauch beim Verbrennen von PVC lebensgefährlich sein kann, sind raucharme, halogenfreie Materialien zwingend erforderlich. LSZH-Compounds basieren typischerweise auf EVA (Ethylenvinylacetat) oder Polyolefinmischungen, die stark mit ATH oder MDH (Magnesiumdihydroxid) als Flammschutzmittel angereichert sind. Diese Füllstoffe erschweren die Verarbeitung von LSZH-Compounds deutlich Hierzu sind Doppelschneckenextruder oder speziell entwickelte Einschneckenmaschinen mit Barriereschnecken und Getrieben mit hohem Drehmoment erforderlich.
TPU und Spezialelastomere
Thermoplastisches Polyurethan bietet außergewöhnliche Abriebfestigkeit und Flexibilität und ist damit ein bevorzugtes Mantelmaterial für Schleppketten, Roboterkabel und Offshore-Anwendungen. TPU erfordert eine präzise Temperaturkontrolle, da sein Verarbeitungsfenster eng ist – typischerweise 180 °C bis 210 °C – und Überhitzung zu hydrolytischem Abbau führt, wenn das Material zuvor nicht ordnungsgemäß getrocknet wurde. Der Feuchtigkeitsgehalt muss vor der Verarbeitung unter 0,02 % liegen.
Qualitätskontrolle in der Draht- und Kabelextrusion
Die Qualitätskontrolle in der Draht- und Kabelproduktion ist nicht optional – sie ist durch internationale Standards vorgeschrieben und steht in direktem Zusammenhang mit der Sicherheit. Ein Kabel mit zu kleiner Isolierung kann im Betrieb katastrophal ausfallen und elektrische Brände oder Todesfälle verursachen.
Inline-Messsysteme
Moderne Extrusionslinien sind mit Inline-Durchmessermessgeräten mittels Laser- oder Röntgentechnologie ausgestattet. Lasermessgeräte messen den Außendurchmesser in zwei oder drei Achsen gleichzeitig und geben die Daten an die Liniengeschwindigkeit und die Extruder-Ausgabesteuerung zurück. Die Toleranzanforderungen für viele Kabeltypen betragen ±0,05 mm oder weniger , was eine Echtzeitregelung im geschlossenen Regelkreis anstelle regelmäßiger manueller Messungen erfordert.
Röntgenwanddickenmessgeräte gehen noch einen Schritt weiter, indem sie die Wanddicke der Isolierung in vier oder mehr Ebenen gleichzeitig messen und so Exzentrizität erkennen – einen Zustand, bei dem der Leiter außermittig innerhalb der Isolierung liegt. Eine Exzentrizität über die angegebenen Grenzen hinaus kann bei hoher Spannung zu einem dielektrischen Durchschlag führen.
Funkentest
Jeder isolierte Leiter durchläuft in der Produktionslinie einen Funkentester (auch Urlaubsdetektor genannt). Eine Hochspannungselektrode umgibt das Kabel und legt eine Prüfgleich- oder Wechselspannung an. Nadellöcher, Hohlräume oder Verunreinigungen, die die Isolierung beschädigen, verursachen eine Funkenentladung, die einen Zähler auslöst und manchmal die Leitung stoppt. Die Funkenprüfspannungen liegen typischerweise zwischen 1 kV für Niederspannungskabel und 25 kV oder mehr für die Isolierung von Mittelspannungskabeln , gemäß Standards wie IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Zu den Offline-Tests gehören Gleichstromwiderstandsmessungen des Leiters (zur Überprüfung von Querschnitt und Materialreinheit gemäß IEC 60228) und Isolationswiderstandstests mit einem Megaohmmeter. Ein gutes PVC-isoliertes Kabel sollte bei Umgebungstemperatur Isolationswiderstandswerte im Bereich von Hunderten von Megaohm pro Kilometer aufweisen.
Normen und Zertifizierungen für Drähte und Kabel
Die Draht- und Kabelindustrie unterliegt einem umfassenden Rahmenwerk nationaler und internationaler Normen. Die Einhaltung ist in den meisten Ländern für den Marktzugang erforderlich und wird von externen Prüflabors überprüft.
- IEC-Standards (International Electrotechnical Commission): IEC 60228 deckt Leiterspezifikationen ab; IEC 60502 deckt Stromkabel bis 30 kV ab; IEC 60332 deckt Flammenausbreitungstests ab.
- UL-Standards (Underwriters Laboratories, USA): UL 44 gilt für duroplastisolierte Drähte und Kabel; UL 83 deckt thermoplastisch isolierte Drähte ab; UL 1581 ist der Referenzstandard für elektrische Drähte und Kabel.
- RoHS und REACH: Umweltvorschriften zur Beschränkung gefährlicher Stoffe, einschließlich Bleistabilisatoren in PVC – eine Compliance-Herausforderung, die zu einer Neuformulierung vieler Drahtverbindungen in Europa und zunehmend auch in Asien geführt hat.
- CPR (Bauprodukteverordnung, EU): Seit 2017 müssen in der EU im Bauwesen verwendete Kabel ein CE-Zeichen tragen und hinsichtlich ihres Brandverhaltens klassifiziert sein (Klassen Aca bis Fca).
- Automobilstandards: ISO 6722 und LV 216 regeln Automobilkabel, die in 12-V- und 48-V-Systemen verwendet werden; Für die Hochspannungsverkabelung von Elektrofahrzeugen wird zunehmend auf ISO 19642 und USCAR-2 verwiesen.
Hersteller müssen dokumentieren, dass ihr Extrusionsprozess, ihre Materialformulierung und ihr Endprodukt alle der geltenden Norm entsprechen. Dies erfordert detaillierte Prozessaufzeichnungen, einbehaltene Musterkabel und regelmäßige Audits durch Dritte.
Wachstumstreiber: Wo die Nachfrage nach Drähten und Kabeln wächst
Mehrere wichtige globale Trends führen zu einer anhaltenden und steigenden Nachfrage nach Draht- und Kabelprodukten und damit auch nach Hochleistungs-Draht- und Kabelextrudern, die in der Lage sind, die erforderlichen Produkttypen zu wettbewerbsfähigen Kosten herzustellen.
Kabelbäume für Elektrofahrzeuge
Ein herkömmliches Fahrzeug mit Verbrennungsmotor enthält im Kabelbaum etwa 1,5 bis 2 Kilometer Kabel. Ein vollbatteriebetriebenes Elektrofahrzeug mit zusätzlicher Hochspannungsstromverteilung, Batteriemanagementsystem und Ladeinfrastruktur kann dies erfordern 3 bis 4 Kilometer Kabel pro Fahrzeug . Da der weltweite Absatz von Elektrofahrzeugen bis 2030 voraussichtlich 30 Millionen Einheiten pro Jahr erreichen wird, stellt dies eine enorme und wachsende Nachfrage nach Draht in Automobilqualität und den Extrudern dar, die ihn herstellen.
Infrastruktur für erneuerbare Energien
Offshore-Windparks benötigen Seekabel mit großem Durchmesser, um die Turbinen untereinander und mit dem Ufer zu verbinden. Für ein einzelnes Offshore-Windprojekt sind möglicherweise Hunderte Kilometer 33-kV-Inter-Array-Kabel und ein Hochspannungs-Exportkabel erforderlich, das sich über 100 Kilometer oder mehr bis zu einem Netzanschlusspunkt an Land erstrecken kann. Die beteiligten Materialien und Prozesse – insbesondere die dreifache Coextrusion von XLPE-Isoliersystemen – erfordern die anspruchsvollsten verfügbaren Draht- und Kabelextruderkonfigurationen.
Rechenzentrum und 5G-Netzwerkerweiterung
Das explosive Wachstum von Cloud Computing und KI-Infrastruktur führt zu einer beispiellosen Nachfrage nach Strom- und Signalkabeln für Rechenzentren. Mittlerweile erfordert der Ausbau des 5G-Netzwerks enorme Mengen an Glasfaserkabeln und Koaxialkabeln für Basisstationsverbindungen. Beide Produkte erfordern eine präzise Extrusion dünnwandiger Isolierung bei hohen Liniengeschwindigkeiten.
Netzmodernisierung und Elektrifizierung
Regierungen auf der ganzen Welt investieren stark in die Modernisierung der veralteten Stromübertragungs- und -verteilungsinfrastruktur. Allein die USA haben im Rahmen der jüngsten Infrastrukturgesetze einen Bedarf an Netzinvestitionen in Höhe von über 65 Milliarden US-Dollar festgestellt. Ein Großteil dieser Investitionen fließt direkt in unterirdische Mittelspannungsverteilungskabel und Hochspannungsübertragungskabel – alle hergestellt auf Draht- und Kabelextrusionslinien.
Auswahl des richtigen Draht- und Kabelextruders: Praktische Überlegungen
Die Auswahl eines Draht- und Kabelextruders ist mit einer erheblichen Kapitalinvestition verbunden – Maschinen namhafter Hersteller kosten zwischen 100.000 US-Dollar für eine einfache Einschneckenkonfiguration und mehreren Millionen US-Dollar für eine komplette Hochspannungskabel-Extrusionslinie. Die Entscheidung muss aktuelle Produktanforderungen, erwartete Produktmixänderungen und langfristige Serviceunterstützung berücksichtigen.
Passen Sie den Extruder an Ihr Material an
Ohne Schneckenwechsel kann ein einzelner Extruder nicht sowohl für PVC- als auch für LSZH-Compounds optimal konfiguriert werden. Wenn Ihre Produktion mehrere Materialien umfasst, planen Sie entweder dedizierte Linien ein oder investieren Sie in Schnellwechsel-Schnecken- und Zylindersysteme. Viele Hersteller bieten modulare Extrusionsköpfe und mehrere Schneckenkonfigurationen an, um Flexibilität ohne vollständige Duplizierung der Linie zu bieten.
Denken Sie über Automatisierung und Industrie 4.0-Integration nach
Moderne Draht- und Kabelextruder verfügen zunehmend über OPC-UA-Konnektivität, die einen Echtzeit-Datenaustausch mit MES (Manufacturing Execution Systems) und Qualitätsmanagementplattformen ermöglicht. Eine automatisierte Regelung mit geschlossenem Regelkreis auf Basis von Inline-Messdaten reduziert die Ausschussquote und die Abhängigkeit von den Fähigkeiten des Bedieners. Einige Hersteller berichten von einer Ausschussreduzierung von 30–50 % nach Implementierung einer Durchmesserregelung im geschlossenen Regelkreis im Vergleich zur manuellen Einstellung.
Bewerten Sie den Kundendienst und die Ersatzteilverfügbarkeit
Ein Extruder, der nicht schnell gewartet werden kann, wenn eine Schnecke oder ein Zylinder abgenutzt ist, stellt ein Produktionsrisiko dar. Verschleißteile – Schnecken, Zylinder, Kreuzkopfspitzen und Matrizen – sind Verbrauchsmaterialien bei der Drahtextrusion, insbesondere bei der Verarbeitung von mit Schleifmitteln gefüllten Verbindungen. Vergewissern Sie sich, dass der Hersteller oder ein regionaler Händler diese Teile auf Lager hat, und berücksichtigen Sie die Lieferzeiten bei der Berechnung Ihrer Gesamtbetriebskosten.
Führend Hersteller von Draht- und Kabelextrudern Dazu gehören Maillefer (Teil von Nextrom), Troester, Rosendahl Nextrom, Davis-Standard und mehrere chinesische Hersteller wie Taiyuan Heavy Industry und Dalian Rubber & Plastics Machinery. Jedes bietet ein unterschiedliches Gleichgewicht zwischen Technologieniveau, Preis und regionaler Servicefähigkeit.
 Verwandt Produkte











