 E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Was ist Extrusion – der Kernprozess hinter jedem Draht und Kabel
Extrusion ist ein kontinuierlicher Herstellungsprozess, bei dem Rohmaterial – typischerweise eine thermoplastische oder Elastomerverbindung – geschmolzen und durch eine geformte Düse gedrückt wird, um ein gleichmäßiges Querschnittsprofil zu erzeugen. In der Draht- und Kabelindustrie bedeutet dies, dass eine Isolier- oder Ummantelungsschicht direkt auf einen bewegten Leiter aufgetragen wird, und zwar mit Geschwindigkeiten, die mehr als betragen können 1.200 Meter pro Minute auf Hochgeschwindigkeitsstrecken für feinmaschige Datenkabel. Das Ergebnis ist eine konsistente Beschichtung, die den Leiter schützt, für elektrische Isolierung sorgt und Maßtoleranzen von bis zu ±0,01 mm bei hochwertigen Automobil- oder Medizinprodukten einhält.
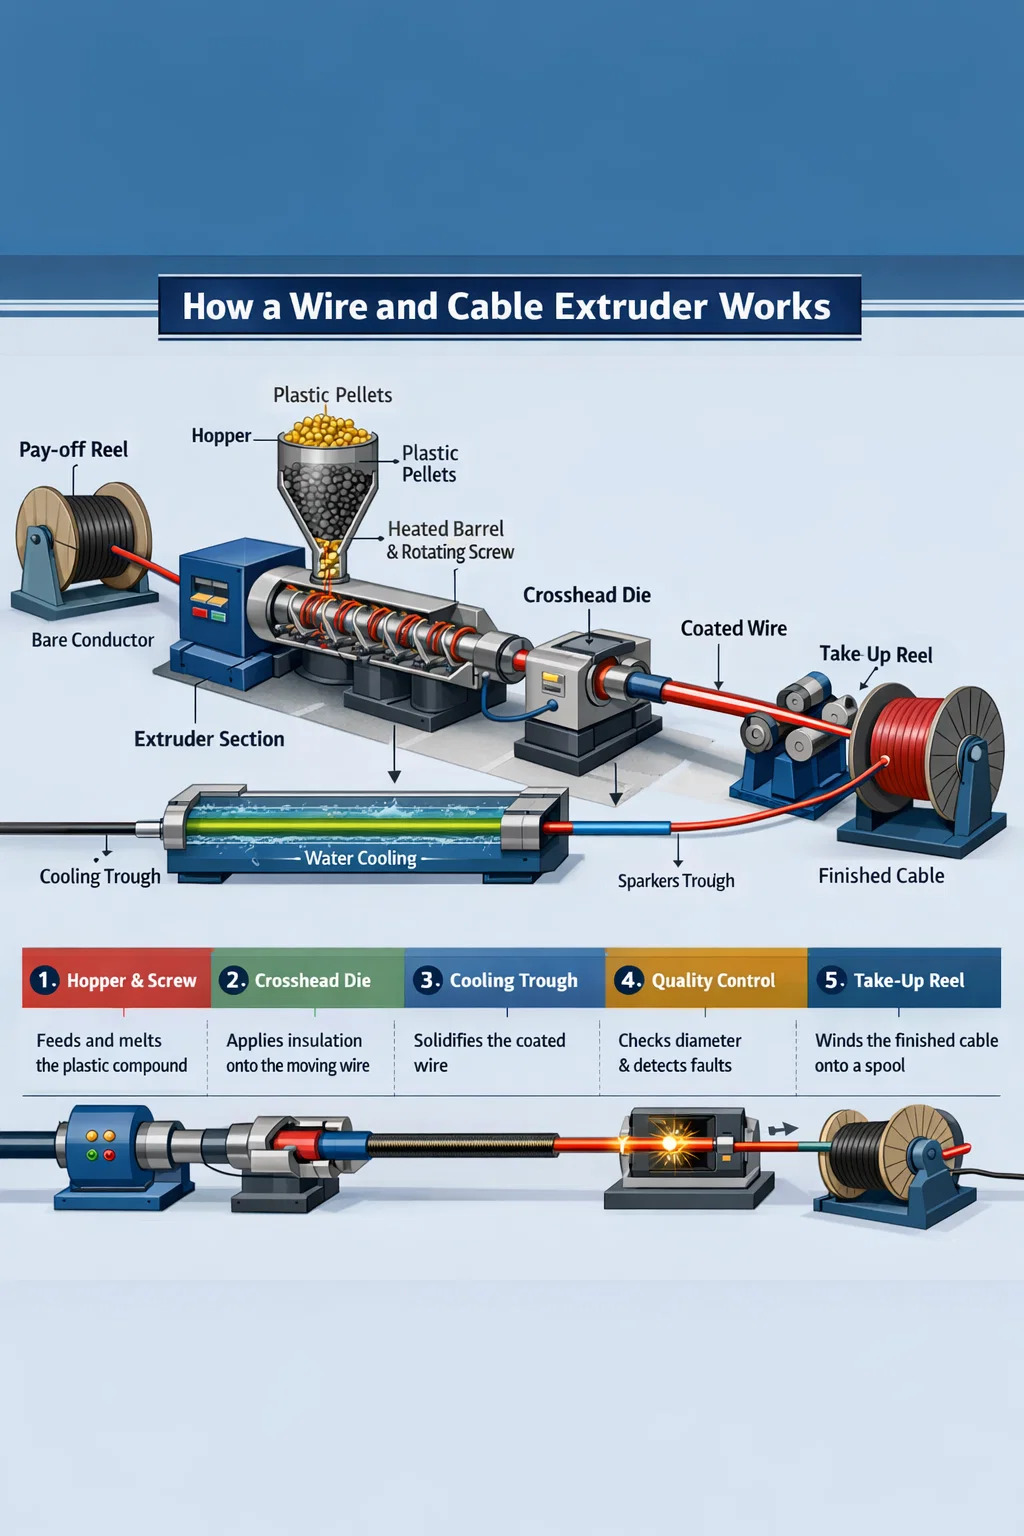
Im Gegensatz zum Spritzgießen, bei dem eine geschlossene Form gefüllt wird und eine Zykluszeit erforderlich ist, erfolgt die Extrusion grundsätzlich inline und stoppt nie. Ein Draht- und Kabelextruder führt Pellets oder Pulver in einen beheizten Zylinder, eine rotierende Schnecke fördert und plastifiziert die Verbindung und das geschmolzene Material tritt durch eine Kreuzkopfdüse aus, die um den Leiter herum positioniert ist. Anschließend gelangt der beschichtete Draht in eine Kühlwanne, durchläuft Funkentester und Durchmessermessgeräte und wird in einem ununterbrochenen Durchgang auf eine Aufwickelspule aufgewickelt.
Wenn Sie verstehen, was Extrusion ist – und was einen ausgereiften Draht- und Kabelextruder von einer gewöhnlichen Kunststoffmaschine unterscheidet –, bestimmen Sie, ob Ihr fertiges Produkt beim ersten Produktionslauf oder nach kostspieliger Nacharbeit die UL-, IEC- oder RoHS-Zertifizierung erfüllt.
Wie ein Draht- und Kabelextruder Funktioniert tatsächlich
Ein Draht- und Kabelextruder besteht aus mehreren integrierten Teilsystemen. Jedes spielt eine besondere Rolle bei der Umwandlung der Rohmasse in einen formstabilen, elektrisch schallisolierten Leiter.
Die Zylinder- und Schraubenbaugruppe
Der Lauf ist ein Zylinder aus gehärtetem Stahl, der typischerweise mit einer Bimetallauskleidung versehen ist, um Abriebfestigkeit beim Betrieb gefüllter Verbindungen wie flammhemmenden LSZH (Low Smoke Zero Halogen) zu gewährleisten. Im Inneren dreht sich die Schnecke, deren Geometrie – Gangtiefe, Kompressionsverhältnis und L/D-Verhältnis (Länge zu Durchmesser) – für die spezifische Compound-Familie entwickelt wurde. PVC-Isolierung läuft üblicherweise auf Schrauben mit einem L/D von 20:1 bis 25:1 und einem Kompressionsverhältnis von etwa 3:1. Vernetztes Polyethylen (XLPE) für Mittelspannungskabel erfordert eine längere, sanftere Schnecke, oft mit einem L/D von 30:1, um eine vorzeitige Vernetzung im Zylinder zu vermeiden. Der Einsatz der falschen Schnecke in einem Draht- und Kabelextruder führt zu Qualitätsverlust, ungleichmäßiger Schmelzetemperatur und letztendlich zu Ausschuss.
Die Zylindertemperaturen sind in Zonen unterteilt – typischerweise in vier bis sechs unabhängige Zonen – und steigen vom Einfüllstutzen bis zum Dosierbereich an. Bei Standard-PVC kann dies Zonentemperaturen von 150 °C, 165 °C, 175 °C und 180 °C in Richtung der Matrize bedeuten. XLPE wird in späteren Zonen mit 200–220 °C heißer. Präzisions-PID-Regler halten jede Zone innerhalb von ±1 °C, da sich eine Abweichung der Schmelzetemperatur um 5 °C direkt in Viskositätsschwankungen und Wanddickenstreuungen niederschlägt.
Die Crosshead-Matrize – das Herzstück der Drahtextrusion
Was einen Draht- und Kabelextruder von einem Standardprofilextruder unterscheidet, ist der Querkopf. Der Leiter tritt in einem 90-Grad-Winkel (oder in einigen Konfigurationen in einer Linie) in die Traverse ein und tritt koaxial durch die Matrize aus. Im Inneren wird der Schmelzefluss mithilfe eines Torpedos oder Deflektors um den Leiter herum umgelenkt und dann durch die Düsen- und Spitzengeometrie zusammengeführt, um die Isolierung gleichmäßig an allen Taktpositionen aufzutragen.
Bei der Traversenkonstruktion gibt es zwei Anwendungsmethoden:
- Druckwerkzeuge — Die Schmelze berührt den Leiter im Inneren der Matrize und verbindet sich unter Druck. Wird für die meisten Isolierungsanwendungen verwendet, bei denen eine Haftung erforderlich ist, z. B. bei XLPE-Stromkabeln.
- Rohrwerkzeuge — Die Schmelze bildet ein Rohr, das nach dem Düsenaustritt auf den Leiter heruntergezogen wird, je nach Vakuum oder Abziehverhältnis. Häufig bei locker sitzenden Ummantelungen bei mehradrigen Kabeln.
Die Dimensionierung von Düsen und Spitzen folgt den Formeln für das Draw-Down-Verhältnis (DDR) und das Draw-Down-Balance (DDB). Ein DDR zwischen 1,2 und 1,5 ist ein typischer Ausgangspunkt für mittelschnelle PVC-Leitungen. Eine Überschreitung von DDR 2,5 auf LSZH kann zu Schmelzbrüchen führen – einer rauen Haifischhautoberfläche auf der Isolierung, die den Funkentest nicht besteht.
Kühlwannen und nachgeschaltete Ausrüstung
Nach der Matrize gelangt der beschichtete Leiter in eine Wasserkühlwanne. Die Troglänge muss mit der Liniengeschwindigkeit und der Wandstärke der Isolierung übereinstimmen. Als allgemeine Regel gilt, dass ein 1 mm dicker PVC-Leiter, der mit 200 m/min läuft, mindestens 20–30 Meter aktive Kühlung benötigt. Eine unzureichende Kühlung führt zu Dimensionsabweichungen, da sich die heiße Isolierung unter der Spannung der Winde verformt. Einige XLPE-Mittelspannungsleitungen verwenden Trockenhärtungsschläuche anstelle von Wassertrögen zur Kontrolle der chemischen Vernetzung, aber Wasser bleibt der Standard für die meisten Draht- und Kabelextrusionslinien.
Inline-Instrumentierung ist auf modernen Linien nicht verhandelbar. Ein Laser-Durchmessermesser unmittelbar nach dem Düsenaustritt erfasst Wandveränderungen in Echtzeit und gibt die Regelung an die Schnecken- oder Liniengeschwindigkeit des Extruders zurück. Funkenprüfgeräte mit Spannungen von 1 kV bis 15 kV, je nach Isolationsklasse, erkennen kontinuierlich Nadellöcher. Kapazitätsmonitore erkennen Exzentrizität – außermittige Leiter zeigen sich als Kapazitätsschwankung bei der Drahtrotationsfrequenz.
Arten von Draht- und Kabelextrudern nach Konfiguration
Nicht alle Draht- und Kabelextruder sind gleich. Die gewählte Linienkonfiguration hat direkte Auswirkungen auf Produktpalette, Umrüstzeit, Ausschussrate und Kapitalinvestition.
| Extrudertyp | Typischer Schraubendurchmesser | Primäre Anwendung | Maximale Liniengeschwindigkeit |
|---|---|---|---|
| Einzelschnecke (glatte Bohrung) | 25–150 mm | PVC-Isolierung und -Ummantelung | Bis zu 800 m/min (Feinspur) |
| Einzelschnecke (Nutenvorschub) | 45–120 mm | HDPE-, LSZH-, PP-Compounds | Bis zu 600 m/min |
| Doppelschnecke (gleichrotierend) | 35–90 mm | Compoundierung LSZH, XLPE-Basis | Compoundierung, keine Direktbeschichtung |
| Tandem-Doppelextruder | Zwei Schrauben, je 45–90 mm | Zweischichtige Isolationsjacke | Bis zu 500 m/min |
| Dreischichtig (Co-Extrusion) | Drei Extruder versorgen eine Düse | MV/HV XLPE mit halbleitenden Schirmen | 15–30 m/min (großes Kabel) |
Einschneckenextruderlinien
Der Einschnecken-Draht- und Kabelextruder dominiert weltweit die Produktionsmengen. Seine Einfachheit – eine Schnecke, ein Zylinder, ein Antrieb – bedeutet geringere Wartungskosten und einen schnelleren Schneckenwechsel bei Produktübergängen. Ein 60-mm-Einschneckenextruder mit 120 U/min kann liefern 180–220 kg/h PVC-Mischung, die ausreicht, um 1,5 mm² Baudraht bei 400 m/min zu ummanteln. Für die Hochgeschwindigkeits-Datenkabelproduktion (Kat. 6A, Kat. 8) tragen gepaarte 30–45-mm-Extruder die Einzelleiterisolierung bei Liniengeschwindigkeiten von mehr als 1.000 m/min auf.
Tandem- und Co-Extrusionslinien
Bei Kabeln, die zwei oder mehr diskrete Schichten erfordern – beispielsweise eine XLPE-Isolierung mit einem gebundenen PVC-Mantel oder ein Automobilkabel mit einer farbigen Streifenschicht auf einer weißen Basis – führen Tandem- oder Coextrusionslinien separate Verbindungen in einen Zweikanal-Querkopf ein. Dadurch entfällt ein Umspulvorgang, wodurch bei mehrschichtigen Produkten 15–25 % der Verarbeitungskosten eingespart werden. Für Mittelspannungs-XLPE-Kabel ist eine dreifache Coextrusion obligatorisch, bei der die inneren und äußeren halbleitenden Abschirmungen im geschmolzenen Zustand mit der Isolierung verbunden werden müssen, ohne dass an den Schnittstellen Verunreinigungen auftreten.
Auf Draht- und Kabelextrudern verarbeitete Schlüsselmaterialien
Die Materialauswahl bestimmt die gesamte Extruderspezifikation – Schneckengeometrie, Zylindermetallurgie, Temperaturprofil und Kühlkapazität. Nachfolgend sind die wichtigsten Verbindungsfamilien und ihre Verarbeitungseigenschaften aufgeführt.
PVC (Polyvinylchlorid)
PVC ist nach wie vor die weltweit am häufigsten verarbeitete Verbindung auf Draht- und Kabelextrudern 35–40 % des gesamten Kabelisolationsvolumens nach Gewicht. Es lässt sich problemlos zwischen 160–190 °C verarbeiten, akzeptiert eine breite Palette an Weichmacher- und Flammschutzadditivpaketen und ist kostengünstig. Die Herausforderung liegt in der thermischen Empfindlichkeit – über 200 °C oder bei übermäßiger Scherung zersetzt sich PVC und setzt HCl frei, das den Zylinder und den Querkopf korrodiert. Schrauben für PVC verwenden relativ niedrige Kompressionsverhältnisse (2,5–3,0:1) und polierte, verchromte Gewindegänge, um die Haftung zu verringern.
XLPE (vernetztes Polyethylen)
XLPE ist die Standardisolierung für Mittelspannungs- (1–35 kV) und Hochspannungskabel. Die Vernetzungsreaktion – ob peroxidinitiiert oder durch Silan-Feuchtigkeitshärtung – muss nach der Düse stattfinden, nicht innerhalb des Extruderzylinders. Dies schränkt die Schneckenkonstruktion ein, um eine übermäßige Erwärmung durch Scherung zu vermeiden, und erfordert eine längere Schnecke mit geringer Kompression. Trockenhärtende Stickstoffrohre halten bei Peroxidsystemen Temperaturen über 200 °C aufrecht, gefolgt von einer Kühlzone vor der Winde. Silan-XLPE-Systeme verwenden einen einfacheren Einschneckenextruder, erfordern jedoch nach der Extrusion eine Sauna oder ein Heißwasserbad, um die Vernetzungsreaktion abzuschließen.
LSZH/LSOH-Verbindungen
Low Smoke Zero Halogen (LSZH)-Compounds werden mit mineralischen Füllstoffen – Aluminiumtrihydrat (ATH) oder Magnesiumhydroxid – in Mengen von 50–65 Gew.-% formuliert. Diese Füllstoffe machen LSZH stark abrasiv und erhöhen die Schmelzviskosität im Vergleich zu PVC deutlich. Draht- und Kabelextruder mit LSZH erfordern Bimetallzylinder (mindestens 60 HRC-Verschleißoberfläche), Schnecken aus gehärteter Legierung und Kreuzköpfe mit größerem Durchmesser, um den höheren Druckabfall zu bewältigen. Die Produktionsraten sind 20–30 % niedriger als bei vergleichbaren PVC-Läufen, und die Liniengeschwindigkeiten sind je nach Dicke typischerweise auf 200–400 m/min begrenzt. LSZH ist gemäß den Brandnormen IEC 60332 und EN 50266 in Tunneln, Schiffen, Offshore-Plattformen und öffentlichen Gebäuden obligatorisch.
Fluorpolymere (PTFE, FEP, ETFE)
Mit Fluorpolymer isolierte Kabel werden in der Luft- und Raumfahrt, im Militär und in Hochtemperatur-Industrieanwendungen eingesetzt, bei denen ein Dauerbetrieb bei 150–260 °C erforderlich ist. PTFE ist technisch gesehen ein Pastenextrusionsverfahren (Ram-Extrusion), keine herkömmliche Schneckenextrusion. FEP und ETFE können auf speziellen Draht- und Kabelextrudern mit vollständig mit PTFE ausgekleideten Schmelzpfaden oder einer Nickellegierungskonstruktion schmelzverarbeitet werden – Fluorpolymere sind bei Verarbeitungstemperaturen von 340–380 °C korrosiv gegenüber Standardstahl. Die Produktionsraten sind niedrig und die Werkzeugkosten hoch, aber der Leistungsvorteil rechtfertigt die Investition in Kabelbündel und elektronische Kabelbäume für die Luftfahrt.
TPE, TPU und gummiartige Verbindungen
Thermoplastische Elastomere (TPE) und thermoplastische Polyurethane (TPU) erfreuen sich in Kabelanwendungen in der Automobil-, Robotik- und tragbaren Elektrowerkzeugbranche einer rasanten Verbreitung und ersetzen in vielen Fällen vulkanisierten Gummi. Sie sind auf Standard-Draht- und Kabelextrudern mit geringfügiger Schneckenmodifikation extrudierbar, werden bei 190–220 °C verarbeitet und machen den Vulkanisationsschritt vollständig überflüssig. Insbesondere TPU bietet eine hervorragende Abriebfestigkeit – 10 bis 50 Mal höher als die von PVC – und ist damit die bevorzugte Ummantelung für Schleppkettenkabel und Industrieroboterkabel, die sich Millionen von Zyklen biegen.
Kritische Parameter, die die Extrusionsqualität definieren
Qualität in der Draht- und Kabelextrusion ist keine einzelne Variable. Es ist das Ergebnis der gleichzeitigen Steuerung mehrerer voneinander abhängiger Parameter, häufig durch Automatisierung im geschlossenen Regelkreis auf modernen Linien.
Exzentrizität und Gleichmäßigkeit der Wandstärke
Exzentrizität – die außermittige Position des Leiters innerhalb der Isolierung – wirkt sich direkt auf die Durchschlagsfestigkeit des Kabels und seine Fähigkeit aus, Hochspannungstests zu bestehen. IEC 60227 und UL 44 legen maximale Exzentrizitätswerte fest; Bei einer 1,5 mm² PVC-Bauleitung mit 0,7 mm Nennwandstärke darf die Mindestwandstärke nicht unterschritten werden 80 % des Nennwertes zu jedem Zeitpunkt. Das bedeutet, dass die maximale Exzentrizität bei einer Wandstärke von 0,7 mm ±0,14 mm beträgt. Um dies konstant bei 500 m/min zu erreichen, sind ein konzentrizitätsgesteuertes Querhaupt mit Zentrierbolzen für die Matrize, eine vorgeschaltete Leiterführung und idealerweise ein Inline-Kapazitätsmonitor mit Rückmeldung an die Querhauptaktuatoren erforderlich.
Stabilität der Schmelztemperatur und des Schmelzdrucks
Der Schmelzedruck am Düsenkopf ist ein Hauptindikator für die Prozessstabilität. Druckschwankungen – verursacht durch Schneckenvibrationen, ungleichmäßige Pelletzufuhr oder verschlissene Schneckengänge – machen sich direkt als Durchmesserabweichung im fertigen Kabel bemerkbar. Ein stabiler Draht- und Kabelextruder hält die Schmelzedruckschwankung im stationären Zustand unter ±2 bar. Einige Linien verwenden eine Zahnradpumpe zwischen dem Extruder und dem Kreuzkopf, um die Schwankungen der Schneckenleistung vom Düsendruck zu entkoppeln und so eine Durchmesserkontrolle auf ±0,003 mm zu ermöglichen – erforderlich für präzise Koaxialkabel- und Glasfaser-Bündeladermäntel.
Liniengeschwindigkeit und Capstan-Steuerung
Die Winde (Abzugseinheit) stellt das Abzugsverhältnis ein und steuert direkt den endgültigen Isolationsdurchmesser. Eine servoangetriebene Winde mit Rückmeldung der Tänzerrollenspannung reagiert bei modernen CNC-Liniensteuerungen innerhalb von 50–100 ms auf Durchmessermesswerte. Eine strenge Geschwindigkeitsregelung – besser als ±0,1 % Geschwindigkeitsschwankung – ist für dünnwandige Isolierungen unerlässlich, bei denen bereits eine Geschwindigkeitsabweichung von 0,5 % zu einer messbaren Durchmesseränderung führt. Die Liniengeschwindigkeit ist auch der wichtigste Hebel für den Durchsatz: Eine Verdoppelung der Liniengeschwindigkeit von 200 auf 400 m/min verdoppelt den Ausstoß desselben Extruders, sodass sich die Stabilität der Spindel direkt auf die Rentabilität auswirkt.
Oberflächenqualität und Funkentestleistung
Oberflächenfehler – Grübchen, Blasen, Streifen oder raue Textur – können bei der Funkenprüfung als elektrische Ausfälle maskiert werden. Blasen in der Isolierung werden durch Feuchtigkeit in der Masse (gelöst durch Vortrocknen der Pellets auf unter 0,05 % Feuchtigkeit), flüchtige Zusatzstoffe oder gelöste Luft in der Schmelze verursacht. Streifen weisen häufig auf zersetztes Material oder eine Verunreinigung im Querhaupt hin. Eine saubere Draht- und Kabelextrusionslinie führt kontinuierliche Funkentests bei 100 % der Produktion durch, wobei Erfolgsquoten von über 99,8 % der Branchenmaßstab für Volumenisolationslinien sind.
Linienlayout und Zusatzausrüstung für Draht- und Kabelextruder
Eine komplette Draht- und Kabelextrusionslinie ist mehr als der Extruder selbst. Die Anordnung der Zusatzausrüstung bestimmt den Anlaufausschuss, die Umrüstzeit und die Maßhaltigkeit des Endprodukts.
Eine typische Isolierlinie vom Abwickeln bis zum Aufwickeln umfasst:
- Auszahlungseinheit – Hält die blanke Leiterspule, häufig mit einem spannungsgesteuerten Tänzerarm und der Möglichkeit zum Spulenwechsel (aktive oder statische Abwicklung). Rollengewichte bis 3.000 kg für großflächige Stromkabel.
- Glätteisen und Vorwärmer — Richtet den gewickelten Leiter gerade und entfernt Feuchtigkeit oder Oxidation von der Oberfläche, wodurch die Haftung der Isolierung verbessert wird. Das Vorheizen des Leiters auf 60–120 °C ist bei XLPE-Stromkabeln Standard.
- Draht- und Kabelextruder mit Kreuzkopf — die Kerneinheit, Anbringen einer Isolierung oder Ummantelung.
- Kühlwannen — Wasserkühlung, typischerweise in zwei oder drei seriellen Abschnitten mit abnehmender Temperatur (heiß, warm, kalt), um Thermoschocks und Restspannungen in der Isolierung zu vermeiden.
- Inline-Messung — Laser-OD-Messgerät, Kapazitätsmonitor, Funkentester und optional ein Wanddicken-Röntgenscanner für Präzisionskabel.
- Winde und Tänzerin — Abzugseinheit, die die Spannung und Geschwindigkeit der Leine aufrechterhält.
- Markiereinheit — Tintenstrahl- oder Graviergerät für Messgerätemarkierungen, Nennspannung, Standardzertifizierungen und Farbcodierung.
- Aufwickeln / Aufrollen — Spulenwickler oder Trommeldreher mit automatischem Schneiden und Übertragen auf mit Akkumulator ausgestatteten Leitungen, um Leitungsstopps zu vermeiden.
Die Gesamtlänge der Leitungen reicht von 20 Metern für eine kleine Gebäudedraht-Isolierleitung bis zu über 150 Metern für eine Mittelspannungs-VPE-Leitung mit langen Aushärtungsrohren. Die Planung der Stellfläche und die richtige Ausrichtung aller Einheiten auf einem stabilen Stahlgrundrahmen sind von grundlegender Bedeutung – eine Fehlausrichtung zwischen Ablauf und Traverse von nur 2–3 mm bei hoher Geschwindigkeit führt zu Leitervibrationen und Exzentrizitätsspitzen.
Extrusionsfehler in der Draht- und Kabelproduktion und deren Behebung
Selbst gut gewartete Draht- und Kabelextruderlinien weisen während der Produktion Mängel auf. Durch schnelles Erkennen der Ursache können längere Ausschussläufe vermieden werden.
| Defekt | Häufigste Ursache | Korrekturmaßnahme |
|---|---|---|
| Durchmesservariation (zyklisch) | Schneckenstoß, verschlissene Schneckenspitze oder instabiler Schmelzedruck | Zahnradpumpe einbauen; Überprüfen und ersetzen Sie verschlissene Schraubenkomponenten |
| Blasen/Lunker in der Isolierung | Compound-Feuchtigkeit über 0,05 %; flüchtige Weichmacher | Masse 2–4 h bei 70–80 °C vortrocknen; Überprüfen Sie das Additivpaket |
| Raue Oberfläche/Haifischhautoberfläche | Schmelzbruch – übermäßige Schergeschwindigkeit der Formwand | Werkzeugtemperatur erhöhen; Liniengeschwindigkeit reduzieren; Verarbeitungshilfsmittel verwenden |
| Hohe Exzentrizität | Leitervibration; falsch ausgerichtete Matrizenspitze; Führungsrohrverschleiß | Kreuzkopf neu zentrieren; Führungsrohr ersetzen; Überprüfen Sie die Leiterspannung |
| Streifen/Verfärbungen | Degradierte Materialrückstände in toten Zonen des Querhauptes | Kreuzkopf spülen; zerlegen und reinigen; Überprüfen Sie die toten Zonen im Werkzeug |
| Fehlschläge beim Funkentest (Pinhole) | Kontamination; Blasen; dünne Stelle durch Exzentrizität | Siebmasse; Exzentrizität ansprechen; Überprüfen Sie die Sauberkeit des Materials |
Auswahl eines Draht- und Kabelextruders für Ihre Produktionsanforderungen
Die Auswahl des richtigen Draht- und Kabelextruders beginnt mit einer klaren Definition der Produktpalette, der Compound-Familien, des erforderlichen Durchsatzes und der Platzbeschränkungen. Zu den wichtigsten Spezifikationen, die vor der Anforderung von Maschinenangeboten definiert werden müssen, gehören:
- Leitergrößenbereich — vom Minimum (z. B. 0,1 mm² für Datenkabel) bis zum Maximum (z. B. 300 mm² für Stromkabel). Dies bestimmt die Größe der Kreuzkopfbohrung und den Schraubendurchmesser.
- Verbundfamilie und Wandstärke — PVC/LSZH/XLPE erfordern jeweils eine spezifische Schneckengeometrie. Die Mindestwandstärke bestimmt die Auswahl von Matrize und Spitze.
- Zielleistung in kg/h — berechnet aus Leitungsgeschwindigkeit x linearem Gewicht des isolierten Kabels. Dadurch werden der Durchmesser der Extruderschnecke und der Antriebsmotor dimensioniert.
- Erforderliche Maßtoleranzen — Standardtoleranzen für Baudrähte (IEC 60227) sind mit einfacher Messgeräterückmeldung erreichbar, während Automobil- (ISO 6722) oder Luft- und Raumfahrtstandards eine Zahnradpumpen- und Röntgenwandmessung erfordern.
- Anzahl der Schichten — Einschichtige Isolierung vs. zweischichtige Isolierung (Isoliermantel) vs. dreifache Koextrusion bestimmt, ob eine Einzel-, Tandem- oder vollständige Koextrusionslinie benötigt wird.
- Automatisierungsgrad — Der vollautomatische Rollenwechsel, das Spleißen und die Durchmesserregelung mit geschlossenem Regelkreis erhöhen die Kapitalkosten, reduzieren jedoch den Arbeitsaufwand und den Anlaufausschuss auf Hochgeschwindigkeitslinien um 30–60 %.
A 60 mm Draht- und Kabelextruder mit einer 25:1 L/D-Schraube, einer Zahnradpumpe und einem Inline-Lasermessgerät ist eine gängige Ausgangsspezifikation für eine universelle PVC/LSZH-Baudrahtisolationslinie im Bereich von 0,75–16 mm². Je nach Automatisierungsgrad und Markt können Sie mit Preisen für installierte Leitungen zwischen 300.000 und 800.000 USD rechnen. Für die Produktion von XLPE-Mittelspannungskabeln beginnen dreifache Coextrusionslinien bei 2 Millionen US-Dollar und können für vollständig trocken aushärtende VCV-Vertikaltürme mehr als 8 Millionen US-Dollar betragen.
Extrusion in speziellen Kabelanwendungen
Kfz-Kabelbaumkabel
Kfz-Kabelbaumkabel gehören zu den anspruchsvollsten hinsichtlich Maßhaltigkeit und Durchsatz. Eine typische Automobil-OEM-Kabelbaumfabrik verbraucht pro Tag Millionen Meter isolierten Draht in Querschnitten von 0,13 mm² bis 6 mm². Draht- und Kabelextruderlinien für diesen Bereich sind in Betrieb 600–1.200 m/min auf feinen Leitern mit Wandstärken von nur 0,15 mm auf 0,13 mm² Leiter. Zur Auswahl stehen PVC (Standard), XLPE und zunehmend ETFE oder PP für Hochtemperaturzonen in der Nähe des Motors, in denen eine Dauertemperatur von 125 °C oder 150 °C erforderlich ist. Farbcodierte Isolierungen sind für die Kabelbaummontage von entscheidender Bedeutung, daher ist eine genaue Farbabstimmung mit kolorimetrischen Inline-Prüfungen in Automobillinien Standard.
Untersee- und Hochspannungskabel
Das entgegengesetzte Extrem in Bezug auf die Größe sind Seestromkabel und Höchstspannungs-Landkabel (EHV), die die größten verfügbaren Draht- und Kabelextruderkonfigurationen verwenden. Leiterquerschnitte von 500 mm² bis 2.500 mm² erfordern dreifache Coextrusionsanlagen, bei denen der innere Halbleiterschirm, die XLPE-Isolierung und der äußere Halbleiterschirm in einem Durchgang mit 3–10 m/min aufgebracht werden. Dämmwandstärken von 15–25 mm erfordern eine extrem hohe Volumenleistung von großen Schneckenextrudern (120–200 mm Durchmesser) und langen Stickstoffhärtungsrohren von 50–80 Metern. Die Anforderungen an die Sauberkeit der Isolierung bei der Kabelklasse 220–525 kV sind außerordentlich – Metallpartikel mit einer Größe von mehr als 125 Mikrometern im XLPE sind verboten und erfordern eine hochreine Handhabung der Verbindungen und Reinraum-Montagebereiche rund um die Traverse.
Daten- und Telekommunikationskabel
Strukturierte Verkabelung für Cat 6-, Cat 6A- und Cat 8-Ethernet sowie Koaxialkabel für die Breitbandverteilung stellt eher strenge Anforderungen an die Kapazitäts- und Impedanzgleichmäßigkeit als an die Spannungsfestigkeit. Bei Cat 6A mit festem Kern besteht die Isolierung typischerweise aus geschäumtem FEP oder massivem HDPE mit einer Wandstärke von 0,25–0,35 mm auf einem 0,57 mm dicken Leiter, hergestellt mit 800–1.000 m/min. Der Schäumprozess – entweder physikalisches Schäumen mit Stickstoffinjektion oder chemisches Schäumen mit Azodicarbonamid – reduziert die Dielektrizitätskonstante von 2,3 (festes HDPE) auf 1,5–1,8 (geschäumt), wodurch Cat 6A eine Bandbreite von 500 MHz erreichen kann. Die Durchmesserkontrolle an einem Draht- und Kabelextruder mit geschäumter Isolierung muss enger als ±0,005 mm sein, um die Impedanz innerhalb der ±3 Ω-Toleranz der TIA-568-Standards zu halten.
Wartungspraktiken, die die Lebensdauer von Draht- und Kabelextrudern verlängern
Ein Draht- und Kabelextruder ist eine kapitalintensive Anlage. Eine ordnungsgemäße Wartung führt direkt zu Betriebszeit, gleichbleibender Qualität und einer Schnecken-/Zylinder-Lebensdauer, die in Jahren statt in Monaten gemessen wird.
- Überwachung des Schnecken- und Zylinderverschleißes — Messen Sie alle 6–12 Monate den Durchmesser der Zylinderbohrung und des Schneckengangs mit kalibrierten Instrumenten. Wenn das diametrale Spiel zwischen Schnecke und Zylinder 0,4–0,6 mm (je nach Schneckengröße) überschreitet, sinkt die Ausgangskonsistenz und der Leckstrom nimmt zu. Der Austausch der Schnecke, bevor der Zylinder das gleiche Verschleißstadium erreicht, ist in der Regel kostengünstiger als der gleichzeitige Austausch beider.
- Häufigkeit der Kreuzkopfreinigung — LSZH und pigmentierte Verbindungen erfordern alle 8–24 Produktionsstunden eine Demontage und Reinigung des Querkopfes, um zersetzte Materialrückstände zu entfernen. Zwischen den Reinigungen kann die natürliche PVC-Verbindung auf einer sauberen Linie 200–500 Stunden laufen. Ein geplanter Spülzyklus mit einem hitzestabilen Spülmittel vor der Abschaltung entfernt Rückstände ohne Demontage und verlängert das Intervall.
- Inspektion der Fassheizung und des Thermoelements — Fehlerhafte Heizbänder und Thermoelemente verursachen Anomalien in der Temperaturzone, die häufig fälschlicherweise als Verbindungs- oder Schraubenprobleme diagnostiziert werden. Ersetzen Sie Thermoelemente vorbeugend alle 12–18 Monate; Überprüfen Sie die Heizungsklemmen vierteljährlich auf Lockerung und heiße Stellen.
- Antriebs- und Getriebeservice — Extrudergetriebe arbeiten unter hohen, zyklischen Drehmomentbelastungen. Befolgen Sie die vom Erstausrüster vorgegebenen Getriebeölwechselintervalle, normalerweise alle 4.000–8.000 Stunden. Zweimal im Jahr wird eine Schwingungsanalyse des Getriebes durchgeführt, um den Lagerverschleiß zu erkennen, bevor es zu einem katastrophalen Ausfall und ungeplanten Ausfallzeiten kommt.
- Kalibrierung von Messgeräten und Funkenprüfgeräten — Laser-Durchmessermessgeräte müssen monatlich anhand von NIST-rückführbaren Referenzzielen kalibriert werden. Funkentester müssen zu Beginn jeder Schicht anhand eines bekannten Fehlers (Loch in der Isolierung) überprüft werden; Ein unkalibrierter Spark-Tester, der Fehler übersieht, ist schlimmer als gar kein Tester.
Branchentrends, die die Draht- und Kabelextrusion heute prägen
Die Draht- und Kabelextrusionstechnologie entwickelt sich parallel zur Verlagerung der Kabelindustrie hin zu Ladeinfrastruktur für Elektrofahrzeuge, der Verbindung erneuerbarer Energien und Hochgeschwindigkeitsdatennetzen weiter.
Nachfrage nach Ladekabeln für Elektrofahrzeuge
Gleichstrom-Schnellladekabel für Elektrofahrzeuge erfordern flexible TPU- oder Silikonummantelungen, die einen Dauerstrom von bis zu 500 A bei 1.000 V Gleichstrom verarbeiten können, mit Biegeradien unter 30 mm bei -40 °C. Diese Kabel verwenden flüssigkeitsgekühlte Leiterkonstruktionen mit extrudierter Isolierung über einem Kupferrohr, das Kühlflüssigkeit führt. Die Draht- und Kabelextruderlinien für dieses Produkt müssen mehrere Schichtanwendungen gleichzeitig bewältigen – Isolierung über dem Kupferleiter, Mantel über der Baugruppe – und gleichzeitig die Flexibilitätseigenschaften beibehalten, die es dem Kabel ermöglichen, im Betrieb tausende Male zu hängen und zurückzuweichen. Es wird prognostiziert, dass die weltweite Nachfrage nach Ladekabeln für Elektrofahrzeuge um mehr als 10 % wachsen wird 20 % CAGR bis 2030 , was erhebliche Investitionen in neue Draht- und Kabelextruderkapazitäten vorantreibt.
Industrie 4.0 und digitale Extrusionsanlagen
Moderne Steuerungssysteme für Draht- und Kabelextruder verbinden alle Linienkomponenten – Extruderantrieb, Zylindertemperaturen, Zahnradpumpe, Durchmessermesser, Winde und Aufnahme – über eine einzige SPS oder PC-basierte HMI mit Rezepturverwaltung und SPC-Datenprotokollierung. Digitale Extrusionslinien speichern Prozessrezepte für Hunderte von Kabeltypen, wodurch eine manuelle Einrichtung entfällt und auf gut konzipierten Systemen ein werkzeugloser Produktwechsel in weniger als 15 Minuten möglich ist. Durch die OPC-UA-Konnektivität kann die Linie Produktionsdaten in Echtzeit in MES- und ERP-Systeme einspeisen und so die Rückverfolgbarkeit von der Verbundcharge bis zur fertigen Rolle ermöglichen – eine obligatorische Fähigkeit für die IATF 16949-Zertifizierung im Automobilbereich und zunehmend für Versorgungskabelprojekte erforderlich.
Nachhaltige und recycelbare Compound-Extrusion
Der regulatorische Druck im Rahmen des EU-Aktionsplans für die Kreislaufwirtschaft und der REACH-Verordnung beschleunigt die Verlagerung von nicht recycelbaren duroplastischen (XLPE) und halogenierten (PVC) Isolierungen hin zu thermoplastischen XLPE-Alternativen (TR-XLPE, HFFR-TP), die am Ende ihrer Lebensdauer recycelt werden können. Diese neuen Compounds können auf vorhandenen Draht- und Kabelextruderplattformen mit Schneckenmodifikation verarbeitet werden, erfordern jedoch engere Prozessfenster und eine präzisere Temperaturkontrolle als herkömmliches PVC. Compound-Lieferanten und Extruder-OEMs entwickeln gemeinsam neue Werkzeuggeometrien und Zylinderbeschichtungen, um diese Materialien effizient zu handhaben. Mehrere kommerzielle Produktionslinien verarbeiten bereits TR-XLPE-Compounds für Mittelspannungskabel in Europa und Asien im Produktionsmaßstab.
 Verwandt Produkte











