E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE-Isolierung gibt es aus einem Grund: Gewöhnliches Polyethylen kann einem heißen Kabel nicht standhalten. Durch die Vernetzung wird die Polymerstruktur neu verdrahtet, sodass das Material nicht mehr schmilzt, seine elektrische Integrität behält und einer Belastung standhält 90°C Dauerleitertemperatur mit Kurzschlussspitzen bis 250°C. Wenn Sie Stromkabel, Automobilkabel oder industrielle Steuerkabel herstellen, ist XLPE der Maßstab, mit dem Sie alle anderen Isolierungen vergleichen. In diesem Leitfaden erfahren Sie, was XLPE-Isolierung ist, wie sie funktioniert, wie sie extrudiert wird und worauf Sie bei der Auswahl einer Extrusionslinie achten sollten.
Was ist XLPE-Isolierung und warum die Vernetzung alles verändert?
XLPE steht für vernetztes Polyethylen. Der Rohstoff ist ein Polyethylen mit guter Fließfähigkeit und Reinheit, das üblicherweise bei Schmelzetemperaturen unter 150 °C verarbeitet wird. Nach der Extrusion durchläuft das Kabel eine Aushärtephase, in der einzelne Polymerketten zu einem dreidimensionalen Netzwerk verbunden werden. Diese einzige Änderung wandelt einen Thermoplast in einen Duroplast um.
Thermoplastisches PE wird weich, wenn sich der Leiter erwärmt, und kann sich unter dem Druck im Rohr oder Kanal verformen. XLPE behält seine Form, da das vernetzte Netzwerk die Polymerketten zusammenhält. Das praktische Ergebnis ist ein Kabel, das heißer laufen kann, bei gleicher Leitergröße mehr Strom führen kann und Überlastbedingungen ohne Zusammenbruch übersteht.
Vom thermoplastischen PE zum duroplastischen Netzwerk
Während der Vernetzung bilden aktivierte Stellen auf benachbarten Polyethylenketten kovalente Bindungen. In Peroxid-XLPE zersetzt sich Dicumylperoxid durch Hitze ab etwa 180 °C und erzeugt freie Radikale, die diese Bindungen bilden. In Silan-XLPE löst Feuchtigkeit eine Kondensationsreaktion zwischen silangepfropften Ketten aus. In beiden Fällen schmilzt das Endmaterial nicht mehr.
Zu den Standardindikatoren für eine erfolgreiche Vernetzungsreaktion gehören: Heißformdehnung unter 175 % bei 200 °C (IEC 60811-507) und ein Gelgehalt typischerweise über 70–80 %. Wenn der Vernetzungsgrad zu gering ist, behält die Isolierung ihr Wärmegedächtnis und kann sich bei hohen Temperaturen verformen.
Wo XLPE-Isolierung ihren Unterhalt verdient
Die XLPE-Isolierung ist in Mittelspannungsverteilungskabeln von etwa 6 kV bis 35 kV vorherrschend und eignet sich auch gut für Hochspannungs- und Höchstspannungskabel bis 500 kV. Niederspannungs-Gebäudekabel, Bergbaukabel, Schiffskabel, Autobatteriekabel und Windpark-Array-Kabel erfordern ebenfalls XLPE, wenn die Anwendung einen Betrieb bei 90 °C oder eine bessere Überlasttoleranz erfordert.
Vergleich von XLPE-Isolierung mit anderen Isoliermaterialien
Bei der Auswahl eines Isoliermaterials geht es darum, Wärmeleistung, dielektrische Eigenschaften, Flexibilität und Kosten in Einklang zu bringen. Die folgende Tabelle vergleicht die Materialien, die am häufigsten in Extrusionslinien verwendet werden.
| Isoliermasse | Kontinuierliche Leiterbewertung | Kurzschlussspitze | Relative Permittivität bei 20°C | Typische Kabelanwendung |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Niederspannungs-Gebäudekabel und flexible Kabel |
| Thermoplastisches PE | 70°C | 180°C | 2.3 | Niederspannungsleitungen, gebündelte Antennenkabel |
| XLPE | 90°C | 250°C | 2,3–2,5 | Verteilung, Energie, Automobil, Industrie |
| EPR | 90°C | 250°C | 2,8–3,2 | Bergbau-, Schiffs- und flexible Stromkabel |
| TPE/TPU | 90°C bis 125°C | Verbindungsabhängig | 3,0–4,5 | Flexible Roboter- und Schleppkettenkabel |
Wichtige XLPE-Eigenschaften, die das Kabeldesign beeinflussen
Die wichtigsten Daten in einem Datenblatt lassen sich in drei Gruppen einteilen: elektrische, thermische und Langzeitalterung. Hier erfahren Sie, worauf Sie achten sollten, mit den typischen Werten, die in den Spezifikationsangaben der Verbindungen aufgeführt sind.
- Durchgangswiderstand: XLPE-Verbindungen zeigen 10 15 bis 10 16 Ohm-cm bei 20°C, weshalb der Leckstrom auch bei 90°C gering bleibt.
- Relative Permittivität: etwa 2,3 bis 2,5 bei Netzfrequenz. Dieser niedrige Wert reduziert die Kapazität und den dielektrischen Verlust in langen Verteilerkreisen.
- Verlustfaktor (tan delta): unter 0,001 bei 20 °C und Netzfrequenz in guten Verbindungen; Höhere Werte deuten auf Verschmutzung oder Feuchtigkeit hin.
- Durchschlagsfestigkeit: Kurzzeittests an extrudierter XLPE-Isolierung erreichen oft 20 bis 40 kV/mm, abhängig von Dicke, Elektrodenkonfiguration und Reinheit der Mischung.
- Wärmeleistung: 90°C Dauerleitertemperatur, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Alterungs- und Water-Tree-Beständigkeit: Tree-hemmende XLPE-Compounds (TR-XLPE) fügen spezielle Additive hinzu, die das elektrochemische Treeing in Nassinstallationen verlangsamen.
Drei Vernetzungswege zur Herstellung von XLPE
Die Art und Weise, wie XLPE vernetzt wird, verändert das Layout der Produktionslinie, die Chemie und die Kabeltypen, die Sie herstellen können. Drei Routen dominieren den Markt.
Peroxidvernetzung
Peroxid XLPE ist der Standard für Mittel- und Hochspannungskabel. Die Verbindung enthält Dicumylperoxid, das sich bei hoher Temperatur in einem kontinuierlichen Vulkanisationsrohr (CV) bei 350–450 °C Dampf oder Stickstoff unter Druck zersetzt. Das Kabel bleibt so lange im Rohr, bis der erforderliche Vernetzungsgrad erreicht ist. Nach dem Aushärten müssen Peroxid-Nebenprodukte entgasen, bei manchen Konstruktionen mehrere Tage oder sogar Wochen, bevor das Kabel terminiert werden kann.
Silanvernetzung
Silan XLPE verwendet einen zweistufigen (Sioplas) oder einstufigen (Monosil) Prozess. Polyethylen wird mit Vinylsilan gepfropft und später durch Einwirkung von heißem Wasser oder Dampf vernetzt. Auf die Extrusion folgt ein Härtungsbad; Die Leitungsgeschwindigkeiten sind in der Regel geringer, da Feuchtigkeit in die Isolierung diffundieren muss. Diese Methodee wird häufig für Niederspannungskabel, Fahrzeugkabel und andere dünnwandige Produkte verwendet, bei denen die zusätzliche Investition in eine CV-Röhre nicht gerechtfertigt ist.
Strahlungsvernetzung
Ein Elektronenstrahlbeschleuniger treibt die Vernetzungsreaktion mit kontrollierten Dosierungen an, gemessen in KiloGray. Strahlung XLPE eignet sich für dünnwandige Produkte, wärmeschrumpfende Materialien und Spezialdrähte, die eine gleichmäßige Vernetzung ohne Hochtemperaturchemie erfordern. Dosis, Eindringtiefe und Liniengeschwindigkeit müssen sorgfältig auf die Wandstärke der Dämmung abgestimmt werden.
| Method | Auslöser | Produktionsausrüstung | Typische Kabelsegmente |
|---|---|---|---|
| Peroxid | Auf über 180°C erhitzen und unter Druck setzen | CV-Röhre, Kettenlinie oder vertikal | MV/HV-Stromkabel |
| Silan | Feuchtigkeit | Extruder plus Aushärtungstrog oder -bad | Niederspannungskabel, Automobilkabel |
| Radiation | Elektronenstrahl | Beschleuniger und Abschirmung | Dünnwandige Schrumpfdrähte für die Luft- und Raumfahrt |
Extrudieren von XLPE-Isolierung: Verfahren und Ausrüstung
Die Extrusion der XLPE-Isolierung sieht ähnlich aus wie die PE-Extrusion, aber Sauberkeit und Temperaturkontrolle sind weitaus anspruchsvoller. Verunreinigungen jeglicher Art – verbrannte Verbindungen, Staub oder Metallpartikel – schaffen eine Schwachstelle, die unter elektrischer Belastung zu einer Lücke oder einem Baum führen kann. Viele Fabriken haben einen speziellen Extruder für XLPE und lassen ihn in einer kontrollierten Umgebung laufen.
Normalerweise muss die Schmelzetemperatur innerhalb eines engen Fensters bleiben 120–140 °C für Silan-XLPE sodass die Vernetzung erst während der Aushärtung beginnt, nicht im Fass. Schneckengeometrie, Verdichtungsverhältnis und Zylinderkühlung beeinflussen alle das Temperaturprofil. Ein feinmaschiger Siebwechsler hält die Schmelze sauber und hilft, Verunreinigungen aus der einströmenden Masse zurückzuhalten.
Bei Mittelspannungskonstruktionen werden durch Dreifachextrusion in einem Arbeitsgang eine innere Halbleiterschicht, die VPE-Isolierung und eine äußere Halbleiterschicht verlegt. Der Isolierkopf verwendet ein Glattkern- oder Rillenkerndesign, um eine fehlerfreie Schnittstelle zu erreichen, da jede Unregelmäßigkeit an der Schnittstelle elektrische Spannungen konzentriert.
Für Massivdraht- und Kabelisolierungslinien ermöglicht ein vielseitiger Extruder, der für LSZH-, XLPE-, TPE- und TPU-Compounds ausgelegt ist, einem Werk den Wechsel zwischen Produkten, ohne die gesamte Linie zu ändern. Temperaturstabilität, enge Toleranzen bei der Wandstärke und schnelle Materialwechsel bestimmen, wie viel nutzbares Kabel Sie pro Schicht produzieren können.
Eine Linie, die XLPE zusammen mit LSZH, TPE und TPU verarbeiten kann, bietet Ihnen Flexibilität, wenn Aufträge zwischen Automobil-, Bau- und Industriekabeltypen wechseln. Bestätigen Sie das Schneckendesign des Extruders, die Genauigkeit der Temperaturregelung und die tatsächliche Liniengeschwindigkeit für die von Ihnen benötigte Wandstärke, bevor Sie sich festlegen.
Ummantelung und Komplettierung eines XLPE-basierten Kabels
Isolierung ist nur die halbe Wahrheit. Der Außenmantel schützt den Kern vor mechanischer Beschädigung, Feuchtigkeit, Chemikalien und UV-Strahlung. XLPE-Verbindungen werden auch für Ummantelungen verwendet, wenn eine hohe Hitze- und Abriebfestigkeit erforderlich ist, während LSZH-Ummantelungen in öffentlichen Gebäuden, Tunneln und Schiffen vorgeschrieben sind, um Rauch und giftige Gase bei einem Brand zu begrenzen.
Ein Kabel mit XLPE-Isolierung und einem XLPE- oder LSZH-Mantel kann während seiner gesamten Lebensdauer kontinuierlich bei 90 °C betrieben werden. Ummantelungsleitungen werden in der Regel mit höherer Leistung betrieben als Isolierleitungen, da die Mantelwand dicker ist und andere Anforderungen an die Oberflächenqualität gestellt werden. Temperaturzonen, Abzugsgeschwindigkeit und Kühlrinnenanordnung müssen ein Schrumpfen verhindern und den Mantel konzentrisch halten.
Eine ausführlichere Behandlung dieser Phase finden Sie in unserem Wissensdatenbank für Draht- und Kabelmantel-Extrusionsmaschinen bevor Sie Ihre Zeile angeben.
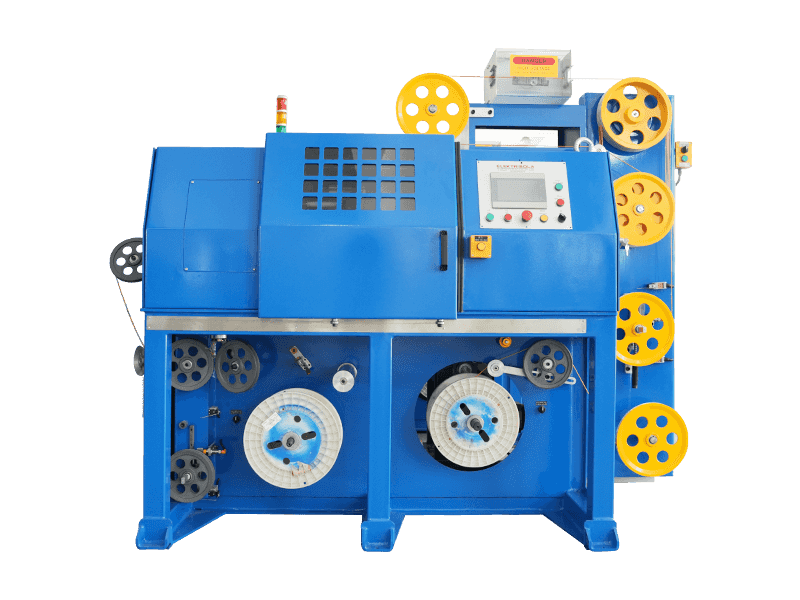
 Anpassbare LSZH/XLPE/TPE/TPU-Mantel-Extrusionslinie Diese Extrusionslinie verarbeitet hochviskose flammhemmende Materialien für umweltfreundliche Kabel. Es verfügt über eine robuste Antriebsleistung, eine fortschrittliche Kühlung und eine stabile Aufnahme, um Oberflächenfehler zu verhindern und eine kontinuierliche Produktion zu unterstützen. Produkt anzeigen →
Derselbe Hersteller kann in der Regel sowohl Isolierungs- als auch Ummantelungsleitungen liefern, was die Inbetriebnahme, Schulung und Ersatzteilverwaltung vereinfacht. Das Ummantelungsextruder-Sortiment von GEMWELL umfasst PVC, PE, PP, PU, LSZH, XLPE, TPE und TPU sowie Silikon für Hochtemperatur-Mantelarbeiten.
Häufige XLPE-Isolierungsmängel und wie man sie verhindert
Während der Extrusion treten nicht immer Probleme auf; Viele tauchen im fertigen Kabeltest auf. Hier sind die Fehler aufgeführt, die am häufigsten dazu führen, dass XLPE-Kabel in den Ausschussschacht gelangen.
- Verunreinigungen: Staub, Feuchtigkeit, Metall oder zersetztes Polymer in der Schmelze können zu Spannungskonzentrationen führen. Abhilfe: reinraumähnliche Bedingungen, spezieller Extruder und Feinfiltrationssiebpakete.
- Anbrennen: Wenn die Schmelze zu lange über der Starttemperatur bleibt, beginnt Peroxid oder Silan im Zylinder zu vernetzen. Abhilfe: strenge Kontrolle der Zylindertemperatur, Schnecke mit geringer Scherung und kurze Verweilzeit.
- Hohlräume und Mikrohohlräume: Eingeschlossene Feuchtigkeit oder flüchtige Gase bilden beim Aushärten Hohlräume. Abhilfe: Trocknen Sie die Masse, steuern Sie den Luftstrom im Trichter und kontrollieren Sie die Entgasungsbedingungen.
- Wasserbäume: Unter nassen Bedingungen und hohem Wechselstromstress bilden sich über Jahre hinweg aus Unvollkommenheiten baumartige Abbaupfade. Abhilfe: Verwenden Sie TR-XLPE, glatte Schnittstellen und Trockenhärtung.
- Grenzflächenrauheit: Eine raue Grenze zwischen Isolations- und Halbleiterschichten verstärkt die elektrische Spannung. Abhilfe: Co-Extrusion und ein geeignetes Kopfdesign.
- Schwankung der Wandstärke: Die exzentrische Isolierung besteht die dielektrischen Tests an der dünnsten Stelle nicht. Abhilfe: Lasermessung mit Regelung.
- Haftungsprobleme bei Nasskonstruktionen: Halbleiterschichten lösen sich von der Isolierung. Abhilfe: Passen Sie die Aushärtungsraten der Mischungen an und gehen Sie nach dem Aushärten vorsichtig mit dem Kabel um.
Regelmäßige Reinigung, dokumentierte Wartungspläne und Bedienerschulungen verhindern die meisten dieser Probleme. Sehen Sie sich unseren praktischen Leitfaden an Betrieb, Wartung und Reparatur von Extrusionsmaschinen für eine Wartungsroutine, die Sie an Ihre Linie anpassen können.
Worauf Sie bei der Auswahl einer XLPE-Isolierungs-Extrusionslinie achten sollten
Bevor Sie Angebote vergleichen, notieren Sie sich Ihren Produktmix, die angestrebte Liniengeschwindigkeit und den Wandstärkenbereich. Bewerten Sie dann jede Zeile anhand dieser Faktoren:
- Mischungsabdeckung: Die Linie sollte PE, XLPE, LSZH, TPE und TPU bei den erforderlichen Schmelztemperaturen ohne Kreuzkontamination verarbeiten.
- Temperaturregelung: Zonen mit geschlossenem Regelkreis mit einer Genauigkeit von plus/minus 1–2 °C und ausreichender Zylinderkühlung für die niedrigere Schmelztemperatur von Silan XLPE.
- Schnecken- und Düsendesign: abgestimmt auf scherarme Verarbeitung und dimensioniert für dünne oder dicke Dämmwände.
- Filtration: ein effizienter Siebwechsler, sodass Siebwechsel keine langen Produktionsunterbrechungen verursachen.
- Messung und Steuerung: ein Laser-Durchmessermesser mit Rückmeldung an den Abzug und die Schraube zur Online-Wanddickenkontrolle.
- Linienkonfiguration: Ablauf, Winde oder Tänzer, Länge der Kühlrinne und Aufwickelvorrichtung, alle auf die von Ihnen benötigten Geschwindigkeiten abgestimmt.
- Herstellerunterstützung: Dokumentation, Ersatzteile, Inbetriebnahme und Schulung. Ein Lieferant mit Exportinstallationen in vielen Ländern reduziert das Ausfallrisiko.
Wenn Sie heute planen, XLPE-isolierte Kabel zu produzieren und morgen die Option von LSZH, TPE oder TPU wünschen, ist die praktische Antwort eine Isolationslinie, die für alle vier ausgelegt ist. Eine modulare Maschine amortisiert sich schneller, da Sie ohne eine zweite Investition eine größere Vielfalt an Aufträgen annehmen können.
Häufig gestellte Fragen zur XLPE-Isolierung
Was ist der Unterschied zwischen XLPE und normaler PE-Isolierung?
Normales PE ist ein Thermoplast, der bei etwa 100 °C weich wird und das Kabel auf eine Leiternennleistung von 70 °C begrenzt. XLPE ist zu einem duroplastischen Netzwerk vernetzt, das nicht schmilzt, was eine Dauertemperatur von 90 °C und eine Kurzschlussspitze von 250 °C ermöglicht. XLPE widersteht außerdem Spannungsrissen in der Umgebung viel besser als thermoplastisches PE.
Kann XLPE auf einem Standard-PE-Extruder extrudiert werden?
XLPE auf Silanbasis kann oft auf einem PE-Extruder mit strenger Temperaturkontrolle und sauberen Bedingungen verarbeitet werden, aber die Schnecke, die Filtration und die Materialzufuhr müssen für die spezifische Verbindung geeignet sein. Peroxid-XLPE für Mittelspannungskabel erfordert eine speziellere Ausrüstung, da der Aushärtungsschritt nach der Extrusion in einer CV-Linie erfolgt. Sie müssen auch vermeiden, XLPE nach flammhemmenden Verbindungen in derselben Linie laufen zu lassen, es sei denn, Zylinder und Schnecke sind perfekt gespült.
Was ist die maximale Betriebstemperatur der XLPE-Isolierung?
Bei standardmäßigen XLPE-isolierten Kabeln beträgt die maximale Dauerbetriebstemperatur des Leiters 90 °C. Im Überlastfall beträgt der Wert normalerweise 130 °C, und die maximal zulässige Leitertemperatur bei Kurzschluss beträgt gemäß IEC 60502 250 °C für eine Dauer von bis zu fünf Sekunden. Überprüfen Sie die genauen Werte in Ihren Kabelnormen, da einige Sonderausführungen niedrigere Werte vorgeben.
Was ist Water Treeing in XLPE-Kabeln?
Water Treeing ist ein elektrochemischer Abbauprozess, bei dem Feuchtigkeit und elektrischer Stress nach und nach baumförmige Mikrostrukturen aus Unvollkommenheiten in der Isolierung oder an den Schnittstellen bilden. Es verursacht zwar keinen sofortigen Ausfall, verringert jedoch über Jahre hinweg die Spannungsfestigkeit und kann bei gealterten Mittelspannungskabeln zum Ausfall führen. Moderne trocken aushärtende und baumhemmende XLPE-Compounds verlangsamen diesen Prozess erheblich.
Wird XLPE-Isolierung auch in Niederspannungskabeln verwendet?
Ja. Neben Mittel- und Hochspannungsstromkabeln kommt XLPE in Niederspannungs-Gebäudekabeln, Automobilkabeln, Windpark-Sammelkabeln und industriellen Steuerkabeln vor. Die Hauptgründe dafür sind die höhere Dauertemperaturfestigkeit, die bessere Überlastfähigkeit sowie die höhere Beständigkeit gegen Chemikalien und Spannungsrisse im Vergleich zu PVC oder PE. Bei dünnwandigen Niederspannungsprodukten sind Silan- und Strahlungsvernetzung die gebräuchlichsten Methoden.
 Verwandt Produkte