E-mail: info@gem-cablesolution.com
 Address: Nr. 8 Yuefeng Road, High-Tech-Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Wenn Sie den Außenmantel eines Cat-6-Netzwerkkabels, einer USB-Datenleitung oder eines Niederspannungs-Steuerkabels abziehen, handelt es sich bei der farbigen Isolierung jedes Kupferleiters höchstwahrscheinlich um Polyethylen (PE). Bei der Polyethylen-Drahtisolierung handelt es sich um eine feste oder geschäumte Polymerschicht, die um einen Leiter extrudiert wird, um elektrische Signale isoliert zu halten und eine konstante Impedanz, Isolationswiderstand und Kapazität über die gesamte Kabellänge aufrechtzuerhalten. Die direkte Antwort darauf, warum sich Ingenieure immer wieder für PE entscheiden, ist folgende: Es kombiniert eine niedrige Dielektrizitätskonstante von etwa 2,26 bei 1 MHz mit einem Verlustfaktor unter 0,0005 und einem Durchgangswiderstand über 10 16 Ohm-cm und einen breiten Betriebsbereich von -40 °C bis 70 °C, alles bei einer geringeren Dichte und geringeren Kosten als die meisten Alternativen.
Bei der Kabelherstellung wird die Polyethylen-Isolierung mit einer Extrusionsanlage aufgebracht. Die PE-Verbindung wird von einem Einschneckenextruder geschmolzen, durch eine Kreuzkopfdüse über den beweglichen Leiter gedrückt und in einer Wasserwanne abgekühlt, um eine glatte, konzentrische Wand zu bilden. Die gleiche Materialfamilie wird für Jacken verwendet, aber an Isolationsschichten werden an PE-Compounds die höchsten Anforderungen an Wandstärke, Konzentrizität, geschäumte Zellstruktur und Sauberkeit gestellt.
Warum Polyethylen die Standardwahl für die Leiterisolierung ist
Polyethylen nimmt seit Jahrzehnten die führende Position in der Leiterisolierung ein, und die Gründe dafür sind messbar und nicht anekdotisch. Wenn Konstrukteure Dämmstoffe vergleichen, achten sie auf folgende Werte:
- Elektrische Stabilität - Massives PE hält eine Dielektrizitätskonstante zwischen 2,25 und 2,35 bei 1 MHz und einen Verlustfaktor von nur 0,0002 aufrecht, was den Signalverlust in Twisted-Pair- und Koaxialkabeln gering hält.
- Isolationswiderstand - Volumenwiderstand über 10 16 Ohm-cm erzeugt einen sehr geringen Leckstrom, was sowohl für die Sicherheit des Bedieners als auch für die Wahrung der Signalintegrität in feuchten Umgebungen wichtig ist.
- Feuchtigkeitsbeständigkeit - PE absorbiert beim standardmäßigen 24-Stunden-Tauchtest weniger als 0,01 Gewichtsprozent Wasser, sodass die elektrischen Eigenschaften in Kanälen, Leitungen und direkt erdverlegten Installationen stabil bleiben.
- Gewicht und Materialkosten - Die PE-Dichte liegt zwischen 0,918 und 0,965 g/cm³, sodass jeder Kilometer isolierter Leiter weniger Polymer verbraucht als PVC, das typischerweise zwischen 1,2 und 1,5 g/cm³ liegt.
- Keine Weichmachermigration - PE wird nicht mit flüssigen Weichmachern vermischt, so dass sich Abmessungen, Flexibilität und elektrische Leistung im Laufe der Zeit nicht verändern, wie dies bei einigen flexiblen PVC-Formulierungen der Fall ist.
- Recyclingfähigkeit - PE ist ein Thermoplast, daher können Anlaufschrott und nicht spezifikationsgerechte Isolierungen granuliert und wiederverarbeitet werden, was den Materialabfall in Kabelwerken reduziert.
PE-Verbindungstypen, die für die Drahtisolierung verwendet werden
„Polyethylen-Drahtisolierung“ ist kein einzelnes Material. Verbindungslieferanten klassifizieren PE nach Dichte, Molekularstruktur und Schaumfähigkeit, und jeder Typ verändert das Verhalten eines Kabels im Feld. Die folgende Tabelle fasst die am häufigsten bei der Isolierungsextrusion verwendeten PE-Typen zusammen.
| PE-Qualität | Dichtebereich (g/cm³) | Dielektrizitätskonstante | Typische Kabelverwendung |
|---|---|---|---|
| LDPE | 0,918 - 0,925 | 2.26 | LAN-Kabel, Koaxialadern, Steuerkabel |
| LLDPE | 0,915 - 0,930 | 2.27 | Flexible Schnüre, bei denen Spannungsrissbeständigkeit erforderlich ist |
| MDPE | 0,926 - 0,940 | 2.28 | Kommunikationskabel, Outdoor-Drop-Kabel |
| HDPE | 0,941 - 0,965 | 2.32 | Telefonanschlusskabel, Steigkabel, raue Abriebstellen |
| Schäumbares PE (chemisch) | 0,92 Basisharz | 1,3 - 1,6 nach dem Aufschäumen | Cat 5e/6/6A-Datenkabel, Koaxialkerne |
Für Daten- und Kommunikationskabel hat sich schäumbares PE durchgesetzt. Die in der Isolierung verteilten Gaszellen verringern die effektive Dielektrizitätskonstante, was direkt die Ausbreitungsgeschwindigkeit verbessert und die Dämpfung verringert. Für Maschinenverkabelungen und Geräteleitungen ist massives LDPE oder MDPE häufiger anzutreffen, da dünne Wände leichter zu kontrollieren sind und die mechanischen Eigenschaften vorhersehbarer sind.
Wichtige elektrische und mechanische Eigenschaften der Polyethylenisolierung
Ein Kabelkonstrukteur liest ein PE-Compound-Datenblatt anders als ein Extruderbediener. Die folgenden vier Zahlen entscheiden über die meisten Designentscheidungen: Dielektrizitätskonstante, Verlustfaktor, spezifischer Durchgangswiderstand und Durchschlagsfestigkeit. Der Rest des Datenblatts, einschließlich Dichte und Temperaturbereich, beeinflusst, wie die Linie eingerichtet werden muss.
| Eigentum | Typischer Wert | Warum es wichtig ist |
|---|---|---|
| Dielektrizitätskonstante (1 MHz) | 2,25 - 2,35 fest | Niedrigere Werte bedeuten eine geringere Kapazität und eine schnellere Signalgeschwindigkeit |
| Verlustfaktor (1 MHz) | 0,0002 - 0,0005 | Niedrige Werte verringern die Dämpfung des Hochfrequenzsignals |
| Volumenwiderstand | Über 10 16 Ohm-cm | Hält den Leckstrom bei Nässe oder Staub niedrig |
| Spannungsfestigkeit | 18 - 28 kV/mm | Bestimmt die maximale Spannung, der die Isolierung standhalten kann |
| Dauerbetriebstemperatur | -40 °C bis 70 °C | Begrenzt die Verwendung von PE in heißen Umgebungen ohne Vernetzung |
| Wasseraufnahme (24 h) | Unter 0,01 % | Schützt die elektrische Leistung in Installationen mit hoher Luftfeuchtigkeit |
Die praktische Schlussfolgerung ist einfach: Wenn ein Kabel in einem beheizten Motorraum, einer heißen Industrieumgebung oder einer Hochspannungsanwendung über 1 kV funktionieren muss, stößt die solide PE-Isolierung an ihre Grenzen. In diesen Fällen ändert der Kabelhersteller die Compound-Familie, anstatt zu versuchen, PE über sein Designfenster hinaus zu erweitern.
Wie Polyethylen-Isolierung angewendet wird: Massiv-, Schaum- und Tandemextrusion
Die Extrusionsmethode bestimmt, ob die fertige Isolierung die in der Kabelspezifikation angegebenen Impedanz-, Kapazitäts- und mechanischen Ziele erfüllt. Polyethylen kann auf drei praktische Arten angewendet werden, und jede erfordert eine andere Linienkonfiguration.
Solide PE-Extrusion für dünnwandige und universelle Kabel
Bei der Feststoffextrusion wird das PE-Compound durch einen Einschneckenextruder mit einem L/D-Verhältnis zwischen 24:1 und 28:1 plastifiziert. Das Zylindertemperaturprofil liegt normalerweise zwischen 150 °C und 210 °C, abhängig vom Schmelzindex der Mischung. Das geschmolzene PE fließt durch eine Kreuzkopfdüse, landet auf dem vorgewärmten Leiter und gelangt dann in eine Wasserwanne, wo es zu einer gleichmäßigen Wand gefriert. Die entscheidenden nachgeschalteten Instrumente sind ein Laser-Durchmessermessgerät, ein Kapazitätsmonitor und ein Funkentester, der Nadellöcher bei voller Liniengeschwindigkeit erkennt. Für Kabelwerke, die PVC/PE/PP/PU-Isolierung mit häufigen Materialwechseln herstellen, ermöglicht eine Vollkernlinie mit einfachem Zugang zu Schnecken und Zylindern den schnellsten Job-zu-Job-Wechsel.
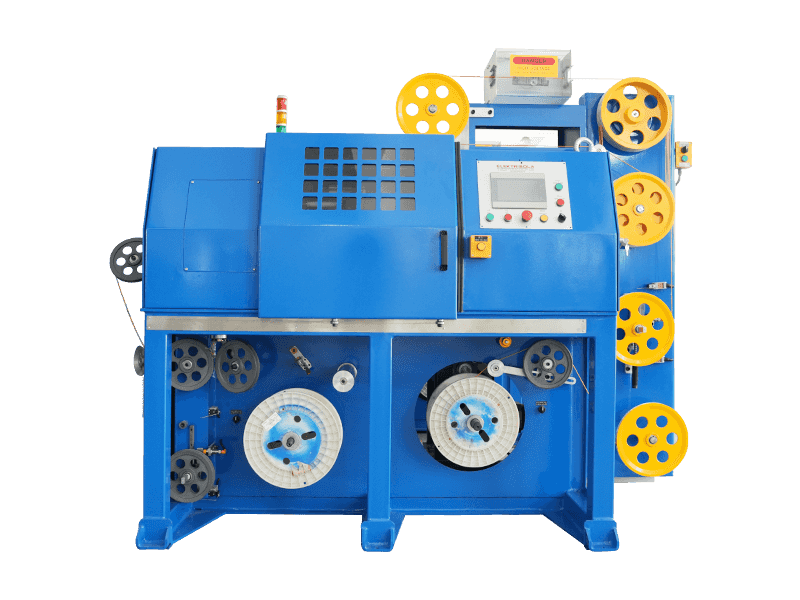
 Extrusionslinie für PVC/PE/PP/PU-Massivkerndrahtisolierung Diese Linie unterstützt die Vollkernisolierung von Elektronik- und Signalkabeln mit schnellem Materialwechsel und wurde für Anlagen entwickelt, die bei häufigen Auftragswechseln eine stabile Durchmessertoleranz und eine gleichbleibende Extrusionsqualität benötigen. Produkt anzeigen →
Geschäumte PE-Extrusion für Netzwerk- und Koaxialkabel
Die Drahtisolierung aus geschäumtem Polyethylen wird hergestellt, indem vor der Extrusion ein chemisches Treibmittel in die PE-Verbindung eingemischt wird. Das Treibmittel zersetzt sich in der heißen Schmelze und erzeugt Millionen kleiner Zellen, wodurch die Dielektrizitätskonstante von etwa 2,26 auf 1,3–1,6 sinkt. Eine niedrigere Dielektrizitätskonstante verbessert direkt die Ausbreitungsverzögerung und Dämpfung, weshalb hochwertige Datenkabel und Koaxialkabel auf PE-Schaum basieren. Die Herausforderung liegt in der Gleichmäßigkeit der Zellen: Wenn das Temperaturprofil entlang des Zylinders und der Matrize schwankt, wachsen die Zellen ungleichmäßig und die Kapazität schwankt Meter für Meter. Eine spezielle Linie zur Isolierung mit chemischem Schaum löst dieses Problem, indem sie eine präzise Temperaturzonierung und einen längeren Kühlabschnitt ermöglicht.
Chemisch schäumende Kerndrahtisolationslinie für PE/PP/PU Diese Linie wurde für die Schaumisolierung entwickelt, die die Dielektrizitätskonstante und die Signaldämpfung senkt. Sie bietet eine präzise Temperaturkontrolle innerhalb von ±1 °C und unterstützt die Doppelschichtextrusion, um eine feste Haut über der empfindlichen Schaumschicht zu erzeugen. Produkt anzeigen → Tandem- und Reihenschaltungslinien für die Hochgeschwindigkeitsproduktion
Tandem-PE-Extrusionsanlagen schalten zwei oder mehr Extruder hintereinander, sodass mehrere Isolierschichten aufgetragen werden können, ohne dass der Kern umgewickelt werden muss. Dieses Layout ist bei paarweise verdrillten Datenkabeln üblich, bei denen in einem Arbeitsgang eine Schicht aus massivem PE und eine Schaumhautschicht aufgetragen werden. Der Vorteil besteht darin, dass die Schicht-zu-Schicht-Haftung und Konzentrizität erhalten bleiben, während der Leiter noch ausgerichtet ist, und die Liniengeschwindigkeit von der Kühlkapazität und der Aufwickelspannung bestimmt wird und nicht davon, wie oft das Kabel zurückgespult wurde. Sie können mehr darüber erfahren, wie Extruder in einer Linie zusammengebaut werden, indem Sie die im Detail beschriebene Getriebe-, Schnecken- und Zylinderanordnung überprüfen Konfigurationsseite für Extruderteile .
Polyethylen vs. PVC, XLPE und FEP für die Drahtisolierung
Die meisten Fragen zur Materialauswahl in Kabelfabriken beschränken sich auf vier Kandidaten: PE, PVC, XLPE und FEP/PFA. Der folgende Vergleich basiert auf typischen Werten von Mischungslieferanten und Standardtestbedingungen.
| Material | Dielektrizitätskonstante | Verlustfaktor | Temperaturbereich | Typische Verwendung |
|---|---|---|---|---|
| PE | 2,25 - 2,35 | 0,0002 - 0,0005 | -40 °C bis 70 °C | Daten, Telefon, Steuerung, Koaxial |
| PVC | 3,0 - 5,0 | 0,05 - 0,10 | -20 °C bis 70 °C | Baukabel, flexible Kabel, Strom/Steuerung |
| XLPE | 2.3 | 0.001 | -40 °C bis 90 °C | Mittelspannungskabel |
| FEP/PFA | 2,0 - 2,1 | 0.0001 | -65 °C bis 200 °C | Hochtemperatur, Hochfrequenz, Luft- und Raumfahrt |
Die Schlussfolgerung für einen Kabelhersteller ist praktisch: Wählen Sie festes PE, wenn Signalintegrität und Kosten in einem normalen Temperaturbereich am wichtigsten sind; Wechseln Sie zu PVC, wenn Flexibilität und niedrige Werkzeugkosten Priorität haben. Wechseln Sie nur dann zu XLPE, wenn die Leitung erhöhte Leitertemperaturen überstehen muss. und reservieren Sie FEP/PFA für Umgebungen, in denen nichts anderes die Hitze verträgt.
Häufige Mängel der PE-Isolierung und wie man sie verhindert
In Kabelfabriken, die PE-Isolierung verwenden, kommt es immer wieder zu denselben Mängeln. Die Kenntnis der Ursache und der Behebung vor Beginn eines Produktionsauftrags spart sowohl Material als auch Maschinenzeit.
| Defekt | Symptom | Wahrscheinliche Ursache | Korrektur |
|---|---|---|---|
| Schmelzbruch | Raue Orangenschalenoberfläche | Zu hohe Schergeschwindigkeit oder niedrige Kopftemperatur | Verringern Sie die Liniengeschwindigkeit oder erhöhen Sie die Düsentemperatur |
| Sterben Sabber | Dicke Ablagerungen an der Düsenlippe | Zersetztes PE haftet an der Matrizenlippe | Reinigen Sie die Matrize regelmäßig. Suchen Sie nach Hotspots |
| Durchmesservariation | Kapazitäts- und Impedanzverschiebung | Instabiler Windenzug oder Schmelztemperatur | Überprüfen Sie die Aufwickelspannung und die Heizzonensteuerung |
| Ungleichmäßige Schaumzellen | Kapazitätsspitzen entlang des Kabels | Temperaturunterschied bei der Zersetzung des Treibmittels | Laufprofil stabilisieren; Überprüfen Sie die Dosierung der Verbindung |
| Probleme mit der Leiterhaftung | PE löst sich beim Abisolieren vom Kupfer | Kaltleiter oder oxidierte Kupferoberfläche | Erhöhen Sie die Temperatur des Leitervorwärmers |
Die meisten dieser Defekte sind nicht auf eine schlechte Polymerchemie zurückzuführen. Sie sind auf eine instabile Temperaturregelung, eine verschlissene Schneckengeometrie oder Spannungsschwankungen zurückzuführen. Deshalb ist die Wartungsroutine einer Extrusionslinie genauso wichtig wie die Rezeptur der Mischung; Der empfohlene Ansatz besteht darin, einem dokumentierten Verfahren zu folgen Betriebs-, Wartungs- und Reparaturplan für jede Extrudereinheit.
Was Sie vor dem Kauf einer PE-Isolier-Extrusionsausrüstung überprüfen sollten
Eine neue PE-Isolierlinie ist eine langfristige Investition, daher sollte die Entscheidung über die Ausrüstung auf den von Ihnen verwendeten Verbindungen, den Kabeltypen, die Sie produzieren möchten, und den von Ihrem Qualitätssystem geforderten Liniengeschwindigkeiten basieren. Die folgende Checkliste deckt die wichtigsten Entscheidungen auf Maschinenebene ab.
- Schneckengeometrie und L/D-Verhältnis - PE-Isolierung erfordert eine Schnecke, die für das Schmelzen bei mittlerer Scherung ausgelegt ist. Ein 24:1 bis 28:1 L/D-Zylinder mit einer Barriereschnecke bietet eine höhere Leistung und eine bessere Gleichmäßigkeit der Schmelze als eine Allzweck-PVC-Schnecke.
- Anzahl der Temperaturzonen - Mindestens fünf oder sechs unabhängige Heiz- und Kühlzonen am Zylinder sowie eine separate Steuerung von Querkopf und Düse sorgen dafür, dass die Schmelzetemperatur stabil genug für die Produktion von geschäumtem PE bleibt.
- Traversen- und Werkzeugdesign - Ein stromlinienförmiger Querkopf mit geringem Volumen reduziert die Zeit, die PE bei Schmelztemperatur verbringt, und minimiert das Auslaufen der Matrize, was besonders wichtig für Farbwechselanwendungen ist.
- Downstream-Paket - Stellen Sie sicher, dass die Kühlrinne lang genug für die gewünschte Liniengeschwindigkeit ist und dass die Winde, der Tänzer und die Aufwickelvorrichtung die Spannung innerhalb der engen Toleranz halten können, die für eine dünnwandige Isolierung erforderlich ist.
- Schaumvermögen - Wenn Sie Cat-6- oder Koaxialkabel herstellen möchten, muss die Linie eine chemische Treibmittel-Masterbatch-Zufuhr akzeptieren und das für eine stabile Kapazität erforderliche schmale Zellengrößenfenster einhalten.
- Automatisierung und Regelung - Laser-Durchmessermessgeräte und Kapazitätsmonitore sollten mit der Schneckengeschwindigkeit verknüpft werden, damit Abweichungen korrigiert werden, bevor ein langer Abschnitt an Ausschuss entsteht.
- Wartungszugang - Aufklappbare Zylinderabdeckungen, leicht entfernbare Schrauben und deutlich gekennzeichnete Kühlkreisläufe reduzieren den Zeitaufwand für die Reinigung zwischen PE und anderen Verbindungen.
Für die Produktion von Hochgeschwindigkeits-Datenkabeln entscheiden sich viele Werke für eine spezielle PE/PP-Reihenschaltungs-Isolierlinie, sodass jede Schicht mit einem eigenen Temperaturprofil aufgetragen wird. Sie können die verfügbaren Konfigurationen im vergleichen Abschnitt der Drahtisolierungsextrusionsmaschine um das Leitungslayout an das von Ihnen tatsächlich hergestellte Kabelsortiment anzupassen.
Hochgeschwindigkeits-Drahtisolierungs-Extrusionslinie der PE/PP-Serie Diese serienintegrierte Linie kombiniert Kupferziehen, Glühen und Extrudieren, um Leiter sofort zu isolieren, Oxidation zu verhindern und eine gleichbleibende Übertragungsleistung über lange Produktionsläufe für Hochgeschwindigkeits-Signalkabel aufrechtzuerhalten. Produkt anzeigen → Häufig gestellte Fragen zur Polyethylen-Drahtisolierung
Kann eine Polyethylenisolierung für Wechselstromkabel verwendet werden?
Ja, bei Niederspannungskabeln bis etwa 1 kV sorgt PE für einen geringen Leckstrom und eine gute Feuchtigkeitsbeständigkeit. Bei Mittel- und Hochspannungskabeln greift die Industrie im Allgemeinen auf XLPE um, ein vernetztes PE mit einer höheren Dauertemperaturbelastbarkeit des Leiters. Die Entscheidung basiert daher auf der maximalen Leitertemperatur und der Spannungsklasse, nicht auf der Bezeichnung des Basisharzes.
Welchem Temperaturbereich kann die PE-Drahtisolierung standhalten?
Standardmäßige feste PE-Typen sind für den Dauerbetrieb zwischen -40 °C und 70 °C ausgelegt. Einige HDPE-Typen tolerieren kurzzeitige Spitzentemperaturen um die 80 °C, aber wenn das Kabel darüber hinaus anhaltender Hitze ausgesetzt ist, ist XLPE, FEP/PFA oder eine Silikonisolierung die richtige Wahl. Das Überschreiten der Nenntemperatur beschleunigt die Oxidation und führt dazu, dass das Polymer spröde wird.
Warum wird in Netzwerkkabeln geschäumtes PE anstelle von massivem PE verwendet?
Geschäumtes PE enthält Millionen von Gaszellen, die die Dielektrizitätskonstante von etwa 2,26 auf 1,3 – 1,6 senken. Eine niedrigere Dielektrizitätskonstante verringert die Kapazität pro Längeneinheit, verbessert die Signalausbreitungsgeschwindigkeit und verringert die Dämpfung. Dies sind genau die Eigenschaften, die Cat 6-, Cat 6A- und Koaxialkabel benötigen. Der Nachteil besteht darin, dass die Schaumextrusion eine strengere Temperaturkontrolle erfordert als die Feststoffextrusion.
Wie kann ein Kabelwerk während der Produktion schnell die Qualität der PE-Isolierung beurteilen?
Drei Online-Instrumente liefern ein fast sofortiges Bild: ein Laser-Durchmessermessgerät für Außendurchmesser und Konzentrizität, ein Kapazitätsmonitor für die Gleichmäßigkeit der Isolierung auf geschäumten Leitungen und ein Funkentester für Nadellöcher. Wenn der Außendurchmesser innerhalb der Druckspezifikation bleibt und der Kapazitätswert nicht driftet, ist die Isolierung fast immer akzeptabel. Offline kann eine kurze Probe auf Oberflächenglätte und Haftung zum Leiter geprüft werden.
Muss die PE-Dämmmasse vor der Extrusion getrocknet werden?
Im Gegensatz zu Nylon oder PET nimmt PE nahezu keine Feuchtigkeit auf, sodass eine routinemäßige Trichtertrocknung nicht zwingend erforderlich ist. Die wichtige Vorsichtsmaßnahme besteht darin, das Gemisch trocken zu lagern und Kondensation an kalten Pellets zu vermeiden, die in ein heißes Fass gelangen. Wenn Feuchtigkeitsprobleme auftreten, sind diese in der Regel auf undichte Kühldichtungen oder eine feuchte Lagerung zurückzuführen, nicht auf das PE selbst.
 Verwandt Produkte